
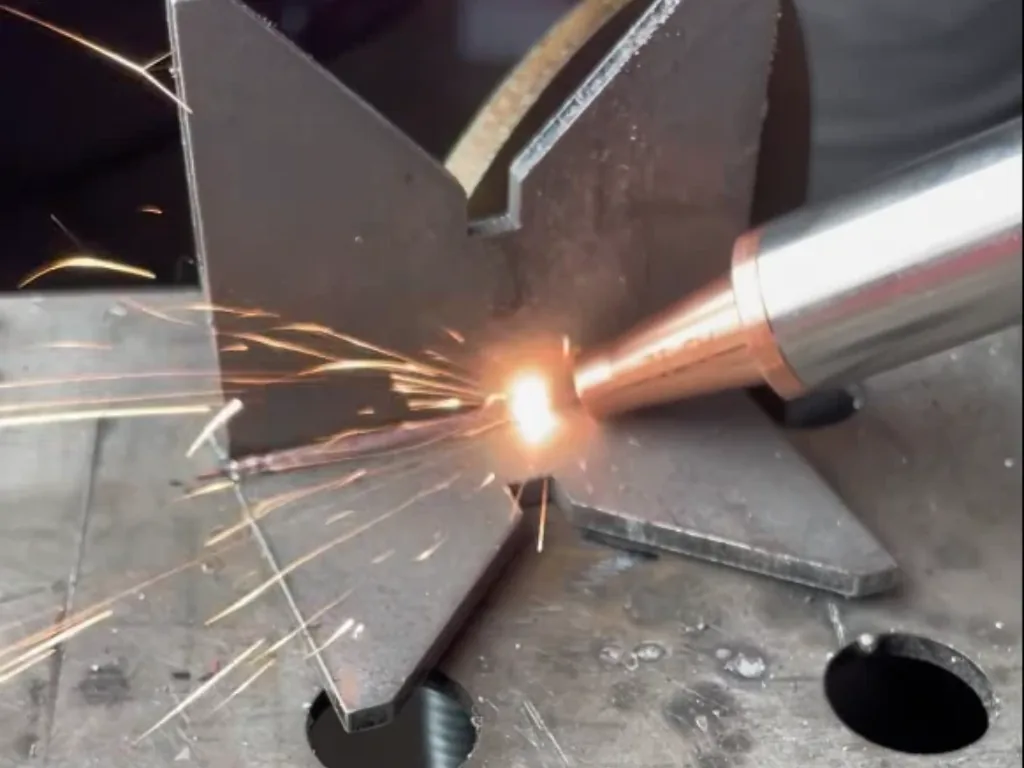
Antes de preguntar por el precio, se suele buscar «ventajas e inconvenientes de la soldadura láser». La respuesta es una lista: rapidez, precisión, estética y coste alto. Es cierta, pero no explica las causas ni cuándo las ventajas se convierten en límites.
Este artículo profundiza: explica el recorrido entre fuente y cordón, los dos modos de aportar calor, la función del wobble, gas e hilo, y los espesores reales de una soldadora manual. Con esa base puede decidirse si encaja en una producción.
Los inconvenientes se resumen aquí; la lista tecnológica completa está en inconvenientes de la soldadura láser. El objetivo es comprender el mecanismo que determina el resultado en la chapa.
Cómo funciona: de la fuente al cordón
La soldadura láser une metal mediante el calor de un haz concentrado, no un arco eléctrico. Las manuales actuales utilizan casi exclusivamente láser de fibra, también llamado fiber, y esa fuente domina igualmente en robots. Ambos nombres designan lo mismo.
La fuente genera el haz en fibra de vidrio dopada bombeada por diodos. Su longitud de onda ronda un micrómetro: es invisible y exige gafas para ese intervalo. Sale por un cable óptico flexible hasta la pistola o el cabezal robotizado.
En la pistola, el haz se colima y una lente lo enfoca en un punto diminuto. La potencia concentrada produce densidad suficiente para fundir casi instantáneamente una franja estrecha. Operario o robot desplaza el punto por la unión y el metal solidifica detrás. Una ventana protectora al final del recorrido protege la lente de las proyecciones: es un consumible de sustitución regular.
El resto son periféricos imprescindibles: enfriadora para fuente y pistola, alimentador de hilo, botella de protección, extracción y resguardos. Por ejemplo, la soldadora láser RBW 1500 incluye Raycus de 1500 W, enfriadora industrial líquida, alimentación monofásica de 230 V y alimentador automático: un conjunto que trabaja desde una toma.
Conducción y keyhole: dos formas de introducir calor
La densidad de potencia decide el modo. Con densidad menor, el calor penetra por conducción. El baño es ancho y superficial, la cara suave y estética, y la penetración limitada. Se utiliza en chapa fina, esquinas de carcasas y uniones donde importa el aspecto.
Con más densidad, el metal central evapora y su presión abre un canal estrecho o keyhole. El haz entra y funde sus paredes, produciendo penetración profunda y estrecha, con relación profundidad/anchura mayor que en conducción. Permite atravesar secciones más gruesas en una pasada.
Los modos se enlazan progresivamente según potencia, velocidad, foco y material. Keyhole es más productivo pero menos estable: el canal se abre y cierra y puede dejar poros. Un fabricante indica grietas y porosidad fuera de la estrecha ventana y advierte que no admite ajustes aleatorios.
Wobble, gas e hilo: funciones diferentes
El wobble hace oscilar el punto transversalmente, dibujando zigzag o círculos en vez de una línea recta. Ensancha el cordón y distribuye el calor. Su principal ventaja es tolerar más separación y peor ajuste. En RBW 1500, regular «anchura del arco» significa ajustar el wobble.
El gas, normalmente argón, separa el baño del aire. Sin él entran oxígeno y nitrógeno: aparecen óxidos coloreados en inoxidable y poros o fases frágiles en otros materiales. También aparta la nube de vapor metálico que absorbería y dispersaría el haz y ensuciaría la ventana.
El hilo no siempre es obligatorio. Con chapas bien ajustadas puede soldarse a tope sin aportación. Se añade para llenar separación, construir una soldadura en ángulo con sección definida o adaptar su composición, por ejemplo hilo bajo en carbono para inoxidable. Los rodillos deben corresponder al diámetro; la velocidad de hilo se regula junto a potencia y frecuencia.
Otro ajuste es continuo o pulsado. Los pulsos limitan el calor medio y ayudan en chapa fina, bordes y puntos. El continuo produce cordón uniforme y mayor velocidad en uniones largas.
Balance de ventajas e inconvenientes
El calor concentrado en una franja estrecha reduce la zona afectada térmicamente y mantiene más fría la pieza alrededor que el arco. Otro fabricante identifica rapidez, pequeña zona térmica, estética y repetibilidad, aclarando que la productividad real depende de material, espesor y geometría.
En el taller significa menos deformación, enderezado y amolado de inoxidable, y menor tiempo por cordón. Un fabricante declara productividad hasta diez veces TIG y precisión y deformación no comparables con TIG. Es una declaración, no medición independiente, aunque coincide con la tendencia observada en inoxidable fino.
Los límites también son físicos: concentración implica ventana estrecha, fuera de la cual hay falta de penetración, perforación, poros y grietas. El punto pequeño es más sensible a separación y bordes que MIG, donde arco e hilo compensan. Aluminio y cobre reflejan; el zinc evapora en el cordón. Un fabricante llama aluminio y galvanizado los mayores retos.
Añade inversión dos o tres veces la de MIG/TIG según la misma fuente y seguridad de clase 4: gafas, resguardos y extracción.
Los mecanismos y remedios se desarrollan en el artículo de inconvenientes citado al principio. La regla es sencilla: el láser gana con proceso ajustado y repetible; trabajando a ojo pierde esa ventaja antes que MIG.
Materiales y espesores reales en manual
Primero decide la potencia, después material y modo. RBW 1500 con 1500 W declara acero al carbono, inoxidable y aluminio hasta 5 mm. Un fabricante polaco anuncia penetración completa de 6 mm con 2 kW. Por encima hacen falta preparación y varias pasadas, o métodos clásicos.
El inoxidable muestra mejor sus ventajas: bajo aporte reduce coloración y riesgo de sensibilización a corrosión intergranular, y suele evitar amolado. Se explica en soldadura láser del acero inoxidable. El acero al carbono se suelda sin problemas con bordes limpios: cascarilla, aceite y pintura producen poros.
Aluminio y cobre disipan deprisa y reflejan parte del haz, problema de proceso y peligro para el operador. El galvanizado necesita evacuar el vapor de zinc o queda atrapado. No son materiales excluidos, pero exigen experiencia, ensayos y normalmente wobble.
Aplicaciones adecuadas
El campo natural son chapa fina y estructuras inoxidables: carcasas, armarios, cajas, encimeras, bastidores y barandillas. El cordón es estrecho y estético sin enderezado. Con cara visible, el ahorro de amolado puede valer más que la velocidad.
También marcos y perfiles de pared fina: tubos, muebles y estructuras ligeras. Une sin perforar la pared, especialmente sensible al arco. Un tercer campo son depósitos y piezas estancas de chapa fina, donde continuidad y ausencia de poros son esenciales.
Reparación y prototipado constituyen otro campo: arreglar sin desmontar, añadir soporte o montar rápidamente un prototipo. El bajo calor evita dañar vecinos y recubrimientos. Un distribuidor polaco cita además automoción, aeronáutica y electrónica. Para secciones gruesas macizas y cordones estructurales, MIG/MAG puede seguir siendo más sensato.
Manual o robotizado
La pistola manual da flexibilidad, acceso difícil y cambio sin programación. Sus límites son repetibilidad del gesto, fatiga en cordones largos y seguridad completa para la persona junto al haz. Véase soldadora láser manual.
La misma cabeza en un robot mantiene velocidad y ángulo en cada repetición, trabaja en celda cerrada y no se fatiga. Necesita útiles que repitan la posición: el láser no compensa una separación invisible al robot. Roboteus vincula RBW 1500 con el cobot de seis ejes RBR 0805, programable guiándolo con la mano. La gama está en soldadoras láser Roboteus.
Regla: manual para piezas variables y series cortas; robot para muchas repeticiones con cordón idéntico.
Qué comprobar antes de decidir
Responde cuatro preguntas antes de comparar:
- Qué material y espesor dominan: determinan potencia y modo.
- Qué calidad de preparación existe: la separación decide si funcionará sin hilo.
- Si la cara será visible: estética y ausencia de amolado pueden ser el mayor ahorro.
- Cuántas piezas iguales se repiten: decide entre mano y robot.
Con el proceso definido, pide ensayos en tu material. RBW 1500 se presupuesta por proceso, sin catálogo: material, espesor y cordones por turno cambian el puesto más que los vatios.
Preguntas frecuentes
¿Qué pesa más en un taller pequeño, ventajas o inconvenientes?
Ganan las ventajas con chapa fina, inoxidable, cara visible y buena preparación: rapidez, poca zona térmica y menos amolado. Los límites —ventana estrecha, separación, coste y clase 4— pesan en piezas unitarias mal ajustadas y secciones gruesas. La lista completa está en el artículo de inconvenientes.
¿Suelda aluminio?
RBW 1500 lo incluye junto a acero al carbono e inoxidable hasta 5 mm. Es más difícil por reflejos y conducción; necesita parámetros cuidadosos y normalmente wobble. Ensaya aleación y espesor propios.
¿Hace falta hilo?
No siempre. A tope con buen ajuste puede fundirse solo el material base. Hace falta para llenar separación, formar ángulo o conseguir composición distinta del material base.
¿Es más rápido que TIG?
Claramente en chapa fina y cordones simples. Un fabricante anuncia hasta diez veces la productividad; otro limita la ganancia según material, espesor y geometría. También reduce acabado posterior al evitar normalmente amolado.
¿Qué espesor admite una manual?
Depende de la fuente: RBW 1500 (1500 W) suelda acero y aluminio hasta 5 mm; otro fabricante declara penetración completa de 6 mm con 2 kW. Más espesor necesita preparación, pasadas o método distinto.
¿Requiere seguridad especial?
Sí. La fibra es de clase 4: gafas con densidad óptica para alrededor de un micrómetro, resguardos y extracción. Las reflexiones obligan a proteger paredes y entorno, no solo los ojos del operario.
Fuentes
- https://roboteus.com/pl/maszyny/spawarki-laserowe/spawarka-laserowa-rbw-1500/
- https://roboteus.com/pl/maszyny/spawarki-laserowe/
Nota editorial
Declaraciones y precios pueden cambiar: compruébalos en origen. Los parámetros y espesores dependen de máquina, material y preparación; son valores declarados para equipos concretos. El texto no sustituye al manual ni a las normas para láser de clase 4.