
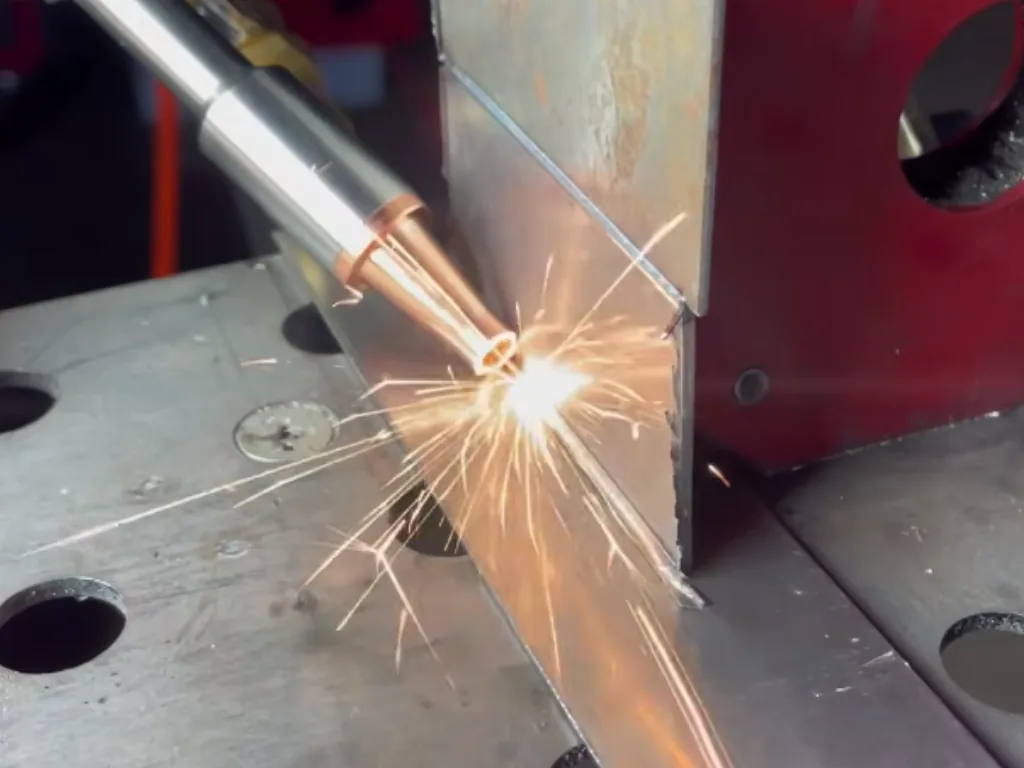
Una soldadora láser manual está formada por una fuente de fibra —un láser cuyo haz se genera en una fibra óptica dopada y se conduce por ella hasta el cabezal—, una pistola sostenida por el operario en lugar de un cabezal montado en un robot, un alimentador de alambre y un sistema de refrigeración. El operario guía el haz a lo largo de la unión igual que guiaría una antorcha TIG, pero el cordón se forma más deprisa, es más estrecho y aporta menos calor al material.
Este equipo llegó a las pequeñas y medianas plantas como alternativa al TIG para chapas inoxidables y construcciones de pequeño espesor. Sin embargo, tiene límites claros: espesor del material, longitud de las series, tipo de metal y seguridad al trabajar con un láser de clase 4. Este artículo explica en qué se diferencia la soldadora manual de un puesto automatizado, qué incluye el conjunto, cómo elegir potencia y refrigeración, para quién resulta útil y dónde terminan sus posibilidades.
Las cifras proceden de fichas y publicaciones de fabricantes y proveedores, incluido Roboteus; sin datos, describimos cualitativamente. Los precios se tratan en qué compone el precio de una soldadora láser.
Diferencias entre manual y automatizado
La física del proceso es la misma: un haz concentrado funde el metal por conducción, formando una soldadura poco profunda y estética, o mediante penetración profunda, llamada keyhole, cuando el haz abre un canal de vapor en el material. La oscilación del haz, conocida como wobble, ensancha la soldadura y permite tolerar una separación mayor. El gas de protección y el alambre de aporte cumplen funciones similares a las de los métodos de arco. La diferencia consiste en quién sostiene y desplaza el cabezal.
En un puesto automatizado, el robot conduce el cabezal: repite la misma trayectoria, velocidad y ángulo en cada pieza. En la versión manual, el operario determina velocidad, ángulo y distancia al material. Esto aporta flexibilidad, porque permite soldar una pieza poco habitual sin programar, pero también hace depender la repetibilidad de la persona. La estrecha ventana de parámetros del láser perdona menos errores que el arco MIG.
Hay otras dos diferencias prácticas. El robot necesita posicionador, utillaje y programador; la soldadora manual necesita mesa, protecciones y un operario formado. El robot trabaja dentro de una célula vallada, de modo que la protección frente al haz depende del diseño de la célula. En manual, la protección de clase 4 debe cubrir al operario y a cualquier persona que entre en el alcance de las reflexiones.
Suministro: fuente, pistola, alimentador y frío
Conviene comprobar por separado los cuatro elementos. Ejemplo de la soldadora láser RBW 1500:
- Fuente: fibra Raycus 1500 W, continuo y pulsado, potencia, anchura wobble, frecuencia y velocidad del alambre regulables.
- Pistola: ligera, óptica y boquillas intercambiables. Cristales protectores y boquillas son consumibles.
- Alimentador: automático incluido, rodillos y puntas sustituibles según diámetro del alambre.
- Refrigeración: enfriador industrial S&A de líquido.
Se añade el controlador: en RBW 1500, tanto su menú como el del alimentador están en polaco. Parece un detalle menor al comprar, pero en el trabajo diario decide si el operario modifica los parámetros por sí mismo o espera a alguien que entienda el menú.
Las gafas, pantallas y extracción no suelen formar parte del suministro: pregunte por ellas de manera independiente. Se seleccionan para el puesto concreto y no únicamente para el modelo de soldadora. Las explicamos en la sección de seguridad.
1. Potencia y espesor
La potencia de la fuente determina qué espesor puede penetrarse y a qué velocidad. Dos referencias de fichas de fabricantes: RBW 1500, con 1500 W, suelda acero al carbono, inoxidable y aluminio hasta 5 mm; un fabricante polaco declara para su soldadora de 2000 W que «hasta 2 kW permiten una penetración completa hasta 6 mm». En el catálogo de un distribuidor, el modelo más ligero tiene 800 W y los dos siguientes, uno refrigerado por aire y otro por agua, tienen 1500 W cada uno.
Esos valores son máximos declarados por los fabricantes, no espesores normales de trabajo. Lograr penetración completa en el límite superior supone trabajar al borde de la ventana de parámetros: más despacio y con mayor sensibilidad al juego y la preparación de bordes. Si su material habitual se acerca al máximo, valore una clase superior o soldar por ambas caras en lugar de exigir a la máquina el último milímetro.
En chapa fina ocurre lo contrario: una soldadora manual de 1500 W trabaja entonces con una fracción de su potencia, y limitan más la estabilidad de la mano y la precisión del movimiento que la fuente. Precisamente en este rango obtiene su mayor ventaja sobre TIG. Según la documentación de un vendedor, la productividad puede ser hasta diez veces mayor que con TIG; otro fabricante destaca la zona térmicamente afectada reducida, el aspecto y la repetibilidad.
2. Aire o agua
La fuente y la óptica se calientan, por lo que toda soldadora manual tiene refrigeración. El líquido con enfriador —como RBW 1500, el modelo de agua de 1500 W del distribuidor mencionado y el equipo de 2 kW citado— es una solución industrial: el fabricante de este último anuncia un ciclo de trabajo de cien por cien con agua. El aire, usado en los modelos de 800 W y 1500 W de aquel distribuidor y también en equipos de 2000 W y 2500 W de una tienda polaca, elimina enfriador, fluido y manguera de refrigeración. El conjunto resulta más ligero y más fácil de llevar a trabajos de montaje.
El distribuidor describe su modelo de agua de 1500 W como destinado a «materiales más gruesos» y el de aire de 800 W como el más ligero de su oferta. Resume bien el compromiso: aire para movilidad y trabajo intermitente, agua para trabajo continuo y tareas más exigentes. Si elige aire, pregunte cuánto tiempo mantiene la potencia plena en continuo antes de reducirla.
El enfriador no está libre de mantenimiento: necesita líquido y un circuito limpio. La suciedad del circuito termina sobrecalentando la óptica. Debe incluirse en las revisiones, no tratarse como un gasto único de compra.
3. Pistola: peso, óptica y desgaste
El operario sostiene la pistola durante todo el turno, por lo que su masa es un parámetro ergonómico, no un eslogan. Un fabricante indica 650 g. Roboteus describe la pistola RBW 1500 como ligera y con óptica y boquillas intercambiables. Al comparar, sosténgala con la fibra y la manguera conectadas: la pistola sola pesa menos que el conjunto que realmente guía el trabajador.
En la pistola se desgastan tres elementos: el cristal protector de la óptica, sobre el que se depositan salpicaduras que dispersan el haz; las boquillas, por desgaste mecánico y proyecciones; y las puntas que guían el alambre. Pregunte cuánto cuestan y con qué frecuencia se sustituyen con su material: es un gasto diario de explotación, no una curiosidad del manual.
La óptica intercambiable tiene otra importancia: permite distintas boquillas y ajustes para soldar con o sin alambre, para cordones en ángulo o a tope y, en ocasiones, para limpiar superficies. Cuanto más rápido cambia la configuración el operario, menos tiempo permanece detenido el puesto.
4. Alimentación, peso y espacio
Una soldadora manual no siempre requiere alimentación trifásica: RBW 1500 funciona con monofásica de 230 V. Permite montar el puesto donde no existe una toma trifásica. Pero no es una regla para toda la clase de potencia: algunos equipos, incluso de 1500–2000 W, requieren trifásica, así que compruebe la ficha concreta. El fabricante del equipo de 2 kW citado declara un rendimiento de fuente superior al cuarenta y dos por ciento: a igual potencia de salida, una fuente más eficiente consume menos energía y genera menos calor.
RBW 1500 pesa 120 kg, lo que permite desplazarla dentro de la nave, pero no subirla por escaleras a mano. Para trabajo en campo, valore construcciones refrigeradas por aire, aceptando un menor ciclo de trabajo.
El espacio de la nave no se limita a una superficie donde apoyar la máquina. El puesto manual necesita pantallas que detengan el haz y sus reflejos, extracción junto a la mesa y una botella de gas protector. Planifique todo antes de comprar: una soldadora sin protecciones no puede funcionar en una nave ocupada por otras personas.
A quién conviene el láser manual
Cuatro perfiles habituales:
- Cerrajería y fabricación unitaria. Soldadura sin programación, cambio rápido entre piezas y cordón estético en elementos visibles, como barandillas, muebles metálicos y carcasas.
- Mantenimiento y reparaciones. Alimentación monofásica y posibilidad de mover el puesto por la nave; soldadura de piezas finas evitando deformaciones que después no podrían enderezarse.
- Series pequeñas. Cuando las series son demasiado cortas para justificar programar un robot, pero TIG es demasiado lento. El láser manual reduce la duración de cada cordón y el esmerilado posterior.
- Construcciones inoxidables. El bajo aporte térmico reduce las coloraciones por óxidos y el riesgo de sensibilización a la corrosión intergranular en inoxidables austeníticos 304 y 316. Argón, alambre ER308L o ER316L y posterior pasivación o decapado: la lógica del proceso sigue siendo la del TIG, pero es más rápida y deforma menos.
Denominador común: muchos cordones cortos y distintos en espesor fino o medio, priorizando aspecto y poca deformación. En ese perfil, sustituye al TIG en gran parte del trabajo, no solo lo complementa.
Dónde termina el manual
Cuatro límites de la versión manual, no defectos de toda la tecnología.
Secciones gruesas. Según las fichas de fabricantes, los límites superiores son 5 mm para RBW 1500 y 6 mm para el equipo de 2 kW de otro fabricante. Por encima quedan MIG/MAG o soldadura multipasada mediante otros métodos. El manual no reemplaza al semiautomático de estructuras de acero pesadas: no es su finalidad.
Series largas. Con cientos de piezas iguales, la repetibilidad del operario se convierte en límite y la hora del soldador en coste principal. Es el momento en que un robot debería conducir el cabezal. El robot de soldadura RBR 2110S es un robot de seis ejes, alcance de 2100 mm, carga útil de 10 kg y repetibilidad de ±0,07 mm, suministrado con MIG 350 A. Se destina a series donde cada cordón debe ser igual al anterior. El artículo siguiente explica cuándo tiene sentido ese cambio y cuándo no: cuándo un robot sustituye al soldador.
Aluminio y galvanizado. Según la documentación de un vendedor, aluminio y galvanizado son el mayor reto del láser. Aluminio y cobre reflejan el haz de alrededor de 1 µm: peligro para el operario y dificultad tecnológica a la vez. El zinc de la chapa galvanizada se evapora en el baño y causa poros. RBW 1500 declara aluminio hasta 5 mm, pero su ventana de parámetros es estrecha y exige ensayos de la aleación concreta.
Holgura y bordes. El haz estrecho es más sensible al juego y ajuste que MIG. Wobble y alambre amplían la tolerancia, pero no sustituyen la preparación. Si las piezas llegan del plasma con rebabas y separaciones, el láser lo revelará antes que un semiautomático. La lista completa de mecanismos está en inconvenientes de la soldadura láser.
Seguridad: clase 4 en manos del operario
La soldadora manual es un láser de clase 4 y longitud de onda próxima a 1 µm, invisible para el ojo. Haz y reflexiones metálicas pueden lesionar la vista sin aviso, por lo que las protecciones no son opcionales. El mínimo comprende gafas de densidad óptica apropiada para el operario y cada persona en la zona, pantallas que detengan haz y reflejos y extracción de humos de soldadura.
En manual hay más riesgo que dentro de una célula por dos motivos. Primero, el operario decide adónde apunta. Las seguridades de contacto —el haz solo se activa cuando la boquilla toca la pieza conectada a la pinza— reducen este riesgo, pero no eliminan reflejos. Segundo, las superficies brillantes, como aluminio, cobre e inoxidable pulido, cambian la dirección de los reflejos de forma imprevisible. Por eso las pantallas se eligen según tamaño de piezas y distribución de la nave, no según el modelo de soldadora.
La formación es parte de la implantación, no un extra. Incluye uso de menús, elección de parámetros, cambio de cristales y boquillas y reglas de clase 4. En la categoría soldadoras láser Roboteus encontrará los parámetros RBW 1500 y la posibilidad de solicitar un presupuesto según proceso; pregunte conjuntamente por protecciones y formación.
Preguntas frecuentes
¿Qué espesor suelda?
Según las fichas: RBW 1500, de 1500 W, hasta 5 mm en acero al carbono, inoxidable y aluminio; equipo de 2000 W de un fabricante polaco, penetración completa hasta 6 mm. Son máximos que exigen menor velocidad y toleran menos holgura. El rango cómodo de trabajo queda claramente por debajo.
¿Suelda aluminio?
Sí: RBW 1500 declara aluminio hasta 5 mm. En la práctica, un vendedor lo sitúa junto con el galvanizado como el mayor reto por reflexión y ventana estrecha. Antes de comprar, solicite una prueba de su aleación y espesor.
¿Requiere trifásica?
No siempre. RBW 1500 funciona con monofásica de 230 V y permite un puesto sin toma trifásica. Otros modelos, incluso de potencia similar, requieren trifásica: verifique el equipo concreto con el proveedor.
¿Agua o aire?
El agua con enfriador sirve para continuo y materiales más gruesos; un fabricante anuncia cien por cien de ciclo con agua. El aire aligera y elimina líquido y enfriador a costa del ciclo. Un distribuidor describe su 1500 W de agua como destinado a «materiales más gruesos» y su 800 W de aire como el más ligero.
¿Sustituye TIG?
Generalmente sí en chapas finas y medias, sobre todo inoxidables: un vendedor anuncia hasta diez veces la productividad, con una zona térmica menor. TIG sigue siendo adecuado donde se requiere controlar muy finamente el baño en un material difícil o donde la inversión láser no retorna.
¿Hay que comprar protecciones?
Sí. La clase 4 exige gafas de densidad apropiada, pantallas y extracción como condición de puesta en servicio. Normalmente no están incluidas: los catálogos polacos facturan seguridad y extractores como partidas separadas.
Fuentes
- https://roboteus.com/pl/maszyny/spawarki-laserowe/spawarka-laserowa-rbw-1500/ — datos RBW 1500: fuente, espesores, frío, alimentación, peso y alimentador
- https://roboteus.com/pl/maszyny/spawarki-laserowe/ — categoría Roboteus
- https://roboteus.com/pl/maszyny/roboty-przemyslowe/robot-przemyslowy-rbr-2110s/ — datos RBR 2110S
Nota editorial
Los parámetros citados proceden de fichas de octubre de 2026 y dependen de máquina, material, espesor y preparación de bordes. Los precios de los proveedores cambian. El texto no sustituye las instrucciones del fabricante ni las normas de seguridad para láser de clase 4.