
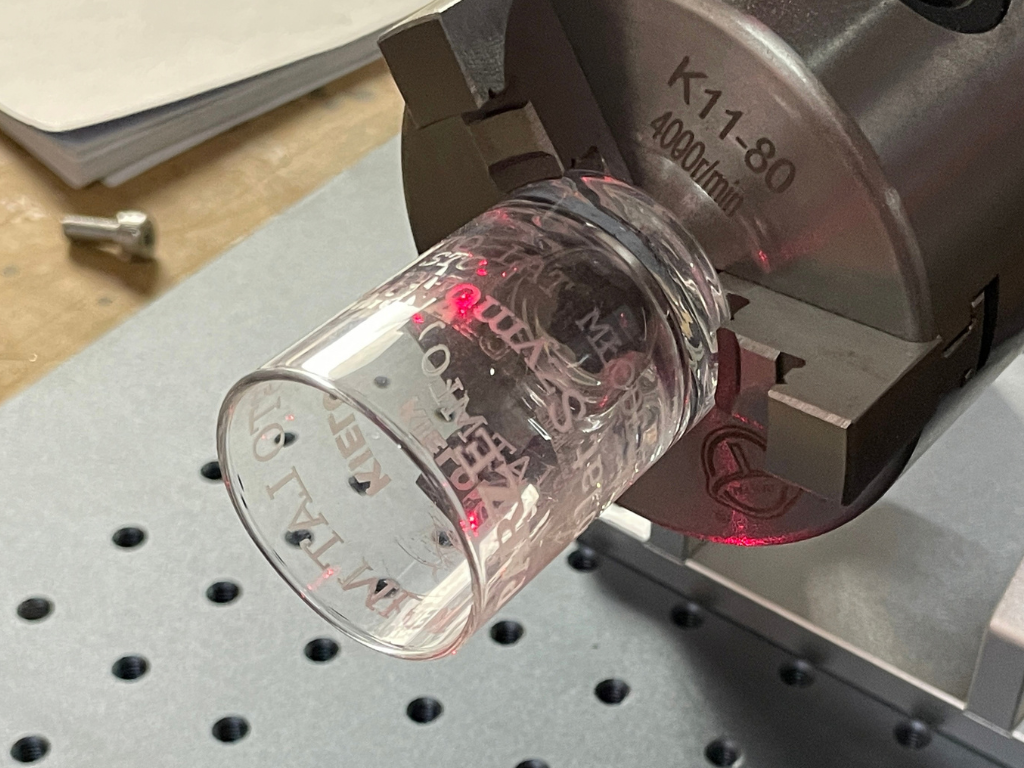
Le verre fait partie des rares matériaux courants sur lesquels le laser laisse un blanc mat, sans noir ni rainure perceptible. L’effet ressemble au sablage, mais se forme autrement et présente d’autres défauts : trop d’énergie provoque éclats et fissures ; trop peu laisse une trace grisâtre et imprécise.
La gravure du verre s’effectue au laser CO2 : le verre absorbe 10,6 µm, mais transmet la lumière visible des diodes et le proche infrarouge des lasers à fibre. Les UV à 355 nm sont également absorbés, mais donnent une marque transparente : une autre technologie pour d’autres usages. Ce guide explique le blanc, propose une méthode issue de deux fabricants de machines CO2, A et B, distingue les verres et les erreurs à éviter.
Les paramètres indiquent un sens de réglage et un exemple de fabricant, pas une recette universelle. Deux verreries peuvent fournir des verres réagissant différemment aux mêmes réglages : tester le verre de la commande fait partie du procédé.
Pourquoi le verre devient blanc et mat
Un fabricant de marqueurs industriels indique que le blanc sur verre s’obtient au CO2 par création de fines fissures à la surface du verre sodique. Il décrit l’effet, pas son mécanisme. L’explication pratique courante est la suivante : le verre absorbe 10,6 µm dans une fine couche superficielle qui chauffe plus vite que le volume inférieur ; les contraintes se relâchent par un réseau de microfissures et de petits éclats.
La lumière traversant librement le verre lisse est diffusée dans toutes les directions par la surface fissurée. La marque paraît donc blanche et mate sans changement de couleur du verre : seule sa topographie a changé. Le blanc apparaît mieux sur fond sombre ou à contre-jour ; il peut être peu lisible sur fond clair.
Le fabricant précise que les fissures sont créées délicatement par marquages répétés à faible puissance. Sur un marqueur CO2 à tête galvo, cela signifie plusieurs passes légères plutôt qu’une forte. Sur une machine CO2 à portique, on vise le même résultat avec une passe raster, une énergie par pixel adaptée et un matériau auxiliaire absorbant l’excès de chaleur. Principe commun : des microfissures, mais ni fissures traversantes ni cratères.
Pourquoi diode et fibre traversent le verre
La transparence dans le visible et le proche infrarouge est une propriété fondamentale du verre. La diode à 455 nm et la fibre à 1064 nm travaillent dans cette plage : le faisceau traverse la pièce au lieu d’y déposer son énergie. Le fabricant indique que la fibre ne marque pas les objets transparents, contrairement au CO2, efficace sur le verre et le PET.
En pratique, la fibre nécessite une couche absorbante. Sur un miroir, fibre et CO2 retirent la couche réfléchissante côté dos, sans graver le verre. Les conseils d’application de marqueur noir ou de pâte avant une diode suivent la même logique : on grave le revêtement, pas le verre. Le résultat diffère du CO2. Si vous ne disposez que d’une fibre ou d’une diode, sous-traitez le verre ; pour un travail régulier, il faut du CO2 ou des UV.
UV à 355 nm : marque transparente plutôt que blanche
Le troisième choix est l’ultraviolet. Selon le fabricant de marqueurs, les UV produisent une marque transparente : les photons de 355 nm rompent directement les liaisons au lieu de chauffer le support. Sans réseau de microfissures, la marque est fine et lisse. Ce procédé convient au verre de laboratoire, à l’optique et à l’électronique, où l’absence de contraintes prime sur le blanc décoratif.
Dans la gamme Roboteus, cette fonction est assurée par la machine de marquage UV RBZ 1515UV: source UV JPT de 5 W à 355 nm, champ de 150 × 150 mm et pièce jusqu’à 250 mm de haut. Le fabricant parle de marquage à froid, par ablation photochimique sans dommages thermiques, et cite verre, cristal, céramique, trophées et électronique. Prix indicatif sur roboteus.com : à partir de 19 512,00 PLN HT en octobre 2026, selon le procédé.
Le choix est simple : blanc mat sur verres à boire, trophées et vitrages décoratifs avec le CO2 ; marque technique fine et transparente sans contraintes avec les UV. Les deux sources couvrent des commandes différentes. La méthode du blanc comporte cinq étapes : image, auxiliaire, lentille et puissance, axe rotatif, nettoyage.
1. Image : niveaux de gris plutôt que noir plein
La méthode commence dans le fichier. Sans auxiliaire, A recommande de remplacer le noir plein par environ 70 % de gris pour limiter la chaleur dans les aplats, avec une trame « Ordered Dithering ». Pour les photos, A utilise des niveaux de gris à 70 % de noir et 500 dpi ; une autre publication propose 333 dpi comme départ sur verre.
L’objectif est un matage léger et uniforme, pas l’énergie maximale par pixel. Les grands aplats noirs favorisent cratères et fissures ; les traits fins et petits textes tolèrent davantage. Évitez toutefois les traits plus fins que la tache du faisceau, qui deviennent illisibles sur la surface fissurée.
2. Auxiliaire : papier absorbant humide, liquide vaisselle ou ruban
C’est l’étape essentielle et celle où A et B donnent les mêmes détails. A recommande une seule couche de papier absorbant humide, sans bulles ni chevauchements, pour une gravure blanche propre ; les résidus sont essuyés ensuite. B conseille papier humide ou liquide vaisselle : journal ou papier absorbant humides réduisent fissures et cratères, et une fine couche de liquide vaisselle ordinaire maintient la surface humide.
La couche humide évacue une partie de la chaleur et limite les éclats, produisant des microfissures plus fines et régulières. B signale son séchage : réhumidifiez le papier ou renouvelez le liquide pendant les longs travaux. B cite aussi le ruban de masquage pour évacuer la chaleur, mais A avertit que le film de transfert donne une gravure grisâtre. Pour un blanc pur, préférez le papier humide.
3. Lentille, puissance et Air Assist
Dans un projet de verre à pied sur axe rotatif, A utilise une lentille de 2,0″ plutôt que 1,5″ afin de limiter la fissuration. La focale plus longue élargit la tache et réduit la densité de puissance. Sur cette machine à tube de 80 W, les réglages sont : puissance 100 %, vitesse 60 %, 500 ppi, Air Assist désactivé. Il s’agit d’un exemple propre à cette machine, pas d’une recette universelle : les pourcentages varient selon l’équipement et exigent un essai.
A n’explique pas la désactivation de l’Air Assist. En pratique, l’air sèche le papier et disperse l’eau, sans fumée de front de coupe à évacuer ici. B recommande de réduire la puissance, l’excès de chaleur étant la première cause de fissuration. Cherchez la puissance minimale donnant un blanc complet, sans la dépasser. Si le blanc est irrégulier, modifiez résolution ou auxiliaire plutôt que la puissance. Une légère défocalisation peut servir au même objectif qu’une focale longue, mais n’est pas mentionnée dans les documents A et B cités : consignez les essais.
4. Axe rotatif pour verres et bouteilles
Le verre plat se pose sur la table. B indique que les objets ronds, verres, chopes, bouteilles et verres à pied nécessitent un axe rotatif sur une machine CO2 pour stabiliser l’objet et uniformiser la gravure sur le pourtour. A précise : activer l’axe dans le logiciel, saisir le diamètre, incliner les objets coniques pour rendre la surface parallèle à la table et placer le pied du verre légèrement au-dessus du faisceau.
Avant de commencer, vérifiez que la circonférence peut recevoir toute la longueur de l’image, comme le rappelle A. Enroulez le papier humide sans bulles ni plis. Sur l’axe rotatif, il sèche plus vite et nécessite davantage de contrôles.
5. Après gravure : nettoyage et remplissage coloré
Après retrait du papier, il reste une poussière blanche de verre et des résidus de papier. Rincez à l’eau, puis retirez les fragments avec une brosse douce ou une éponge, sans outil dur qui rayerait le verre voisin. La légère rugosité de la marque est normale : elle diffuse la lumière.
Pour rendre le blanc visible sur fond clair, remplissez la gravure : frottez une pâte sombre ou métallique dans la zone mate puis essuyez l’excès sur le verre lisse. La rugosité assure l’accroche, contrairement au verre lisse. Le choix d’une peinture pour verre, résistante au lavage pour un objet utilisé, relève de son fabricant. Aucun chiffre de tenue n’est donné, faute de données dans nos sources.
Types de verre : sodocalcique, borosilicate, trempé et cristal
Les verres ne réagissent pas tous pareil. Le fabricant décrit le blanc pour le verre sodocalcique, courant pour verres, bouteilles, vitres et trophées économiques : c’est le support le plus prévisible. Le risque commun est la contrainte. A signale les contraintes internes du verre soufflé et du cristal, amplifiées par la chaleur jusqu’à la rupture. Un vendeur de lasers classe aussi borosilicate et verre trempé parmi les matériaux risqués, sans explication ni chiffres. Pour le verre trempé, le risque concerne la rupture de toute la vitre.
| Type de verre | Comportement sous CO2 | Source de la remarque |
|---|---|---|
| Sodocalcique (verres, bouteilles, vitres) | Blanc régulier par microfissuration ; support le plus prévisible | fabricant de marqueurs |
| Moulé, économique | Recommandé : teneur en plomb plus faible | fabricant A |
| Soufflé à la main, cristal | Contraintes internes, risque de fissuration | fabricant A |
| Borosilicate | Moins prévisible, risque de fissuration | vendeur de machines |
| Trempé | Risque de rupture de la pièce entière | vendeur de machines |
| Quartz | Marque transparente par fusion, fragile | fabricant de marqueurs |
| Miroir | Depuis le dos : fibre ou CO2 retirent la couche réfléchissante, sans graver le verre | — pratique, sans source fabricant |
Gravure du verre : erreurs à éviter
Une cause commune organise cette liste : l’excès de chaleur.
- Puissance excessive ou avance trop lente — cratères et éclats remplacent les microfissures, avec risque de fissure traversante sur verre fin. B cite la chaleur comme première cause de rupture.
- Passes multiples sur une machine à portique — chaque passe réchauffe une surface déjà fissurée et moins conductrice. Si le blanc est faible, corrigez auxiliaire et résolution, pas le nombre de passes.
- Papier sec ou bulles dessous — les zones sans contact deviennent grises et irrégulières. A demande l’absence de bulles et de chevauchements.
- Air Assist activé — il sèche l’auxiliaire pendant le travail.
- Grands aplats noirs — ils concentrent la chaleur ; A les remplace par environ 70 % de gris.
- Détails très fins et microtexte — ils perdent en lisibilité sur la surface fissurée ; simplifiez légèrement les contours.
- Cristal, verre trempé ou origine inconnue sans essai — B demande un test puissance-vitesse sur le même verre avant chaque commande.
- Gravure sans aspiration ni lunettes sur machine ouverte — poussière de verre et rayonnement à 10,6 µm exigent une enceinte ou des protections. Une machine fermée avec interverrouillage peut être de classe 1, ou 2 en raison du pointeur selon A. La classe est déterminée par le fabricant ; sans enceinte ou avec verrouillage neutralisé, il s’agit de classe 4.
Applications et choix de la machine
Le blanc mat concerne surtout décoration et publicité : trophées, récompenses, verres et chopes événementiels, bouteilles personnalisées, panneaux décoratifs et plaques de verre. L’industrie l’utilise moins ; les UV s’imposent quand les contraintes sont à éviter, pour laboratoire, ampoules et optique.
Pour le blanc, choisissez une machine CO2 au format des commandes, avec axe rotatif. La machine laser CO2 RBL 9060 possède un champ de 900 × 600 mm, un tube en verre EFR de 80 W, une lentille de 2,5″, une table nid-d’abeilles traversante, un refroidisseur CW5200 et une commande Ruida. Le fabricant cite gravure du bois, du verre et de la pierre. La focale de 2,5″ va dans le sens de la recommandation A : tache plus large et matage plus doux. Prix indicatif RBL 9060 sur roboteus.com : à partir de 15 854,00 PLN HT en octobre 2026, selon le procédé. Les RBL 1390 et RBL 1610 conviennent aux grands vitrages et panneaux ; voir la gamme machines laser CO2.
Les autres possibilités et limites de la même machine sont présentées dans à quoi sert une machine CO2. Si vous marquez aussi des plastiques, consultez le choix de longueur d’onde pour les plastiques . Les UV y ont encore davantage d’applications. Pour quelques commandes annuelles sur verre, calculez le seuil dans sous-traiter la gravure laser ou acheter une machine.
Questions fréquentes
Quel laser utiliser pour graver le verre ?
Le CO2 à 10,6 µm : le verre absorbe cette longueur d’onde et devient mat par microfissuration. Les UV à 355 nm donnent une marque fine transparente sans contraintes, pour le verre technique et de laboratoire. Diode et fibre traversent le verre et ne donnent pas de résultat utile sans revêtement absorbant.
Une diode laser grave-t-elle le verre ?
Pas directement. Le verre transmet 455 nm : le faisceau traverse au lieu de déposer l’énergie en surface. Le marqueur ou la pâte permettent de travailler le revêtement, avec un résultat différent du blanc CO2.
Pourquoi la gravure est-elle blanche ?
Selon le fabricant de marqueurs, le CO2 crée un réseau de fines fissures sur le verre sodique. La surface diffuse la lumière au lieu de la transmettre directement. La marque devient blanche et mate : la couleur du verre ne change pas, mais sa structure superficielle oui.
Peut-on graver du verre trempé sans risque ?
C’est risqué. Les contraintes volontairement introduites peuvent se libérer dans toute la pièce sous l’effet d’un chauffage local. Les vendeurs le signalent, comme A pour verre soufflé et cristal. Si nécessaire, testez un exemplaire identique en acceptant sa perte.
Comment limiter fissures et éclats ?
Utilisez une seule couche de papier absorbant humide sans bulles, ou une fine couche de liquide vaisselle, conformément aux deux fabricants de machines CO2. Désactivez l’Air Assist, préférez une focale longue et environ 70 % de gris, et cherchez la puissance minimale donnant le blanc. Testez le même verre avant la commande : l’un des fabricants considère cet essai obligatoire.
Combien coûte la gravure du verre chez un prestataire ?
Aux tarifs HT d’octobre 2026, GMgraw facture le CO2 sur verre à 3,0 PLN par minute de laser, ou 5,0 PLN avec axe rotatif. Laserotechnika ajoute 50 % au prix unitaire pour une gravure sur le pourtour. Le seuil de rentabilité d’une machine en propre est expliqué dans le guide sur la prestation et l’achat.
Sources
- https://gmgraw.pl/cennik-uslug/ — tarifs de gravure du verre à la minute et axe rotatif, octobre 2026
- https://laserotechnika.pl/index.php?id_cms=8&controller=cms — supplément de gravure sur le pourtour, octobre 2026
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf
- https://roboteus.com/pl/maszyny/plotery-laserowe-co2/ploter-laserowy-co2-rbl-9060/
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/
Note éditoriale
Les paramètres A et B concernent leurs machines précises et ne sont que des points de départ. Le résultat dépend de la machine, de la lentille, du type et du lot de verre. Prix indicatifs Roboteus, tarifs de gravure et catalogues évoluent ; les montants cités correspondent à octobre 2026. Ce texte ne remplace ni les instructions du fabricant ni les règles de sécurité concernant lasers, aspiration et protection oculaire.