
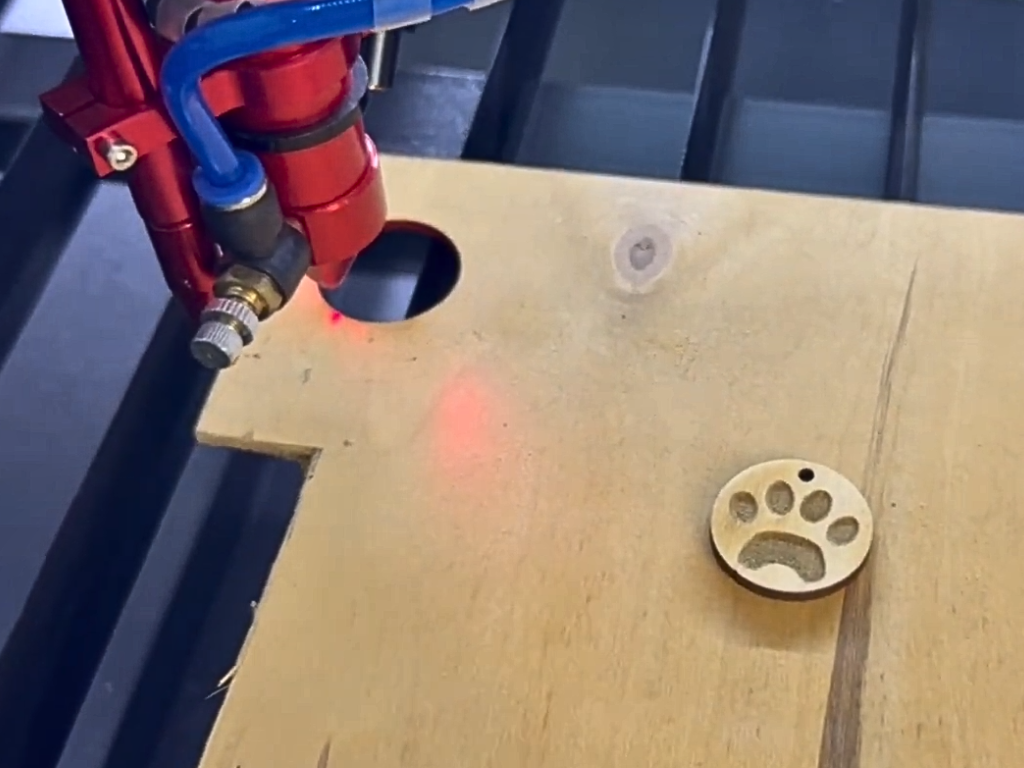
Laserové gravírovanie do dreva vyzerá ako najjednoduchšia úloha pre CO2 ploter: materiál dobre absorbuje lúč, kontrast príde sám a prvý pokus väčšinou „nejako“ vyjde. Problém začína pri sérii: hnedý povlak okolo písmen, lepkavý povlak na povrchu, zuhoľnatené okraje na preglejke, dubové prstene, ktoré na jednom mieste sčernejú a o milimeter ďalej sotva stopa.
Popáleniny nepochádzajú od „príliš slabého stroja“, ale od prebytočného tepla a dymu, ktoré zostávajú na materiáli. Tento text je receptom na čistý okraj v siedmich krokoch: maska, vzduchová asistencia a extrakcia, ostrosť, výkon a prechody, smer vlákna a prevádzkový režim, čistenie, lak. Ďalej: ktoré druhy dreva a ktoré preglejky sa správajú predvídateľne, aký je rozdiel medzi diódou a CO2 v dreve a na čo si dať pozor, aby sa gravírovanie neskončilo požiarom.
Parametre poskytujeme ako smer zmeny, nie ako tabuľku čísel. Hodnoty špecifického výkonu a rýchlosti závisia od trubice, šošovky, druhu dreva a obsahu vlhkosti a sú určené testovaním na odpade z rovnakej šarže. Čísla, ktoré uvádzame, pochádzajú z publikácií výrobcu plotra, z príručiek gravírovacích dielní (lasertrade, gravírovanie) az produktových kariet Roboteus.
Odkiaľ pochádzajú popáleniny a škvrny?
Lúč CO2 sa odparuje a karbonizuje celulózu a lignín v mieste, kde sa koncentruje. Ďalej nasleduje spálenie: teplo sa šíri pozdĺž vlákien a zhnedne oblasť okolo čiar a dym zo živíc a olejov sa usadzuje na povrchu ako lepkavý tmavý povlak.
Výrobca plotra to popisuje z materiálového hľadiska: čím je drevo suchšie a bez živice, tým je okraj svetlejší; tvrdé druhy dávajú tmavú rytinu, mäkké svetlejšie; Okraje rezu MDF sú veľmi tmavé a drevený prach je vďaka živiciam a olejom „veľmi lepkavý”. Existujú tri zdroje popálenín: príliš veľa energie na jednotku plochy, dym usadzujúci sa na materiáli a živica a lepidlo v samotnom dreve. Nižšie uvedený recept sa týka každého z nich.
1. Maska: prenosná páska alebo papier bez obsahu PVC
Najjednoduchšou povrchovou ochranou je maska: papierová maliarska páska alebo transferový papier celoplošne nalepený pred gravírovaním. Laser prechádza cez masku, kde sa gravíruje, a povlak sa usadí na páske, nie na dreve.
Výrobca uvádza aplikačnú pásku ako metódu povrchovej ochrany a pridáva dve upozornenia: funguje dobre na veľkých poliach, menej dobre na veľmi malé rytiny a rytiny a – čo je najdôležitejšie – „uistite sa, že páska neobsahuje PVC a je odnímateľná“. Dôvod uvádza výrobca označovacích systémov: laser uvoľňuje z PVC chlór, ktorý v spojení s vlhkosťou vytvára kyselinu chlorovodíkovú, ktorá ničí stroj a je škodlivá pre ľudí. Samolepiaca vinylová fólia sa nepoužíva ako maska.
Maska má svoju cenu: vyžaduje trochu viac energie na jej prepichnutie a môže zdvihnúť malé časti vzoru. V prípade série malých vychytávok môže byť rozumnejšie ju vynechať a naplánovať si upratovanie.
2. Pomoc a odsávanie vzduchu
Air assist je prúd stlačeného vzduchu z trysky v blízkosti šošovky. Stlačený vzduch sa podľa výrobcu na opracovanie dreva „veľmi odporúča“: malá tryska ho nasmeruje priamo do trhliny, vyfúkne dym a horúce plyny skôr, než sa usadia, a ochráni šošovku pred usadeninami. V poznámke k papieru dodáva, že dym odvádza teplo a pri dobrých parametroch s Air Assist a stolovým odsávaním prebieha spracovanie bez horenia.
O zvyšok sa postará extrakcia. Výrobca nazýva účinný výfukový systém nevyhnutný, pretože drevo produkuje veľa plynov a prachu. Pre čistotu rytiny je dôležitý aj smer prúdenia: dym by mal byť ťahaný z povrchu dole alebo do strán smerom k výstupu a nie ťahaný cez čerstvú rytinu – pruhy povlaku sú usporiadané presne pozdĺž cesty dymu. Príliš slabé odsávanie spôsobuje rovnaké príznaky ako nedostatok asistencie vzduchu: tmavá hmla smerom k výstupu.
3. Ostrosť: zaostrené alebo s rozostrením
V ohnisku je bod najmenší a hustota výkonu je najvyššia: rytina je ostrá, úzka a relatívne jasná. Výrobca udáva, že čím väčšie rozostrenie (posun v osi Z približne o 0,5-2 mm), tým tmavšie gravírovanie – širšie rozostrené miesto namiesto vyparovania ohrieva povrch.
Pre čistý okraj to znamená dve veci. Po prvé, každá zmena hrúbky materiálu je zameraná; náhodné rozostrenie po výmene dosky je častou príčinou „náhle tmavšieho“ gravírovania. Po druhé, rozostrenie je nástroj, nie chyba: keď potrebujete tmavý kontrastný text na svetlom buku, je lepšie to dosiahnuť vedomým rozostrením pri nižšom výkone, ako zosilnením výkonu v ohnisku, čím sa prepáli drážka a haló.
Na objektíve záleží: výrobca odporúča na gravírovanie ohniskovú vzdialenosť 1,5″ alebo 2,0″ (menší bod), na rezanie hrubších materiálov väčšie ohniskové vzdialenosti. Ploter RBL 9060 má na rezanie vybranú štandardnú 2,5″ šošovku, pre malé gravírovanie fotografie žiadajte kratšiu.
4. Výkon, rýchlosť a počet prechodov: smer zmeny
Tri nastavenia určujú množstvo tepla: výkon, rýchlosť a počet prechodov. Príliš veľa výkonu pri danej rýchlosti alebo príliš pomalá jazda má za následok hnedý povlak a hlbokú, vypálenú drážku. Príliš malý výkon alebo príliš rýchly pohyb je bledá, sotva viditeľná stopa. Tvrdé druhy (dub, čerešňa) podľa výrobcu vyžadujú vyšší výkon ako mäkké druhy (balza, topoľ), preto sa nastavenia z jednej dosky neprenášajú na druhú.
Pravidlo pre čistú hranu: namiesto jedného prechodu na plný výkon – mierny výkon a vyššia rýchlosť a hĺbka sa buduje postupnými prechodmi. Lasertrade Engraving opisuje tento postup ako „2-3 prechody pri zníženom výkone”; svoj príklad hlbokého gravírovania uvádza ako plný výkon pri polovičnej rýchlosti s hĺbkou 0,5–1 mm. Pre reliéfy výrobca odporúča niekoľko prechodov pri vysokom výkone, po ktorých nasledujú 1-2 čistiace prechody – stredný výkon, vysoká rýchlosť – ktoré odstránia dymový povlak bez jeho prehĺbenia.
Počet prechodov je obmedzený: každý pridáva teplo a drevo medzi prechodmi nevychladne okamžite. Ak tretie podanie vytvorí tmavšie halo ako prvé, pomôže prestávka alebo nižší výkon, nie ďalšie podanie. Pred sériou urobte mriežku testov: rovnaký vzor v niekoľkých kombináciách výkonu a rýchlosti na odpade z tej istej šarže, popísaný a konzervovaný.
5. Smer vlákna, raster alebo vektor, rozlíšenie
Drevo nie je homogénne. Vlákna vedú teplo lepšie pozdĺžne ako naprieč, takže čiara vyrytá cez vlákna má iné okraje ako pozdĺž nej; Neskoré letokruhy sú tvrdšie ako skoré, a preto dubové a ihličnaté druhy vytvárajú striedavo čierne a svetlé pruhy. Umiestnite detail tak, aby rastrové čiary prechádzali pozdĺž zrna a vyberte druhy s rovnomernými vzormi, ktoré popíšeme nižšie.
Raster (bitmapová výplň) rozloží energiu do mnohých tenkých čiar; vektor (obrys) vedie lúč po jednej dráhe, kde sa akumuluje teplo. Z tohto dôvodu vektorové obrysy na dreve vyžadujú výrazne nižší výkon ako rastrové výplne rovnakého vzoru a tenké obrysy urobené „ako vyrezané“ vychádzajú do hneda. Ak potrebujete obrys bez drážky, urobte z neho raster malej šírky.
Rozlíšenie je medzera medzi riadkami rastra. Príliš husté čiary sa prekrývajú a dvakrát zahrievajú povrch; príliš zriedkavé, zanechávajú šmuhy. V návode na gravírovanie fotografií výrobca udáva pre drevo 333 dpi; poznámky z jeho manuálu tiež ukazujú, že PPI (hustota pulzu) by mala byť násobkom DPI a pre reliéfy sa používa Ordered Dithering v rozsahu 125-250 dpi. Východiskový bod pre iné stroje: rozlíšenie, pri ktorom sa bod sotva dotkne susednej čiary, vybrané skúšobne.
6. Čistenie po gravírovaní
Aj pri dobrých parametroch zostáva časť povlaku. Poradie: najprv suché – mäkká kefa alebo vysávač, pozdĺž vlákien; až potom mokrá. Lasertrade uvádza vodu, denaturovaný alkohol a WD-40 na odstránenie sedimentu; V praxi handrička mierne navlhčená vodou alebo izopropylalkoholom prechádza po vláknach a odstraňuje povlak bez toho, aby sa vtieral do pórov.
Drevo nenamáčajte: prebytočná voda nadvihne vlákna a zmatní povrch a na preglejke môže uvoľniť vrchnú vrstvu. Mosadzné štetce používajte len na tvrdé drevo a len do rycej drážky – na mäkkých povrchoch zanechávajú škrabance. Pred čistením odstráňte masku; zvyšky pásky v drážkach sa odstránia stlačením a odtrhnutím pásky.
7. Maľujte pred alebo po gravírovaní
Lak pred gravírovaním uzatvára póry, takže náter nepreniká do dreva a ľahšie sa odlupuje; povrch okolo rytiny zostáva rovnomerný. Nevýhodou je správanie samotného laku pod trámom: na okraji drážky môže zožltnúť a niektoré nátery dymia intenzívnejšie ako drevo. Skontrolujte tabuľku farieb – nátery obsahujúce chlór nie sú gravírované z rovnakých dôvodov ako PVC.
Lak po gravírovaní chráni obnažené, nasiakavé vlákna ryhy, no vsiakne sa do nich a väčšinou svetlé gravírovanie stmaví a pri hrubej vrstve zahltí drobné detaily. Základné pravidlo: tmavá rytina na svetlom dreve – lak predtým; svetlé gravírovanie na tmavom dreve – aj predtým, pretože lak nanesený po gravírovaní ho stmaví; reliéfne a úžitkové plochy – lakovať v tenkej vrstve striekaním, berúc do úvahy stmavnutie drážky. V každom variante je lak vybraný skúšobne na rovnaký kus, na ktorom ste robili mriežku parametrov.
Aké drevo použiť na laserové gravírovanie – druhy a preglejky
Voľba stupňa robí pre čistotu gravírovania viac ako väčšina nastavení. Tabuľka zhromažďuje pozorovania výrobcu a lasertrade gravírovania a rytcov; je to skúsenosť praktizujúcich, nie norma.
| Materiál | Správanie pod CO2 laserom | Zdroj |
|---|---|---|
| Buk, breza, javor, platan, jaseň, lipa | jasný, rovnomerný, dobrý kontrast – prvá voľba pre nápisy a grafiku | lasertrade |
| Topoľ, balza | mäkké, vyžadujú nižší výkon; jasnejšie gravírovanie | výrobca |
| Dub | hustý, vyžaduje vyšší výkon, vysoký kontrast; rytina je cez zrno nerovnomerná | výrobca, lasertrade |
| Čerešňa | husté, tmavé rytie | výrobca, lasertrade |
| Orech | tmavé pozadie, rytina slabo viditeľná; lasertrade odporúča tónovanie | lasertrade |
| Ebenový | rytina nečitateľná | lasertrade |
| Ihličnaté (výrobca: smrekovec, jedľa; lasertrade: všeobecný) | nevhodné: živica, tvrdé zrno a mäkké oblasti medzi nimi znemožňujú výber parametrov | výrobca; lasertrade: krehké |
| Brezová preglejka, odolná voči suchu (ľahké lepidlo) | dobré na gravírovanie a rezanie; výrobca odporúča biele lepené alebo laserom lepené dosky | lasertrade, výrobca |
| Vodotesná preglejka (tmavé lepidlo) | zuhoľnatené okraje, tmavé vrstvy lepidla v reze | lasertrade, výrobca |
| MDF | ľahko sa gravíruje a reže, ale hrany rezu sú veľmi tmavé | výrobca |
Záver pre výrobcu pomôcok a nábytku: ak máte vplyv na materiál, vyberte si ľahké, tvrdé druhy s rovnomerným vzorom a brezovú preglejku s ľahkým lepidlom. Ak je materiál diktovaný klientom – napríklad predná strana z orecha – naplánujte si skúšku a prípadné farbenie gravírovania, nie boj s nastavovaním.
Laserové gravírovanie do dreva: dióda alebo CO2
Ploter CO2 pracuje s lúčom 10,6 µm, ktorý drevo veľmi dobre absorbuje, s výkonom trubice v desiatkach wattov; Sada obsahuje vzduchový asistent, chladič a prípravu na extrakciu. Diódový gravírovací stroj pracuje s viditeľným lúčom s optickým výkonom niekoľko až niekoľko desiatok wattov, zvyčajne v otvorenom ráme. Obaja ryjú drevo; líšia sa výkonom, hĺbkou a bezpečnosťou.
CO2 je citeľne rýchlejší pre výplne a rezy preglejky a masívnych dosiek v jednom prechode, takže rovnaký detail možno vyrezať a vyryť v jednom nastavení. Dióda je vhodná pre plytké rytiny na hotové predmety a pre malé série; reliéf a rezanie hrubšej preglejky si vyžaduje veľa prechodov. Časy neposkytujeme – porovnajte si oboje vo vlastnom súbore s dodávateľom.
Druhým rozdielom je trieda laserov. Otvorená dióda je laser triedy 4 vyžadujúci okuliare a štíty; CO2 ploter v uzavretom kryte so zámkom krytu je uzavreté zariadenie – podľa CIOP-PIB môže byť takýto laser triedy 1 a výrobca plotra zaraďuje svoje uzavreté stroje do triedy 2 len kvôli indikátoru; trieda je určená výrobcom pre konkrétnu konštrukciu. Keď na stroji pracuje viac osôb, je to rovnako dôležitý argument ako rýchlosť. Porovnanie troch zdrojov – dióda, CO2, vlákno – je v texte o laserový gravírovací stroj pre dielňu a výrobu.
Drevoobrábacie stroje nájdete v kategórii CO2 laserové plotre, a formát workshopu je RBL 9060 CO2 laserový ploter s poľom 900 × 600 mm, 80 W trubicou (voliteľne 130 W) a priechodným stolom.
Reliéf a 3D gravírovanie v niekoľkých prechodoch
Reliéf je gravírovanie s premenlivou hĺbkou riadenej stupnicou šedej: tmavšie pixely – viac energie a hlbšia drážka. Platí schéma z kroku 4 (niekoľko prechodov, potom čistenie) a grafika je pripravená v Ordered Dithering s nižším rozlíšením ako pri gravírovaní fotografií.
Reliéf funguje najlepšie na homogénnom, tvrdom dreve – buk, javor, platan – kde hĺbka závisí od grafiky, nie kresby. Na dube a ihličnane vytvára premenlivá tvrdosť zrna svoj vlastný, neúmyselný reliéf. Plánujte prestávky medzi prechodmi a sledujte stroj: hlboké drážky plné prachu sa ľahko vznietia.
Bezpečnosť: zapaľovanie, extrakcia, dozor
Lasery triedy 4 podľa CIOP-PIB „často predstavujú aj riziko požiaru“ a rytina ako prvok práce výslovne uvádza riziko vznietenia dreva. Drevo, prach a úlomky pod stolom sú palivo; vzduchová asistencia redukuje plameň, ale neodstraňuje ho. Pravidlá sú jednoduché: nenechávajte pracovný stroj bez dozoru, majte na dosah hasiaci prístroj, vyberajte odrezky spod stola a – ako píše výrobca – stroj pravidelne čistite, pretože na vodidlách a v komore sa usadzuje živicový prach.
Odsávanie nie je len o pohodlí: dym z dreva obsahuje pevné častice a produkty rozkladu živíc a lepkavé zvyšky na šošovke, ako varuje výrobca, spôsobujú jej zahrievanie a praskanie. Keď je CO2 ploter v kryte, nesmie sa zasahovať do zámku krytu.
Často kladené otázky
Aký výkon lasera stačí na gravírovanie dreva?
Základná sila tuby postačuje na gravírovanie: zakalenie a popáleniny sú spôsobené prebytkom energie, nie jej nedostatkom. Podľa výrobcu plotra vyžadujú tvrdé druhy vyšší výkon ako mäkké typy, takže nastavenia sa určujú na základe pokusu pre každú dávku. Silnejšia trubica je užitočná na rezanie, nie na čistejšie gravírovanie.
Gravíruje diódový laser drevo?
Áno, dióda ryje drevo, najmä plytké nápisy a grafiku na hotové predmety. Na výplne, reliéfy a rezanie preglejky je CO2 ploter rýchlejší a hlbší a v kryte je bezpečnejší pre tímovú prácu. Časy nie je možné uviesť všeobecne – porovnajte oboje vo svojom súbore.
Ako odstrániť škvrny a pripáleniny po gravírovaní dreva?
Najprv vysušte: mäkká kefa alebo vysávač pozdĺž vlákien. Potom mierne navlhčenú handričku – Lasertrade nahrádza vodu, denaturovaný lieh a WD-40 – bez namáčania dreva. Pre budúcnosť je lepšia maska bez PVC alebo stredne výkonný vysokorýchlostný čistiaci priechod odporúčaný výrobcom plotra.
Vychádza rytina na preglejke čistá?
Áno, za predpokladu, že sa použije správna preglejka. Lasertrade odporúča suchú odolnú brezu, ale varuje pred vodeodolnou, ktorá spôsobuje zuhoľnatené okraje; výrobca plotra dáva pozor na typ lepidla a odporúča biele lepené alebo laserom lepené dosky. Čo všetko ešte CO2 ploter spracováva a čo sa doň nedá vložiť je popísané v texte o Na čo je CO2 laserový ploter vhodný?.
Prečo je dub vyrytý nerovnomerne?
Dub má výrazné prstence s rôznou hustotou: tvrdé pramene vyžadujú viac energie ako mäkké, takže pri jednom nastavení je časť vzoru čierna a časť bledá. Výrobca plotra klasifikuje dub ako hustý druh s vysokým kontrastom a Lasertrade popisuje nerovnomerné rytie cez prstence. Pre rovnomerné nápisy zvoľte buk, javor alebo brezu.
Zdroje
- https://mddp.artsrn.ualberta.ca/trotec-property-settings/ – poznámky k manuálu laserového plotra: gravírovacie a čistiace priechody, PPI ako násobok DPI, objednaný rozklad 125–250 dpi
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniujemy_laserowego_MatInf_M.Okrasa_I.PN.06.pdf – trieda 4, nebezpečenstvo požiaru
- https://lasertrade.pl/grawerowanie-na-drewnie – dreviny, brezová preglejka vs vodotesná, prechody, čistenie sedimentov
- https://zagrawerowani.pl/blog/grawer-drewna/ — riziko zápalu, nácvik gravírovania
- https://roboteus.com/pl/maszyny/plotery-laserowe-co2/ploter-laserowy-co2-rbl-9060/ – parametre RBL 9060
- https://roboteus.com/pl/maszyny/plotery-laserowe-co2/ – kategória plotrov CO2 Roboteus
Redakčná poznámka
Parametre popísané v texte sú smery zmien, nie hotové nastavenia: výsledok závisí od stroja, trubice, šošovky, druhu, vlhkosti a šarže dreva, preto každej sérii predchádza test na odpade. Citujeme pozorovania ryteckého závodu a vyhlásenia výrobcov s uvedením zdroja k októbru 2026. Text nenahrádza pokyny výrobcu, karty farieb a materiálov, ani predpisy BOZP týkajúce sa práce s laserom a požiarnej ochrany.