
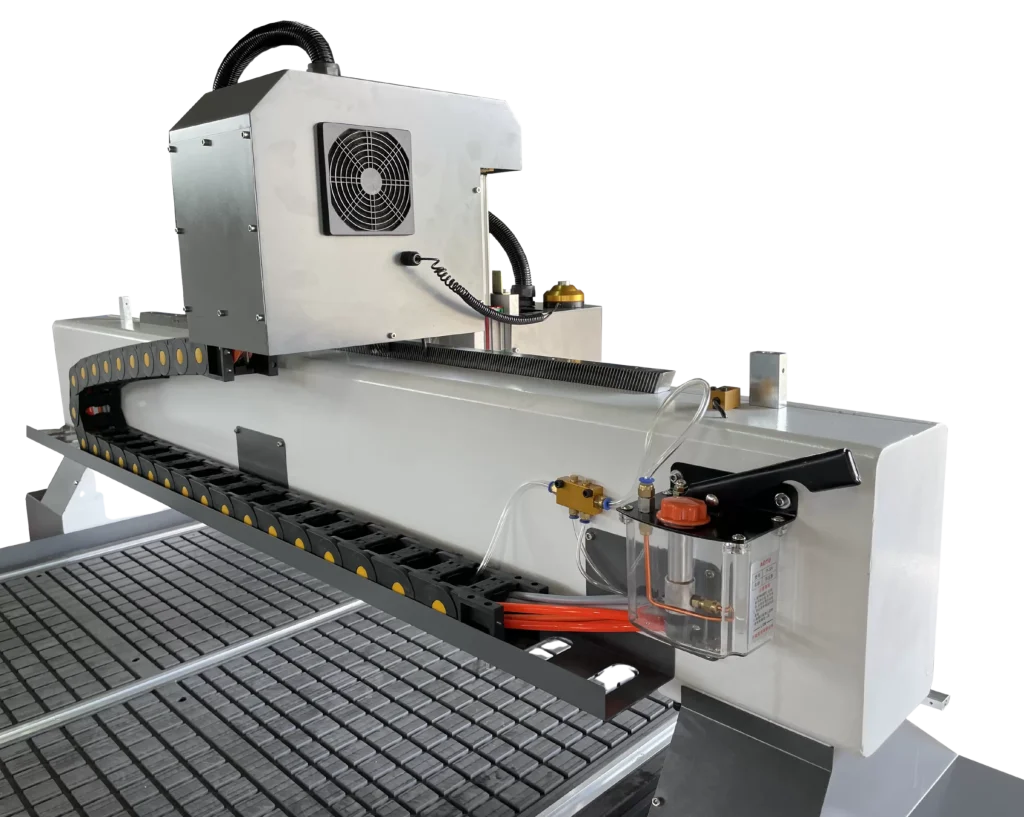
Une table à dépression CNC, aussi appelée table à vide, maintient le panneau par différence de pression. La pompe évacue l’air sous la feuille et la pression atmosphérique la plaque contre la table. Aucune bride ni vis ne gêne la surface : la fraise y accède entièrement et l’opérateur ne doit pas interrompre le programme pour déplacer le serrage. Les tables de chaque modèle figurent dans la gamme des fraiseuses CNC Roboteus.
Toutes les fraiseuses n’en ont pas besoin et toutes les pièces ne peuvent pas être maintenues ainsi. Voici les facteurs déterminant la force de maintien, les tables quadrillées et plateaux martyrs, les zones, les pompes, le cas des petites pièces et les tables à rainures en T. Un tableau de choix termine le guide.
Les caractéristiques proviennent des fiches RBF ; les prix des pompes sont ceux des catalogues de boutiques polonaises en octobre 2026. Pour choisir la machine, l’ordre complet des décisions est présenté dans le guide choisir une fraiseuse CNC pour le bois.
1. Comment la table à dépression maintient le panneau
La force de placage est le produit de la différence de pression par la surface concernée : F = Δp × A. Δp est l’écart entre les pressions au-dessus et au-dessous du panneau ; A est la surface de pièce soumise à la dépression. La pompe ne tire pas la pièce : elle crée une dépression en dessous, et l’air au-dessus assure le placage.
Trois conséquences pratiques en découlent :
- Une grande pièce prédécoupée est fortement maintenue même avec une dépression modérée, grâce à sa surface.
- Une petite pièce possède un A faible : sa force de maintien diminue avec sa surface. L’effort exercé par la fraise ne diminue pas aussi vite ; les petites pièces se détachent donc en premier.
- Toute fuite réduit Δp sous toutes les pièces, pas seulement au point de fuite. Une zone découverte, une matière poreuse ou une découpe traversante constituent des fuites.
Prenons une différence de pression de 0,2 bar, soit 20 000 Pa, hypothèse et non caractéristique machine. Une pièce de 0,5 × 0,5 m représente 0,25 m², et une de 0,1 × 0,1 m représente 0,01 m². La première reçoit F = 20 000 × 0,25 = 5000 N dans cet exemple, soit environ le poids d’une demi-tonne ; la seconde reçoit 200 N, soit vingt-cinq fois moins.
Cette force plaque la pièce contre la table. La fraise la pousse principalement latéralement : seul le frottement contre la table ou le martyr s’oppose au déplacement, avec une force nettement inférieure à F. La marge réelle face aux efforts de coupe est donc plus faible que le calcul ne le suggère. De plus, la dépression maximale de la pompe est mesurée à son raccord ; sous la pièce, les pertes par fuite la réduisent.
Une chute de dépression pendant le programme peut déplacer la pièce, puis la faire éjecter par la fraise. Demandez si une surveillance de dépression arrête le programme et ne restez pas dans l’axe d’éjection pendant une découpe traversante.
2. Table quadrillée ou plateau martyr en MDF
Dans son guide de fraisage CNC, ACRYLITE (Röhm) indique que la matière est le plus souvent maintenue par dépression sur un martyr en MDF. Il distingue deux variantes :
- Martyr conventionnel. Il utilise une pompe à forte dépression et faible débit. Des rainures distribuent la dépression sous une pièce précise, avec un joint placé juste à l’intérieur du contour. Selon ACRYLITE, ce montage offre la force maximale, mais chaque forme exige son propre montage.
- Martyr universel. Il fonctionne avec une pompe à faible dépression et fort débit. L’air traverse toute la structure poreuse du MDF, sans rainures ni joints : un même plateau convient à différentes pièces. ACRYLITE le déconseille pour les petites pièces et les surfaces rugueuses.
La table quadrillée est un plateau en aluminium avec un réseau de canaux reliés aux zones. La matière se pose directement dessus ou sur un martyr répartissant la dépression. Le martyr est indispensable en découpe traversante : la fraise doit y pénétrer plutôt que dans l’aluminium. Sur ses centres industriels d’imbrication, un fabricant de machines à bois utilise un réseau de 30 × 30 mm avec sélection automatique des champs de vide.
Le martyr s’use à chaque découpe et doit être resurfacé périodiquement. Les fabricants proposent des fraises dédiées, comme les fraises PCD Amana Tool. Le fraisage du MDF lui-même sans brûlures est traité dans fraisage du MDF sans brûler les chants (article indisponible).
3. Zones : six, neuf ou douze
Une zone est une partie de la table activable ou isolable par vanne. La fiche RBF 1325V l’explique : le zonage concentre l’aspiration là où se trouve la matière, notamment pour les petits formats. Le nombre de zones augmente avec la surface de travail. Selon les fiches, la pompe est incluse sur tous les modèles à table à dépression.
| Zones | Format | Modèles et pompe (selon les fiches) |
|---|---|---|
| 6 | 1300 × 2500 mm | RBF 1325V ; RBF 1325 ATC avec pompe à canal latéral de 5,5 kW |
| 9 + 4 rails en T | 2000 × 3000 mm | RBF 2030V et RBF 2030 ATC, pompe de 7,5 kW |
| 12 + 4 rails en T | 2000 × 4000 mm | RBF 2040V, pompe à canal latéral de 7,5 kW |
RBF 9060 et RBF 1212 possèdent une table à rainures en T sans pompe.
À titre de comparaison, les catalogues de deux distributeurs polonais d’octobre 2026 indiquent : chez A, la fraiseuse ATC de 1300 × 2500 mm combine une table à dépression de 4 zones et des rainures en T ; la version ATC de 2000 × 4000 mm possède 4 zones indépendantes. B décrit une table hybride, dépression et rails mécaniques, avec 4 zones sur son modèle de 1300 × 2500 mm.
N’activez que les zones couvertes. Si le panneau ne couvre pas toute une zone, masquez la partie exposée avec une chute, sinon la pompe aspire l’air de l’atelier. Pour le PMMA sur tables à consoles, LEUCO recommande également un maximum de ventouses et un porte-à-faux limité.
4. Pompe CNC : canal latéral, palettes ou becs
La distinction ACRYLITE montre qu’il faut choisir la pompe selon le bridage. Le martyr universel exige du débit, car l’air traverse continuellement le MDF. Le montage rainuré et jointé exige une forte dépression, avec peu de fuites.
Les boutiques indiquent le type de pompe. B présente la Becker SV 500/1 comme compresseur à canal latéral, la Becker VT 4.25 comme pompe sèche à palettes, et la Busch MINK MV 0312 B comme pompe sèche à becs. Le fabricant de centres d’imbrication cité utilise des pompes à becs ou sèches à palettes, décrites comme silencieuses et peu exigeantes en entretien. Selon les fiches, les RBF ATC et RBF 2040V utilisent une pompe à canal latéral.
Le type ne suffit pas. Comparez débit en m³/h et dépression maximale en mbar, idéalement la courbe débit-dépression. A annonce pour sa pompe de 5,5 kW un débit de 320 m³/h et une dépression jusqu’à −440 mbar. Demandez ces données si elles manquent.
Prix catalogue HT des pompes, octobre 2026 :
| Boutique | Pompe | Caractéristiques annoncées | Prix HT |
|---|---|---|---|
| boutique A | pompe à vide de 5,5 kW | 320 m³/h, jusqu’à −440 mbar | 5 500,00 PLN (promotion) |
| boutique A | pompe à vide de 7,5 kW | — | 5 601,63 PLN |
| boutique A | Becker VTLF 2.250 | — | 14 900,00 PLN |
| boutique B | Becker VT 4.25, sèche à palettes | — | 8 500,00 PLN |
| boutique B | Becker SV 500/1, à canal latéral, avec filtre et clapet antiretour | 7,5 kW, 510 m³ (dans la désignation) | 20 900,00 PLN |
| boutique B | Busch MINK MM 1252 AV | 5,5 kW, 250 m³/h (dans la désignation) | 41 800,00 PLN |
| boutique B | Busch MINK MV 0312 B, sèche à becs | — | 43 700,00 PLN |
Le coût de la pompe apparaît aussi dans les prix des machines. Chez B, une fraiseuse de 2000–2100 × 4000 mm avec broche de 6 kW coûte 79 000 PLN HT, ou 87 000 PLN HT avec pompe. Selon leurs fiches, les RBF 1325V, RBF 1325 ATC, RBF 2030V, RBF 2030 ATC et RBF 2040V incluent la pompe.
5. Ce que la table ne maintient pas sans aide
Les grandes pièces issues de MDF, contreplaqué, panneaux de particules ou stratifiés sont les plus simples à maintenir. Les difficultés concernent les petites pièces, les matières poreuses et la séparation finale lors d’une découpe traversante. Quatre solutions existent.
- Deux passes avec peau résiduelle (« onion skin »). Pour l’imbrication du PMMA, LEUCO décrit une ébauche un peu moins profonde que l’épaisseur du panneau, puis une finition plus profonde pénétrant dans le martyr. La mince peau conserve l’étanchéité jusqu’à la dernière passe.
- Attaches. La FAO laisse de courtes liaisons minces entre pièce et panneau. Elles sont retirées après déchargement. Cela impose une finition manuelle, mais empêche le détachement de dernière minute.
- Ordre de coupe et outil. Usinez d’abord les trous et les petites pièces, puis les grands contours extérieurs tant que le panneau assure l’étanchéité. Une fraise down-cut plaque la pièce et aide au maintien ; une up-cut tend à la soulever. Le choix et les règles d’entrée sont traités dans types de fraises CNC (article indisponible).
- Montage dédié. Pour les séries de petites pièces identiques, un martyr conventionnel rainuré avec joint adapté au contour peut être rentable.
Pour les plastiques, MCG recommande des plateaux à dépression avec soutien périphérique supplémentaire et déconseille d’enlever trop de matière sur une seule face. Röhm recommande de conserver le film protecteur du PLEXIGLAS jusqu’à la fin. Le bois massif gauchi n’assure pas l’étanchéité : préférez un bridage mécanique.
6. Tables à rainures en T et tables combinées
Les RBF 9060 et RBF 1212 ont une table en aluminium à rainures en T avec intercalaires PVC. La matière est bridée par brides et vis. ACRYLITE cite aussi vissage, serrages excentriques et étau. Aucune pompe ni alimentation dédiée n’est nécessaire. Ces deux machines fonctionnent sous 230 V, les modèles à dépression sous 380 V.
Les brides occupent de la surface et nécessitent un arrêt du programme pour être déplacées. La table en T convient aux pièces unitaires, au bois massif, aux montages et aux petits formats.
Une table combinée offre les deux solutions. Les RBF 2030V, RBF 2030 ATC et RBF 2040V associent quadrillage à dépression et 4 rails en T. Les panneaux sont maintenus par le vide ; plateaux, poutres et montages se vissent sur les rails. La fiche RBF 1325 ATC associe aussi 6 zones à des rails en T. Celle du RBF 1325V prévoit un bridage traditionnel : demandez où et comment installer les brides.
7. Électricité, bruit et air de la pompe
La pompe fonctionne tant que la matière est sur la table, pas seulement pendant la coupe. La RBF 2030V possède une broche de 3,2 kW et une pompe de 7,5 kW ; la RBF 1325 ATC une broche de 6 kW et une pompe de 5,5 kW. La pompe est donc un des principaux consommateurs à intégrer au raccordement 380 V.
Désactivez les zones inutilisées et arrêtez la pompe entre panneaux pour réduire la consommation. Selon un fabricant de centres d’imbrication, les grandes installations activent automatiquement les pompes successives ; celles à variateur adaptent la dépression au besoin.
Le bruit s’ajoute à celui de la broche et de l’aspiration. La directive 2003/10/CE fixe pour l’exposition quotidienne les seuils d’action inférieur de 80 dB et supérieur de 85 dB, ainsi qu’une limite de 87 dB tenant compte des protections auditives. HSE estime que la plupart des travailleurs des ateliers de menuiserie dépassent probablement 85 dB. Placez si possible la pompe hors du poste opérateur, par exemple derrière une cloison, avec un tuyau court et étanche.
La pompe aspire des poussières de MDF à travers le martyr poreux : contrôlez régulièrement son filtre amont. B fournit sa pompe à canal latéral avec filtre et clapet antiretour. Orientez le refoulement loin de l’opérateur et des matières stockées.
8. Tableau de choix selon la production
| Production | Solution | Exemple Roboteus |
|---|---|---|
| Pièces unitaires, bois massif, montages, petit atelier | table en T, brides et vis | RBF 9060, RBF 1212 |
| Panneaux entiers de 1300 × 2500 mm, façades et imbrication | table à dépression de 6 zones + martyr MDF | RBF 1325V, RBF 1325 ATC |
| Grands panneaux et éléments massifs sur la même machine | quadrillage de 9 zones + 4 rails en T, pompe de 7,5 kW | RBF 2030V, RBF 2030 ATC |
| Panneaux de 2000 × 4000 mm sans prédécoupe | quadrillage de 12 zones + 4 rails en T, pompe de 7,5 kW | RBF 2040V |
| Série de petites pièces découpées dans un panneau | dépression avec deux passes ou attaches ; montage rainuré et jointé pour les grandes séries | tout modèle à table à dépression |
Les prix indicatifs et configurations sont comparés dans le guide choisir une fraiseuse CNC pour le bois.
Pour une découpe traversante, le zéro Z se règle généralement sur la table ou le martyr, plutôt que sur le dessus du matériau. La prise d’origine et le capteur de longueur d’outil sont expliqués dans programmation et commande d’une fraiseuse CNC (article indisponible).
Questions fréquentes
Faut-il une table à dépression pour une fraiseuse CNC ?
Pas toujours. Pour découper des panneaux entiers et réaliser de l’imbrication, elle évite de déplacer les brides. Pour les pièces unitaires, le bois massif et les petits formats, une table en T comme sur les RBF 9060 et RBF 1212 suffit.
Quelle pompe choisir pour une table CNC ?
Son débit et sa dépression doivent convenir au bridage. Le martyr MDF universel demande du débit ; un montage jointé exige une forte dépression. Selon les fiches, la RBF 1325 ATC possède une pompe à canal latéral de 5,5 kW ; les RBF 2030V, RBF 2030 ATC et RBF 2040V une pompe de 7,5 kW.
Pourquoi les petites pièces se détachent-elles ?
La force est proportionnelle à la différence de pression et à la surface : une petite pièce offre peu de maintien. La fraise pousse en outre latéralement, et seul le frottement s’y oppose. Deux passes avec peau finale, attaches, fraise down-cut et découpe des petites pièces avant les grands contours améliorent le maintien.
Combien coûte une pompe à vide CNC ?
Les catalogues polonais d’octobre 2026 vont de 5 500,00 PLN HT pour une pompe de 5,5 kW en promotion à 43 700,00 PLN HT pour une Busch MINK MV 0312 B sèche à becs dans une autre boutique. Cette dernière vend la Becker SV 500/1 à canal latéral de 7,5 kW à 20 900,00 PLN HT.
Sources
- https://roboteus.com/pl/maszyny/frezarki-cnc/ — table à dépression et zones selon les modèles
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-9060/ — table en T et caractéristiques
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-1212/ — table en T et prix indicatif
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-1325v/ — 6 zones, pompe incluse, bridage traditionnel
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-1325-atc/ — pompe à canal latéral de 5,5 kW, broche de 6 kW, rails en T
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-2030v/ — quadrillage de 9 zones et rails en T, pompe de 7,5 kW incluse
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-2030atc/ — quadrillage de 9 zones, pompe à canal latéral de 7,5 kW
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-2040v/ — quadrillage de 12 zones et rails en T, pompe de 7,5 kW
- https://www.acrylite.co/resources/fabrication-manuals/routing-premium-acrylite-acrylic-sheet — martyrs conventionnels et universels, pompes et bridages
- https://www.leuco.com/EN/AU/media/DOK_MBR_LEUCO-Kunststoffbearbeitung_DL.pdf — imbrication en deux passes et ventouses
- https://www.mcam.com/mam/41701/MCG-Machinist-Toolkit-A4-EU-metric.pdf — maintien des panneaux plastiques par dépression
- https://www.zenit.cz/public/media/Plasty/Zenit_Montaz_Plasty_Plexiglas_Zpracovani2_AJ.pdf — film protecteur du PLEXIGLAS pendant l’usinage
- https://www.amanatool.com/pub/media/productattachments/PCD-Spoilboard-Speed-Chart-v3.pdf — fraises PCD pour surfacer le martyr
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32003L0010 — seuils d’exposition au bruit
- https://www.hse.gov.uk/woodworking/noise.htm — bruit des ateliers de menuiserie
Note éditoriale
Les prix catalogue correspondent à octobre 2026 et peuvent évoluer ; certains sont promotionnels. Le maintien dépend de la machine, de la pompe, du martyr, du matériau et de l’étanchéité : le calcul ne montre qu’un ordre de grandeur. Ce texte ne remplace ni les instructions des fabricants de machine et de pompe ni les règles de sécurité concernant les machines-outils, le bruit et les poussières de bois.