
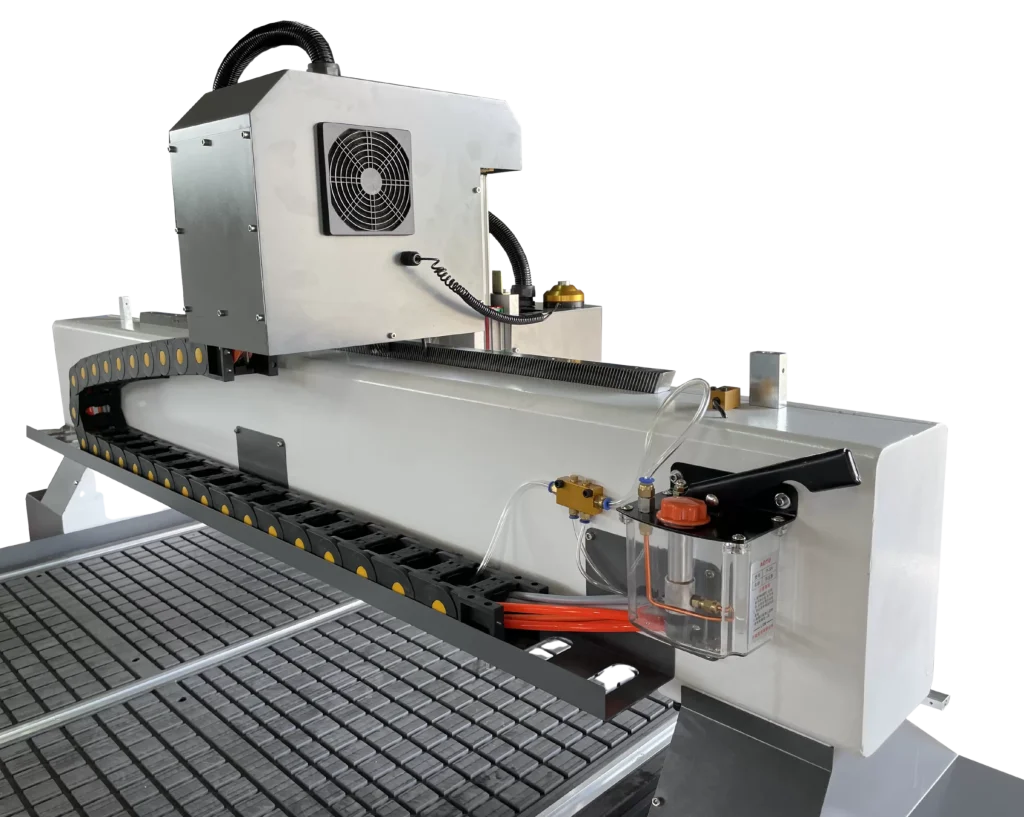
Vákuový alebo podtlakový stôl CNC drží dosku rozdielom tlakov. Výveva odsáva vzduch spod dosky a atmosférický tlak ju pritláča k stolu. Na ploche nie sú upínky ani skrutky, preto má fréza prístup k celému povrchu a obsluha nemusí zastavovať program kvôli premiestneniu upínky. Stoly jednotlivých modelov predstavuje stránka CNC frézok Roboteus.
Nie každá frézka ho potrebuje a nie každý diel sa ním dá udržať. Vysvetľujeme upínaciu silu, rastrový stôl a obetovanú dosku, zóny, vývevu, malé diely aj stôl s T-drážkami. Na konci je tabuľka výberu.
Údaje strojov pochádzajú z technických listov frézok RBF, ceny vývev z katalógov poľských obchodov z októbra 2026. Ak ešte vyberáte stroj, celý postup rozhodovania opisuje sprievodca ako vybrať CNC frézku na drevo.
1. Ako vákuový stôl CNC drží dosku
Prítlačná sila je súčinom rozdielu tlakov a plochy, na ktorú pôsobí: F = Δp × A. Δp je rozdiel tlaku nad doskou a pod ňou, A plocha dielu vystavená podtlaku. Výveva diel „neťahá“. Vytvára pod ním podtlak a pritláča ho vzduch zhora.
Zo vzorca vyplývajú tri praktické závery:
- Veľký prírez drží pevne aj pri miernom podtlaku, pretože má veľkú plochu.
- Malý diel má malé A, preto upínacia sila klesá s jeho plochou. Sila frézy pritom neklesá rovnakým tempom, a tak sa malé diely uvoľňujú ako prvé.
- Každá netesnosť znižuje Δp pod všetkými dielmi naraz, nielen v mieste úniku. Netesnosťou je odkrytá časť stola, pórovitý materiál alebo prerezanie dosky.
Predpokladajme rozdiel tlakov 0,2 bar, teda 20 000 Pa —ide o predpoklad, nie parameter stroja—, prírez 0,5 × 0,5 m (0,25 m²) a diel 0,1 × 0,1 m (0,01 m²). Na prírez pôsobí F = 20 000 × 0,25 = 5000 N, približne tiaž pol tony, na diel iba 200 N, teda dvadsaťpäťkrát menej. Sú to príklady výpočtu.
Táto sila pritláča diel k stolu. Fréza ho však tlačí najmä do strany a posunutiu bráni iba trenie medzi dielom a stolom alebo obetovanou doskou, výrazne menšie než F. Skutočná rezerva voči rezným silám je preto menšia, než naznačuje výpočet. Maximálny podtlak v technickom liste vývevy je navyše hodnota na jej hrdle; pod dielom je po stratách netesnosťami nižší.
Ak podtlak počas programu klesne, diel sa môže posunúť a fréza ho môže vytrhnúť. Overte u predajcu, či má stroj sledovanie podtlaku so zastavením programu. Pri prerezávaní nestojte v smere možného vymrštenia dielu.
2. Rastrový stôl alebo obetovaná MDF doska
ACRYLITE (Röhm) v príručke CNC frézovania uvádza, že materiál sa najčastejšie upína podtlakom na obetovanej MDF doske. Rozlišuje dve možnosti:
- Konvenčná obetovaná doska. Používa vývevu s vysokým podtlakom a malým prietokom. Do dosky sa vyfrézujú drážky privádzajúce podtlak pod konkrétny diel a tesne vnútri jeho obrysu sa uloží tesnenie. Podľa ACRYLITE takýto prípravok poskytuje najväčšiu upínaciu silu, ale každý tvar vyžaduje vlastný prípravok.
- Univerzálna obetovaná doska. Používa vývevu s nízkym podtlakom a veľkým prietokom. Vzduch prechádza pórovitou štruktúrou celej MDF dosky bez drážok a tesnení, takže jedna doska slúži na viac dielov. ACRYLITE ju neodporúča na malé diely ani na časti s drsným povrchom.
Rastrový stôl má hliníkovú plochu so sieťou kanálikov napojených na zóny. Materiál sa môže položiť priamo na raster alebo na obetovanú dosku, ktorá rozvádza podtlak. Druhá možnosť je nutná pri prerezávaní: fréza má zájsť do obetovanej dosky, nie do hliníka. Jeden výrobca priemyselných nestingových centier používa raster 30 × 30 mm a automatický výber vákuových polí.
Obetovaná doska sa každým prerezaním opotrebúva, preto ju treba pravidelne zarovnať frézovaním. Výrobcovia na to ponúkajú osobitné nástroje, napríklad PCD frézy Amana Tool. Frézovanie samotnej MDF bez pripálenia opisuje článok frézovanie MDF bez pripálenia hrán (článok nie je dostupný).
3. Zóny: šesť, deväť alebo dvanásť
Zóna je časť stola, ktorú možno zapnúť alebo uzavrieť ventilom. Technický list RBF 1325V výslovne uvádza, že rozdelenie na zóny sústredí sanie len tam, kde leží materiál, čo pomáha pri menších formátoch. Počet zón rastie s pracovnou plochou. Podľa technických listov je výveva súčasťou všetkých modelov s podtlakovým stolom.
| Zóny | Formát | Modely a výveva podľa technických listov |
|---|---|---|
| 6 | 1300 × 2500 mm | RBF 1325V; RBF 1325 ATC s bočnokanálovou vývevou 5,5 kW |
| 9 + 4 T-drážkové lišty | 2000 × 3000 mm | RBF 2030V a RBF 2030 ATC, výveva 7,5 kW |
| 12 + 4 T-drážkové lišty | 2000 × 4000 mm | RBF 2040V, bočnokanálová výveva 7,5 kW |
RBF 9060 a RBF 1212 majú stôl s T-drážkami bez vývevy.
Na porovnanie: v katalógoch dvoch poľských distribútorov z októbra 2026 má frézka 1300 × 2500 mm s ATC v obchode A podtlakový stôl so 4 zónami a T-drážkami; verzia 2000 × 4000 mm s ATC má 4 nezávislé zóny. Obchod B opisuje stôl svojej frézky 1300 × 2500 mm ako hybridný —podtlak a mechanické lišty—, tiež so 4 zónami.
Zapínajte iba zóny zakryté materiálom. Ak doska nezakrýva celú zónu, odkrytú plochu prekryte odrezkom, inak výveva nasáva vzduch z haly. LEUCO podobne odporúča pri obrábaní PMMA na konzolových stoloch použiť čo najviac prísaviek a obmedziť presah dielu mimo nich.
4. Výveva pre CNC: bočnokanálová, lamelová, zubová
Podľa rozdelenia ACRYLITE treba vývevu vybrať podľa spôsobu upnutia. Univerzálna obetovaná doska vyžaduje veľký prietok, pretože vzduch neustále prechádza MDF. Prípravok s drážkami a tesnením potrebuje vysoký podtlak, pretože netesností je málo.
Obchody označujú vývevy podľa konštrukcie. Obchod B predáva Becker SV 500/1 ako bočnokanálový kompresor, Becker VT 4.25 ako bezolejovú lamelovú vývevu a Busch MINK MV 0312 B ako suchú zubovú vývevu. Spomenutý výrobca nestingových centier používa zubové alebo suché lamelové vývevy a opisuje ich ako tiché a nenáročné na údržbu. Frézky RBF s ATC a RBF 2040V majú podľa technických listov bočnokanálovú vývevu.
Typ však nehovorí všetko. Porovnávajte prietok v m³/h a maximálny podtlak v mbar, najlepšie celú krivku prietoku pri rôznych podtlakoch. Obchod A pre vývevu 5,5 kW uvádza prietok 320 m³/h a podtlak do −440 mbar. Ak tieto údaje v ponuke chýbajú, výslovne si ich vyžiadajte.
Katalógové ceny vývev bez DPH, stav v októbri 2026:
| Obchod | Výveva | Parametre podľa obchodu | Cena bez DPH |
|---|---|---|---|
| obchod A | výveva 5,5 kW | 320 m³/h, do −440 mbar | 5 500,00 PLN (akciová cena) |
| obchod A | výveva 7,5 kW | — | 5 601,63 PLN |
| obchod A | Becker VTLF 2.250 | — | 14 900,00 PLN |
| obchod B | Becker VT 4.25, bezolejová lamelová | — | 8 500,00 PLN |
| obchod B | Becker SV 500/1, bočnokanálová, s filtrom a spätným ventilom | 7,5 kW, 510 m³ (podľa názvu ponuky) | 20 900,00 PLN |
| obchod B | Busch MINK MM 1252 AV | 5,5 kW, 250 m³/h (podľa názvu ponuky) | 41 800,00 PLN |
| obchod B | Busch MINK MV 0312 B, suchá zubová | — | 43 700,00 PLN |
Cena vývevy sa prejavuje aj v cene stroja. Frézka 2000–2100 × 4000 mm s vretenom 6 kW stojí v katalógu obchodu B 79 000 PLN bez DPH, s vývevou 87 000 PLN bez DPH. V RBF 1325V, RBF 1325 ATC, RBF 2030V, RBF 2030 ATC a RBF 2040V je výveva podľa technických listov súčasťou dodávky.
5. Čo podtlakový stôl bez pomoci neudrží
Najjednoduchšie sú veľké prírezy z MDF, preglejky, drevotriesky a laminovaných dosiek. Problémy začínajú pri malých dieloch, pórovitom materiáli a prerezávaní, keď sa diel oddelí od dosky. Pomáhajú štyri postupy.
- Dva prechody (onion skin). LEUCO pri nestingu PMMA opisuje dvojfázový postup: hrubovací prechod je mierne plytší než hrúbka dosky, dokončovací mierne hlbší so záberom do obetovanej dosky. Tenká vrstva zachováva tesnosť až do posledného prechodu.
- Mostíky. CAM ponechá na obryse krátke tenké spojenia dielu s doskou, ktoré sa odstránia po zložení zo stola. Vyžadujú ručné dokončenie, ale bránia uvoľneniu dielu v poslednej chvíli.
- Poradie a nástroj. Najprv sa obrábajú otvory a malé diely, veľké vonkajšie obrysy nakoniec, kým doska ešte tesní stôl. Fréza down-cut diel pritláča a pomáha; up-cut ho nadvihuje. Výber frézy a zásady záberu do materiálu opisuje článok o druhoch CNC fréz (článok nie je dostupný).
- Vyhradený prípravok. Pri sériách malých opakovaných dielov sa oplatí konvenčná obetovaná doska s drážkami a tesnením pre konkrétny tvar.
MCG pri plastoch odporúča vákuové dosky a dodatočné obvodové podopretie; zároveň neodporúča odoberať príliš veľa materiálu z jednej strany dosky. Röhm odporúča ponechať ochrannú fóliu na PLEXIGLAS až do konca obrábania. Pokrútené masívne drevo neprilieha tesne k stolu, preto je vhodnejšie mechanické upnutie.
6. Stôl s T-drážkami a kombinovaný stôl
RBF 9060 a RBF 1212 majú hliníkový stôl s T-drážkami a PVC vložkami. Materiál držia upínky a skrutky v drážkach. ACRYLITE uvádza aj priame priskrutkovanie, excentrické upínky a zverák. Stôl nepotrebuje vývevu ani jej napájanie. Oba stroje pracujú na 230 V; modely s vákuom na 380 V.
Upínky zaberajú pracovnú plochu a pri ich premiestňovaní treba zastaviť program. Stôl s T-drážkami sa hodí na jednotlivé diely, masívne drevo, prípravky a malé formáty.
Kombinovaný stôl ponúka oba spôsoby upnutia na jednom stroji. RBF 2030V, RBF 2030 ATC a RBF 2040V majú vákuový raster so 4 T-drážkovými lištami. Dosky drží vákuum, pracovné dosky, hranoly a prípravky sa skrutkujú k lištám. Aj RBF 1325 ATC podľa opisu kombinuje 6 vákuových zón s T-drážkovými lištami. Pri RBF 1325V je uvedená možnosť tradičného upnutia; spôsob a miesta montáže upínok si overte u poradcu.
7. Energia, hluk a vzduch z vývevy
Výveva pracuje po celý čas, keď materiál leží na stole, nielen počas rezania. RBF 2030V má vreteno 3,2 kW a vývevu 7,5 kW; RBF 1325 ATC vreteno 6 kW a vývevu 5,5 kW. Výveva je preto jedným z najväčších spotrebičov pracoviska a treba ju zahrnúť do návrhu prípojky 380 V.
Spotrebu znížite uzavretím nepoužívaných zón a vypínaním vývevy medzi doskami. Podľa jedného výrobcu nestingových centier sa vo veľkých inštaláciách ďalšie vývevy pripájajú automaticky a jednotky s frekvenčným meničom regulujú podtlak podľa potreby.
Hluk vývevy sa pridáva k hluku vretena a odsávania. Smernica 2003/10/ES stanovuje pre dennú expozíciu zamestnanca dolnú akčnú hodnotu 80 dB, hornú akčnú hodnotu 85 dB a limitnú hodnotu expozície 87 dB so zohľadnením ochrany sluchu. Podľa HSE väčšina pracovníkov stolárskych dielní pravdepodobne prekračuje 85 dB. Vývevu preto umiestnite mimo stanovišťa obsluhy, napríklad za stenu, s krátkym a tesným potrubím.
Výveva cez pórovitú obetovanú dosku nasáva prach MDF, preto pravidelne kontrolujte filter pred vývevou. Obchod B ponúka bočnokanálovú vývevu s filtrom a spätným ventilom. Výfuk nasmerujte mimo obsluhy a skladovaného materiálu.
8. Tabuľka výberu: aký stôl pre akú výrobu
| Profil výroby | Riešenie | Príklad v ponuke Roboteus |
|---|---|---|
| Jednotlivé diely, masívne drevo, prípravky, malá dielňa | stôl s T-drážkami, upínky a skrutky | RBF 9060, RBF 1212 |
| Delenie celých dosiek 1300 × 2500 mm, nábytkové dvierka, nesting | vákuový stôl so 6 zónami a obetovanou MDF doskou | RBF 1325V, RBF 1325 ATC |
| Veľké dosky aj masívne diely na jednom stroji | raster s 9 zónami + 4 T-drážkové lišty, výveva 7,5 kW | RBF 2030V, RBF 2030 ATC |
| Dosky 2000 × 4000 mm bez predrezania | raster s 12 zónami + 4 T-drážkové lišty, výveva 7,5 kW | RBF 2040V |
| Séria malých dielov z dosky | vákuum a dva prechody alebo mostíky; pri veľkej sérii prípravok s drážkami a tesnením | každý model s vákuovým stolom |
Orientačné ceny a konfigurácie porovnáva sprievodca ako vybrať CNC frézku na drevo.
Pri prerezávaní sa nula osi Z zvyčajne nastavuje na povrchu stola alebo obetovanej dosky, nie na hornom povrchu materiálu. Referovanie a snímač dĺžky nástroja opisuje článok programovanie a riadenie CNC frézky (článok nie je dostupný).
Často kladené otázky
Potrebuje CNC frézka vákuový stôl?
Nie vždy. Pri delení celých dosiek a nestingu šetrí čas, pretože netreba premiestňovať upínky. Pri jednotlivých dieloch, masívnom dreve a malých formátoch stačí stôl s T-drážkami ako v RBF 9060 a RBF 1212.
Akú vývevu vybrať pre CNC stôl?
Prietok a podtlak musia zodpovedať spôsobu upnutia. Univerzálna obetovaná MDF doska potrebuje veľký prietok, prípravok s tesnením vysoký podtlak. RBF 1325 ATC má podľa technického listu bočnokanálovú vývevu 5,5 kW; RBF 2030V, RBF 2030 ATC a RBF 2040V vývevu 7,5 kW.
Prečo vákuový stôl nedrží malé diely?
Prítlačná sila je súčinom rozdielu tlakov a plochy, takže malý diel má malú upínaciu silu. Fréza ho navyše tlačí do strany a tomu bráni iba trenie. Pomáhajú dva prechody s tenkou vrstvou ponechanou do konca, mostíky, fréza down-cut a obrábanie malých dielov pred veľkými obrysmi.
Koľko stojí výveva pre CNC?
V katalógoch poľských obchodov z októbra 2026 stojí bez DPH od 5 500,00 PLN za vývevu 5,5 kW v akcii až po 43 700,00 PLN za suchú zubovú Busch MINK MV 0312 B. Bočnokanálová Becker SV 500/1 s výkonom 7,5 kW stojí v druhom obchode 20 900,00 PLN.
Zdroje
- https://roboteus.com/pl/maszyny/frezarki-cnc/ — opis podtlakového stola, zóny podľa modelov
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-9060/ — stôl s T-drážkami, parametre
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-1212/ — stôl s T-drážkami, orientačná cena
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-1325v/ — 6 zón, výveva v cene, tradičné upnutie
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-1325-atc/ — bočnokanálová výveva 5,5 kW, vreteno 6 kW, T-drážkové lišty podľa opisu
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-2030v/ — raster s 9 zónami + T-drážkové lišty, výveva 7,5 kW v cene
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-2030atc/ — raster s 9 zónami, bočnokanálová výveva 7,5 kW
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-2040v/ — raster s 12 zónami + T-drážkové lišty, výveva 7,5 kW
- https://www.acrylite.co/resources/fabrication-manuals/routing-premium-acrylite-acrylic-sheet — konvenčná a univerzálna obetovaná doska, typy vývev a ďalšie spôsoby upnutia
- https://www.leuco.com/EN/AU/media/DOK_MBR_LEUCO-Kunststoffbearbeitung_DL.pdf — nesting v dvoch prechodoch, prísavky
- https://www.mcam.com/mam/41701/MCG-Machinist-Toolkit-A4-EU-metric.pdf — upínanie plastových dosiek vákuom
- https://www.zenit.cz/public/media/Plasty/Zenit_Montaz_Plasty_Plexiglas_Zpracovani2_AJ.pdf — ochranná fólia PLEXIGLAS počas obrábania
- https://www.amanatool.com/pub/media/productattachments/PCD-Spoilboard-Speed-Chart-v3.pdf — PCD frézy na zarovnanie obetovanej dosky
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32003L0010 — akčné hodnoty hluku
- https://www.hse.gov.uk/woodworking/noise.htm — hluk v stolárskych dielňach
Redakčná poznámka
Katalógové ceny pochádzajú z obchodov, stav v októbri 2026, a môžu sa meniť; niektoré sú akciové. Upínacia sila závisí od konkrétneho stroja, vývevy, obetovanej dosky, materiálu a tesnosti upnutia, preto príklad ukazuje iba rádovú veľkosť. Text nenahrádza návod výrobcu stroja a vývevy ani bezpečnostné predpisy pre obrábacie stroje, hluk a drevný prach.