Typowa oferta kończy się na mocy, polu pracy i prędkości „do 7000 mm/s”. Tymczasem znakowarka laserowa do metalu w zakładzie, który znakuje części dla motoryzacji, elektroniki albo medycyny, nie jest oceniana po tym, czy „zrobi kod”, tylko po tym, czy ten kod odczyta weryfikator po lakierowaniu, cynkowaniu albo sterylizacji i czy przejdzie audyt klienta.
Ten tekst uzupełnia to, czego nie ma w kartach produktów: wymagania każdego typu znaku, normy jakości kodu DataMatrix i wielkości modułów wg GS1, kolejność znakowania i obróbki oraz różnice między stanowiskiem stacjonarnym, przenośnym i linią — liczby zawsze z atrybucją.
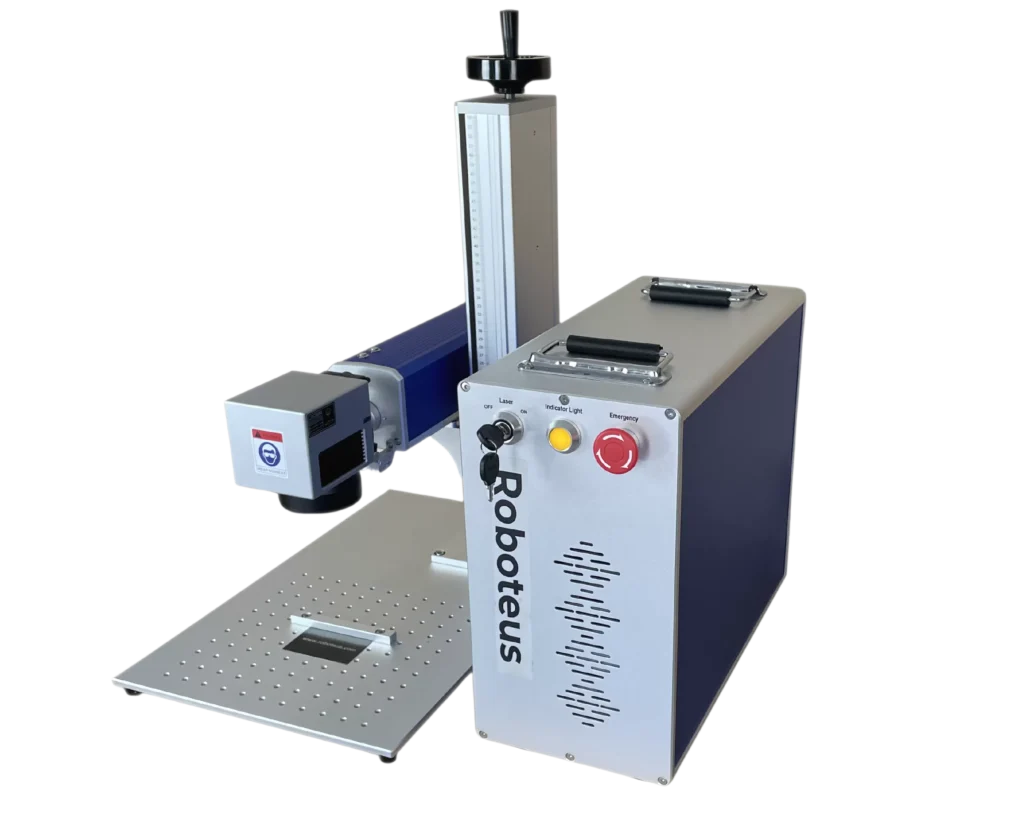
Punktem odniesienia jest znakowarka fiber RBZ 2020 ze źródłem Raycus 50 W, wyceniana pod proces. Ogólne kryteria wyboru opisuje tekst o tym, jak wybrać znakowarkę laserową; tu zajmujemy się wyłącznie metalem i identyfikacją.
1. Co znakujemy na metalu: tabela wymagań
Pięć typów znaku to pięć zadań dla tej samej głowicy galwo; różnią się tym, co decyduje o jakości.
| Co znakujemy | Typowy proces na metalu | Co decyduje o jakości | Pole i mocowanie | Czas na sztukę |
|---|---|---|---|---|
| Numer seryjny, partia, data | wyżarzanie (czerń bez ubytku) na nierdzewnej i tytanie; grawer powierzchniowy na stali i aluminium; zdjęcie warstwy na anodzie | kontrast; minimalna wysokość znaku (RBZ 2020: 0,3 mm) | małe pole; przy wałkach obrotnica | ułamek sekundy do kilku sekund |
| DataMatrix / QR | jak wyżej, z pełnym wypełnieniem modułów | kontrast, jednolitość modułów, strefa ciszy; ocena wg ISO/IEC 15415 lub ISO/IEC TR 29158 | kod + strefa ciszy + tolerancja mocowania | cały Data Matrix „poniżej 1 s” |
| Logo, grafika | wyżarzanie lub grawer z wypełnieniem rastrowym | jednolitość wypełnienia, powtarzalność odcienia | pole z zapasem | sekundy do minut |
| Podziałka, skala | cienkie linie wektorowe, jedno przejście | dokładność pozycjonowania (RBZ 2020: 0,01 mm) | cała skala w polu | krótko, bez wypełnień |
| Tabliczka znamionowa, CE | tekst i piktogramy na anodowanym aluminium lub nierdzewnej | trwałość w warunkach pracy maszyny | tabliczka w polu (RBZ 2020: 200 × 200 mm) | sekundy do minut, zależnie od wypełnienia |
Czas w ostatniej kolumnie jest celowo opisowy — zależy od mocy, soczewki, wypełnienia i materiału; zmierz go w próbie na własnym detalu.
2. Normy jakości kodu: ISO/IEC 16022, ISO/IEC 15415 i ISO/IEC TR 29158
Trzy normy z wymagań klientów opisują trzy różne rzeczy. ISO/IEC 16022 definiuje symbolikę Data Matrix. Według GS1 (DataMatrix Guideline) w aplikacjach GS1 dopuszczalna jest wyłącznie odmiana ECC 200, jedyna z korekcją błędów Reed-Solomona, a GS1 DataMatrix różni się od zwykłego Data Matrix wiodącym znakiem FNC1.
ISO/IEC 15415 ocenia jakość symboli drukowanych. GS1 pisze wprost, że „ISO/IEC 15415 nie wystarcza do pomiaru jakości symboli DPM”, czyli znakowanych bezpośrednio na części; do tego służy ISO/IEC TR 29158 (wytyczne AIM DPM), a wynik nazywa się „DPM grade”. Ocena jest liczbowa: od 4,0 (najlepsza) do 0,0, z odpowiednikami literowymi A–F. Według Axicon, producenta weryfikatorów, ISO/IEC 15415 ocenia osiem parametrów, a „parametr o najniższej ocenie staje się oceną całkowitą”:
| Parametr (ISO/IEC 15415) | Co mierzy | Co go obniża przy znakowaniu laserem |
|---|---|---|
| Decode | czy symbol się dekoduje | uszkodzony wzorzec, moduł za mały względem plamki |
| Symbol contrast | różnica jasności modułów | słabe wyżarzanie, szary grawer na aluminium, odbicia |
| Modulation | jednolitość kontrastu | nierówne wypełnienie, zmiana ostrości na krzywiźnie |
| Axial non-uniformity | proporcje symbolu | błędna kalibracja pola galwo |
| Grid non-uniformity | odchylenie siatki modułów | jak wyżej plus drgania mocowania |
| Unused error correction | zapas korekcji błędów | wszystko powyżej; niska wartość to kod „na granicy” |
| Fixed pattern damage | uszkodzenia wzorca L i zegarowego | przerwane linie brzegowe, odpryski |
| Print growth | przyrost lub ubytek modułów | za duża plamka lub moc, nadtopienia krawędzi |
Wynik ma sens tylko z warunkami pomiaru. GS1 zapisuje go jako ocena/apertura/długość fali/kąt, np. „3.0/10/660″, a dla DPM dodaje kody oświetlenia (30Q, 45Q, 30T, 30S, 90). Standard aplikacyjny klienta musi określić minimalną ocenę; GS1 podaje jako przykład 1,5.
3. Wielkość modułu a plamka lasera: liczby z GS1
Moduł (X-dimension) to rozmiar pojedynczej komórki kodu. Dla znakowania bezpośredniego GS1 podaje osobne tabele; poniżej wartości minimalna, docelowa i maksymalna.
| Zastosowanie (wg GS1 DataMatrix Guideline) | X-dimension min / cel / max | Wymagana jakość (zapis GS1) | ||||
|---|---|---|---|---|---|---|
| Ochrona zdrowia, symbole drukowane | 0,254 / 0,380 / 0,495 mm | 1.5/08/660 | ||||
| DPM, wyroby inne niż medyczne | 0,254 / 0,300 / 0,615 mm | 1.5/06/660 | ||||
| DPM-A (laser, trawienie — moduły połączone), małe instrumenty medyczne | 0,100 / 0,200 / 0,300 mm | DPM1.5/04-12/650/(45Q | 30Q | 30T | 30S | 90) |
| DPM-B (dot peen — moduły niepołączone) | 0,200 / 0,300 / 0,495 mm | DPM1.5/08-20/650/(45Q | 30Q | 30T | 30S | 90) |
Dwie reguły z tej samej wytycznej: strefa ciszy (Quiet Zone) 1X z każdej z czterech stron jest obowiązkowa, a poniżej 1X symbol nie przejdzie weryfikacji; apertura pomiarowa to zwykle 40–80 % maksymalnego X-dimension aplikacji.
Jak to się ma do maszyny? Sklepy (A–D) deklarują minimalną szerokość linii fibera od 10 µm (sklep C) przez 15 µm (sklep D) do 50 µm (sklep B). Moduł 0,100 mm z tabeli GS1 to kilka szerokości linii, a 0,300 mm kilkanaście; każdy moduł wypełnia się kilkoma stykającymi się liniami, a sąsiednie moduły zlewają się w ciągłe pola — stąd u GS1 typ A, „moduły połączone”, w odróżnieniu od oddzielnych kropek mikropunktu (typ B). Ważniejsza od „minimalnej linii” jest więc powtarzalność: dokładność pozycjonowania (RBZ 2020: 0,01 mm) i stała ostrość na całym polu.
Przyjmijmy dla przykładu kod o 16 wierszach i kolumnach z modułem 0,300 mm: symbol ma bok 4,8 mm, a ze strefą ciszy 1X z każdej strony 5,4 mm. To ilustracja, nie zalecenie; rozmiar symbolu dobiera się do ilości danych i czytnika.
Kontrast zależy od metalu. Według producenta grawerek grawer na gołym aluminium daje odcienie szarości, nie czerń, co nie przeszkadza w weryfikacji kodów 2D. Na anodowanym aluminium wiązka usuwa barwnik w warstwie tlenku i daje jasny znak (wg JPT). Na stali nierdzewnej i tytanie czarny znak powstaje przez wyżarzanie bez ubytku (wg dwóch producentów laserów), co omawia tekst o czerni i głębokości graweru laserowego w metalu.
4. GS1 i UDI: kiedy kod na metalu jest wymogiem
Dla wyrobów medycznych identyfikacja nie jest opcją. Według UDI Helpdesk Komisji Europejskiej (MDR 2017/745, załącznik VI część C pkt 4.10) wyroby wielorazowego użytku muszą nosić nośnik UDI na samym wyrobie, a jeśli są czyszczone, dezynfekowane, sterylizowane lub regenerowane między użyciami, nośnik musi pozostać trwały i czytelny po każdym takim procesie. Wyjątki: gdy znakowanie bezpośrednie zakłócałoby bezpieczeństwo lub działanie wyrobu albo nie jest wykonalne.
Trwałość po reprocesowaniu to konkretny test. JPT wskazuje sterylizację parową w 134 °C jako próbę ekspozycji znaku wyżarzanego. Producent laserów przemysłowych opisuje trudniejszy przypadek: pasywacja w kwasie azotowym „niestety usuwa też znaki laserowe”; na stalach 304 i 316 da się według niego uzyskać ciemny znak odporny na pasywację i autoklaw, trudniejsze przypadki wymagają źródeł UV lub pikosekundowych. Zalecenie producenta: test pasywacji przy maszynie.
Poza medycyną wymagania narzuca standard aplikacyjny klienta — poproś o niego przed próbami, bo od niego zależy dobór modułu, procesu i weryfikatora.
5. Czytelność po obróbce: kolejność operacji
Najczęstszy powód nieczytelnych kodów leży nie w maszynie, tylko w marszrucie: znak zrobiony przed operacją, która go zakrywa albo zdejmuje, przestaje istnieć.
| Operacja po znakowaniu | Znakować przed czy po | Dlaczego (z atrybucją) |
|---|---|---|
| Lakierowanie, malowanie proszkowe | po — ablacja powłoki daje kontrast; przed — tylko głęboki grawer | według producenta maszyn typowy grawer ma 10–50 µm; powłoka zakrywa znak płytki |
| Cynkowanie, platerowanie | po, jako ablacja powłoki (metale platerowane dają wysoki kontrast); przed — tylko grawer głęboki | według producenta laserów znak dot peen „wytrzymuje procesy po platerowaniu”, bo jest głęboki; laser musi grawerować równie głęboko. Uwaga: ablacja cynku odsłania stal w polu kodu i lokalnie znosi ochronę antykorozyjną — przy częściach narażonych na korozję sprawdź to w próbie |
| Szlifowanie, śrutowanie, polerowanie | po | zdejmują warstwę wierzchnią, w której leży wyżarzanie i płytki grawer |
| Obróbka cieplna | po; wyżarzanie sprawdzić na gotowej strukturze | kolor wyżarzania zależy od warstwy tlenku (wg JPT) |
| Pasywacja nierdzewnej | parametry obu procesów dobierać razem; test obowiązkowy | według producenta laserów pasywacja po wyżarzaniu „ma tendencję do pogarszania znaku” |
| Mycie, sterylizacja, praca w cieczach | wyżarzanie bez ubytku | według JPT ryzyko korozji szczelinowej po wyżarzaniu bardzo niskie, po grawerze wysokie |
Zasada: kod znakuj na ostatniej powierzchni, jaką część będzie miała w użyciu. Jeśli znak musi istnieć od pierwszej operacji, wybierz grawer głębszy niż to, co zdejmą kolejne operacje, i policz czas, bo głębokość kosztuje przejścia.
6. Stacjonarna, przenośna czy w linii
Trzy rodzaje stanowisk różnią się nie jakością znaku, tylko tym, co trzeba zapewnić wokół głowicy.
| Rodzaj stanowiska | Przykłady | Do czego | Co trzeba zapewnić |
|---|---|---|---|
| Stacjonarna z kolumną i stołem | RBZ 2020 (stół rastrowy M6, włącznik nożny, 50 kg); fiber 20 W (sklep B); fiber 30 W Raycus 150×150 mm (sklep C) | serie na stole, przyrządy na kilka sztuk | przyrząd mocujący, odciąg, obudowa lub stanowisko klasy 4 z okularami |
| Przenośna | fiber 20 W (sklepy B i C; w B także akumulatorowy); mobilna (sklep A, wg karty 6,8 kg) | elementy, które nie wejdą pod kolumnę: ramy, zbiorniki, maszyny u klienta | stabilne przyłożenie, bo ostrość i siatka kodu zależą od pozycji głowicy; weryfikacja po każdym przyłożeniu |
| W linii (inline) | znakowanie w locie (w opisie RBZ 1515UV, źródła UV do tworzyw; dla metalu pytaj o fiber z wejściem enkodera); systemy z kamerą CCD i podajnikiem taśmowym (50 W w sklepie C; sklep A) | każda sztuka na przenośniku, drobne części | sygnały start/stop i dane z systemu nadrzędnego, enkoder, weryfikator za stanowiskiem |
Ceny katalogowe netto (stan na październik 2026): stacjonarne od 8 500 zł (sklep B, 20 W) i 9 900 zł (sklep C, 30 W), przenośne od 7 800,00 zł (sklep C, 20 W) do 14 634,15 zł (sklep B, 20 W akumulatorowa), systemy z podajnikiem i kamerą CCD po 40 000,00 zł (sklepy C i A), RBZ 2020 — wycena pod proces; sklep A deklaruje dla przenośnej 30 W leasing „od 250 zł/mies.” (deklaracja sklepu, nie oferta finansowania), a pełną tabelę według mocy zestawia tekst o doborze znakowarki laserowej.
Szybkość jest argumentem za laserem w linii: według producenta znakowarek fiber znakuje cały Data Matrix poniżej 1 s, a mikropunkt (dot peen) potrzebuje 3–8 s na znak. Odchylenie ręcznie przyłożonej głowicy od prostopadłości psuje parametry axial i grid non-uniformity z sekcji 2.
7. Moc i źródło: co wystarczy do kodów, a co do głębokiego graweru
Do numerów, kodów i logo na stali i aluminium wystarczy fiber w każdej klasie mocy oferowanej w sklepach; według GS1 lasery do DPM mają „powszechnie 10–100 W”. Moc kupuje czas przy wypełnieniach i głębokość przy grawerze; nie poprawia sama z siebie oceny kodu.
RBZ 2020 jako punkt odniesienia: źródło Raycus 50 W, pole 200 × 200 mm, prędkość robocza do 7000 mm/s, dokładność 0,01 mm, minimalny znak 0,3 mm, sterownik EZCAD, chłodzenie powietrzem, opcjonalna oś obrotowa. Producent wymienia zastosowania: kody kreskowe, QR, numery seryjne, logotypy na metalach i wybranych tworzywach, tabliczki znamionowe. 50 W daje zapas na usuwanie powłok i grawer wielokrotnymi przejściami bez wydłużania serii.
Kiedy fiber z Q-switch nie wystarczy? Gdy klient wymaga czarnego znaku na jasnym anodowanym aluminium albo powtarzalnych kolorów na nierdzewnej i tytanie: według producentów znakowarek to domena MOPA z regulowaną długością impulsu. Gdy metal silnie odbija (miedź, srebro, złoto), producent znakowarek wskazuje UV jako możliwość, zaznaczając, że fiber jest zwykle szybszy.
Czy laser jest w ogóle najlepszą metodą wobec mikropunktu, nadruku czy etykiety — porównanie technik zawiera tekst o trwałym znakowaniu części.
8. Stanowisko: weryfikator, czytnik, odciąg i klasa lasera
Weryfikator to nie czytnik. Czytnik odpowiada „odczytałem” albo „nie odczytałem”; weryfikator mierzy osiem parametrów w określonej aperturze, długości fali i kącie oświetlenia i wystawia ocenę. Kod, który czytnik na hali odczytuje, może dostać u klienta ocenę poniżej progu; jeśli znakujesz pod standard klienta, weryfikator jest częścią stanowiska.
Odciąg jest potrzebny także przy metalu, bo pył i tlenki z wyżarzania i graweru osiadają na soczewce. Klasa lasera dotyczy całego stanowiska: otwarta głowica galwo to laser klasy 4, a obudowana maszyna może być według CIOP-PIB klasą 1; dobór obudowy, okularów i odciągu opisujemy w tekście o doborze znakowarki. Przegląd maszyn znajdziesz w kategorii znakowarki laserowe Roboteus; do wyceny RBZ 2020 podaj materiał, treść znaku, wielkość serii i standard jakości kodu.
Najczęstsze pytania
Jaka znakowarka laserowa do metalu wystarczy do kodów DataMatrix?
Fiber 1064 nm w dowolnej klasie mocy z polskich sklepów (20 W, 30 W, 50 W) wykona kod DataMatrix na stali i aluminium. O ocenie kodu decydują moduł dobrany do plamki, wypełnienie, strefa ciszy 1X i powierzchnia, nie waty. Próba na twoim detalu i pomiar weryfikatorem rozstrzygają więcej niż karta katalogowa.
Czy laser do znakowania metalu oznaczy aluminium i miedź?
Aluminium tak: gołe daje odcienie szarości, anodowane jasny znak po zdjęciu barwnika w warstwie tlenku (wg JPT). Miedź silnie odbija, ale producent laserów wymienia miedź, brąz i srebro wśród metali dla fibera, a sprzedawca laserów opisuje bezpośredni grawer mosiądzu bez powłoki; producent znakowarek wskazuje UV jako alternatywę, zaznaczając, że fiber jest zwykle szybszy.
Jaka moc znakowarki do stali nierdzewnej?
Do numerów i kodów wyżarzanych (czerń bez ubytku) wystarczą klasy 20–30 W; 50 W, jak w RBZ 2020, daje zapas na wypełnienia i grawer. Kolory i powtarzalna czerń z regulowanym impulsem to MOPA; przy pasywacji po znakowaniu parametry obu procesów dobiera się razem (sekcja 5).
Czy przenośna znakowarka wystarczy do znakowania DataMatrix?
Do dużych elementów tak, ale każdy kod z ręcznego przyłożenia wymaga weryfikacji, bo odchylenie głowicy zniekształca siatkę modułów. W katalogach (netto, stan na październik 2026) jeden sklep wycenia przenośne 20 W od 7 800,00 zł, drugi mobilną od 12 000 zł, trzeci przenośną 20 W na 13 000 zł. Do serii na stole i do linii lepsza jest maszyna stacjonarna z przyrządem albo system z podajnikiem.
Źródła
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/znakowarka-fiber-rbz-2020/ — parametry i zastosowania RBZ 2020
- https://roboteus.com/pl/maszyny/znakowarki-laserowe/rbz1515uv/ — znakowanie w locie w opisie RBZ 1515UV
- https://ref.gs1.org/guidelines/datamatrix/ — GS1 DataMatrix Guideline: ECC 200, FNC1, tabele X-dimension dla ochrony zdrowia i DPM, strefa ciszy 1X, apertura 40–80 %, zapis oceny, ISO/IEC 15415 a ISO/IEC TR 29158, moc laserów DPM 10–100 W
- https://axicon.com/2d-barcode-verification — osiem parametrów ISO/IEC 15415, zasada najniższej oceny, format zapisu wyniku
- https://webgate.ec.europa.eu/udi-helpdesk/en/udi-carrier/direct-marking.html — UDI na wyrobach wielorazowych (MDR 2017/745, zał. VI część C pkt 4.10)
- https://jpt-laser.com/applications/laser-annealing-marking/ — tlenek po wyżarzaniu, korozja szczelinowa, sterylizacja parowa 134 °C
- https://jpt-laser.com/learn/laser-engraving-anodized-aluminum/ — jasny znak na anodowanym aluminium
- https://www.ciop.pl/CIOPPortalWAR/file/99433/Ochrona_przed_promieniowaniem_laserowym_MatInf_M.Okrasa_I.PN.06.pdf — klasy wg PN-EN 60825-1:2014-11, okulary PN-EN 207:2017, przykład OD ≈ 5
Uwaga redakcyjna
Ceny katalogowe w tekście pochodzą ze stron sklepów według stanu na październik 2026 i mogą się zmieniać; przed decyzją sprawdź aktualną ofertę i konfigurację. Wielkości modułów i progi jakości kodu pochodzą z wytycznych GS1 z 2018 r. i mogą być zaktualizowane w nowszych wydaniach; wiążący jest standard aplikacyjny klienta. Parametry znakowania zależą od maszyny, soczewki i materiału, a tekst nie zastępuje instrukcji producenta ani przepisów BHP dotyczących pracy z laserami, w szczególności klasy 4.