
Frezowanie MDF uchodzi za łatwe: płyta jest jednorodna, nie ma słojów ani sęków, a krawędź po frezie wydaje się gotowa pod lakier. Kłopoty pojawiają się przy serii. Krawędź robi się brązowa, frez po kilku arkuszach zaczyna piszczeć, zamiast wióra leci drobny pył, a front po lakierowaniu pokazuje każdą rysę po narzędziu.
Prawie zawsze przyczyna jest ta sama: ostrze trze materiał zamiast go ścinać. Poniżej receptura w sześciu krokach, potem fronty, HDF, pył i formaldehyd oraz tabela typowych wad.
Wzory na obroty i posuw są w tekście o parametrach frezowania CNC. Tu podajemy tylko wartości dla płyt włóknistych z kart producentów narzędzi, zawsze z średnicą i liczbą ostrzy, do których się odnoszą.
Dlaczego frezowanie MDF przypala krawędź i tępi frezy
European Panel Federation (EPF), organizacja producentów płyt, pisze, że MDF jest „nieco bardziej ścierny niż powszechnie stosowane drewno twarde”. Powodem jest wysoka gęstość i spoiwo żywiczne, a nie piasek, którego w surowcu jest mało. Leitz dodaje, że w materiałach drewnopochodnych ostrze najbardziej ścierają spoiny klejowe. W MDF klej jest w całej objętości płyty, więc frez pracuje w nim na całej długości ostrza.
Gęstość decyduje o oporze. Leitz podaje dla MDF zwykle 600–1000 kg/m³, a według DIN EN 316 płyta HDF ma co najmniej 800 kg/m³. Do tego dochodzi mechanizm przypalenia, który EPF opisuje przy obróbce krawędzi: przy zbyt niskim posuwie ostrza „ściskają i ścierają” krawędź MDF, a tarcie podnosi temperaturę i skraca żywotność narzędzia między ostrzeniami. Według EPF przy frezowaniu zużycie ostrza rośnie szybko wraz ze zmniejszaniem posuwu na ząb.
Wniosek jest mało intuicyjny. Wolniejszy posuw „dla bezpieczeństwa” przy pełnych obrotach przypala MDF bardziej, a nie mniej.
1. Grubość wióra w MDF: wiór, nie pył
Posuw na ząb (fz) to posuw przypadający na jedno ostrze w jednym obrocie frezu; od niego zależy, jak gruby wiór zbiera ostrze. Według EPF zadowalającą krawędź przy minimalnym zużyciu ostrza daje posuw na ząb 0,15–0,25 mm. Przy piłach EPF dodaje praktyczny test: drobny pył to „pewny znak” zbyt niskiego posuwu, a postrzępione cięcie oznacza posuw zbyt wysoki. Przy frezowaniu sprawdza się ta sama obserwacja.
Producenci frezów podają wartości zależne od średnicy:
| Źródło | Frez | Posuw na ząb | Uwagi z karty |
|---|---|---|---|
| Onsrud, seria 48-700 | Ø 1/2″ (12,7 mm), 2 ostrza | 0,006–0,008″ (przeliczenie: 0,15–0,20 mm) | 18 000 obr./min; 5,5–7,3 m/min |
| Amana, spiralny VHM DLC | Ø 1/4″, 2 ostrza | 0,006–0,008″ | maks. 24 000 obr./min; Ø 3/8″ maks. 18 000; Ø 1/2″ maks. 15 000 |
| LEUCO dla płyt EGGER | Ø 3–10 mm | 0,03–0,10 mm | płyta wiórowa i MDF, frezowanie na CNC |
| LEUCO dla płyt EGGER | Ø 10–16 mm | 0,10–0,20 mm | j.w. |
| LEUCO dla płyt EGGER | Ø 16–25 mm | 0,20–0,30 mm | j.w. |
| EPF | średnica nie podana | 0,15–0,25 mm | głębokość nie większa niż średnica |
Źródła się różnią. EPF podaje zakres bez średnicy, a LEUCO dla frezów Ø 3–10 mm daje wartości kilka razy mniejsze. Onsrud przy Ø 12,7 mm mieści się w przedziale LEUCO dla Ø 10–16 mm. Karta LEUCO dotyczy płyt lakierowanych EGGER PerfectSense, więc przy cienkim frezie i płycie z powłoką zacznij od górnej części zakresu LEUCO i sprawdź na próbce, czy krawędź nie brązowieje, a przy surowym MDF i frezie Ø 12 mm od Onsrud lub EPF.
Na frezarce portalowej zakres z karty trzeba zmieścić w jej prędkości roboczej: do 7000 mm/min w RBF 1212, do 10 000 mm/min w RBF 2030V i do 14 000 mm/min w RBF 1325 ATC. Posuw 5,5–7,3 m/min z karty Onsrud mieści się w dwóch ostatnich bez kompromisu.
2. Obroty: dopasowane do posuwu, nie maksymalne
Wrzeciona 3,2 kW i 5,5 kW w RBF dają do 24 000 obr./min (dla HQD 6 kW w wersjach ATC karty obrotów nie podają), ale maksimum nie jest ustawieniem domyślnym. Onsrud zaleca prowadzić swoje narzędzia przy 18 000 obr./min i dopuszcza zmianę „stosownie do maszyny”. Amana ogranicza obroty większych frezów do MDF: Ø 3/8″ do 18 000, Ø 1/2″ do 15 000 obr./min. Leitz podaje dla frezów trzpieniowych prędkość skrawania 10–40 m/s.
Zasada dla MDF: gdy maszyna nie da większego posuwu, obniż obroty, aby utrzymać grubość wióra z karty. Elektrowrzeciono przy niższych obrotach oddaje mniejszą moc, więc przy głębokim przejściu sprawdź jego kartę i w razie potrzeby zmniejsz głębokość. Odwrotny ruch, czyli pełne obroty przy obniżonym posuwie, to najkrótsza droga do przypalenia.
3. Frez: kompresyjny, down-cut czy prosty
Wybór zależy od tego, co jest na powierzchni płyty. Według katalogu Vortex:
- surowy MDF pod lakier: spiralny up-cut dobrze odprowadza wiór z rowka, ale może mechacić górną krawędź; down-cut daje gładką górę i dociska detal;
- MDF laminowany lub foliowany dwustronnie: frez kompresyjny, którego część up-cut i down-cut ściskają materiał, więc nie wykrusza ani góry, ani dołu;
- nesting na stole próżniowym: down-cut zostawia wióry w rowku, co według Vortex pomaga utrzymać podciśnienie.
Frezem down-cut wchodzi się w płytę po rampie, nie pionowo. LEUCO dla płyt EGGER radzi brać możliwie największą średnicę (mniej drgań), narzędzie z dużym kątem pochylenia ostrza, precyzyjne mocowanie hydrauliczne lub termokurczliwe, a do kieszeni frez z ostrzem czołowym.
Materiał ostrza: EPF pisze, że frezy spiralne dwu- i trzyostrzowe pracują ciszej i wydajniej niż proste, ale są droższe. Frezy PCD są mniej odporne na wtrącenia ścierne niż węglikowe, za to bardzo skuteczne w MDF o niskiej zawartości piasku. Przy profilowaniu na maszynach z kontrolowanym posuwem wytrzymują według EPF 30–50 razy dłużej niż odpowiednie narzędzia węglikowe. Typy frezów, ich ceny i ostrzeżenia producentów zestawia tekst o rodzajach frezów CNC.
4. Głębokość, przejścia i naroża
EPF zaleca głębokość przejścia nie większą niż średnica frezu. Onsrud zmniejsza posuw na ząb o 25% przy głębokości 2 × D i o 50% przy 3 × D. Grubą płytę lepiej więc ciąć w dwóch przejściach niż jednym głębokim z zaniżonym wiórem.
Krawędź widoczną zostaw na ostatnie, lekkie przejście wykańczające na pełną głębokość, z małą szerokością skrawania. Przy małej szerokości skrawania wiór jest cieńszy niż nastawione fz (przerzedzenie wióra), co Sandvik opisuje przy frezowaniu z małym ae. Na przejściu wykańczającym nie obniżaj więc posuwu, tylko pilnuj grubości wióra; jeśli krawędź brązowieje, raczej zwiększ posuw. Przejście „na czysto” z bardzo małym posuwem przypala tak samo jak każde inne.
Brązowe plamy często pojawiają się w narożach i w miejscach wejścia narzędzia. Maszyna zwalnia tam na zmianie kierunku, a frez obraca się dalej z pełną prędkością, więc chwilowo trze w miejscu. Pomaga zaokrąglenie naroży o promieniu nieco większym od promienia freza, wejście styczne zamiast pionowego i niezatrzymywanie narzędzia w materiale.
5. Ostre narzędzie i kontrola zużycia
Według EPF frezy trzeba ostrzyć w odpowiednich odstępach, żeby krawędź była czysta, bez „wyświecenia” i wyrwanych włókien. Moment ostrzenia można ocenić, oglądając krawędzie, ale pewniejszy jest pomiar prądu silnika. Przy nowym narzędziu przyjmuje się 100%, a ostrzenie planuje się, gdy pobór wzrośnie do 110–120%.
LEUCO przy płytach lakierowanych zaleca dla najlepszej krawędzi narzędzia nowe lub świeżo ostrzone. Praktycznie: frez do frontów trzymaj osobno i nie używaj go do cięcia płyty ofiarnej ani formatek technicznych.
6. Mocowanie: stół próżniowy i płyta ofiarna z MDF
Na stole uniwersalnym podciśnienie przechodzi przez porowatą płytę ofiarną z MDF, którą od czasu do czasu planuje się frezem; typy stołów i płyt opisuje tekst o stole próżniowym CNC. Amana dla frezów PCD do planowania stołu ofiarnego stosuje w MDF współczynnik korekcji posuwu na ząb 0,8.
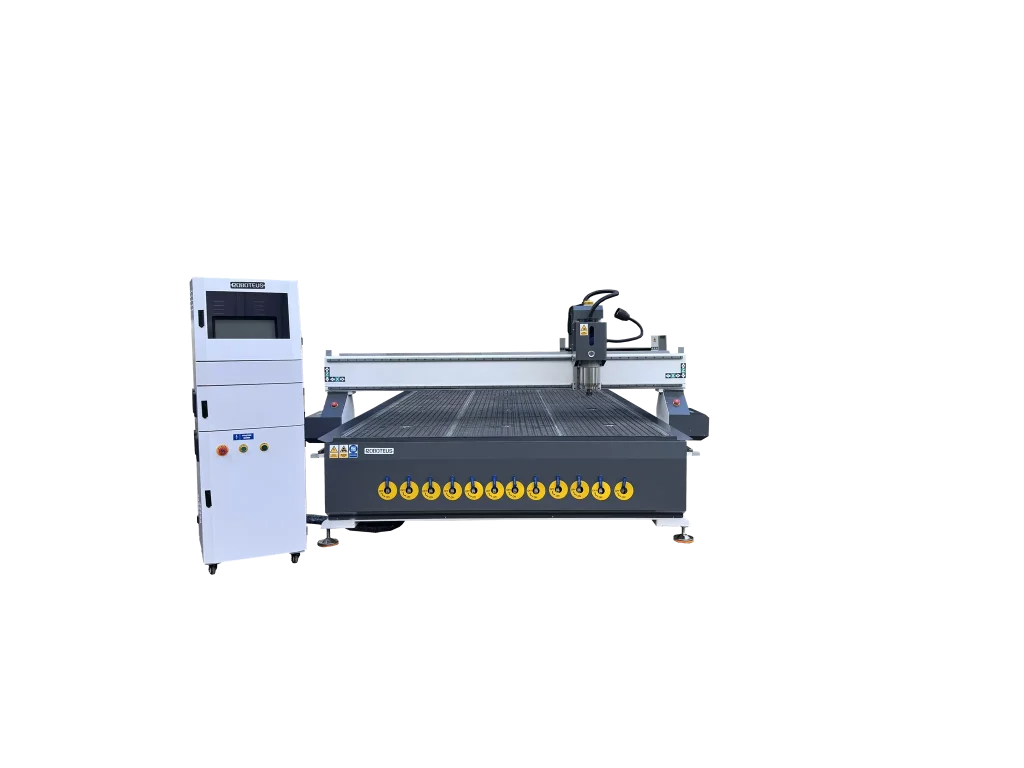
RBF 1325 ATC ma pole 1300 × 2500 mm, stół próżniowy 6-sekcyjny i pompę bocznokanałową 5,5 kW w zestawie. RBF 2030V ma stół rastrowy 9-sekcyjny z 4 szynami T-rowkowymi i pompę 7,5 kW (wycena pod proces). Sekcje i dobór pompy opisuje ten sam tekst.
Frezowanie frontów MDF: wzory i krawędź pod lakier
Front to jeden detal, ale kilka narzędzi: frez do konturu, frez profilowy lub V do wzoru, czasem frez kulowy do frezowania płycin. Według FAQ na stronie kategorii frezarki CNC Roboteus automatyczna wymiana narzędzi opłaca się, gdy detal wymaga więcej niż jednego narzędzia i jest robiony seryjnie. RBF 1325 ATC ma magazyn liniowy 12 narzędzi i wrzeciono HQD 6 kW (od 79 675,00 PLN netto, cena orientacyjna, konfiguracja pod proces).
Krawędź pod lakier to temat EPF: ostre krawędzie należy lekko zaokrąglić, bo farba lub lakier lepiej je kryją, a wykończenie jest odporniejsze na uderzenia. Proste profile z łukami łatwiej też przeszlifować przed malowaniem. Wzór na froncie zaplanuj tak, żeby ostatnie przejście każdego narzędzia było ciągłe. Każde zatrzymanie i ponowne wejście zostawia na lakierze widoczny ślad.
Frezowanie HDF: cieńsza, twardsza płyta
HDF ma według DIN EN 316 gęstość co najmniej 800 kg/m³, więc stawia większy opór niż standardowa MDF. Przy cienkiej płycie HDF mały detal łatwo traci podciśnienie na ostatnim przejściu. Pomagają mostki w konturze, zasłonięcie nieużywanych sekcji stołu i świeżo planowana płyta ofiarna. Przy HDF laminowanej obowiązuje ta sama zasada co przy MDF: frez kompresyjny działa dopiero wtedy, gdy przejście jest na tyle głębokie, że górną krawędź tnie już jego część down-cut; przy płytkim przejściu lepszy jest down-cut prowadzony po rampie.
Pył MDF i formaldehyd
OSHA podaje, że routery należą do maszyn wytwarzających najwięcej pyłu. EPF dodaje, że pył z obróbki MDF jest drobniejszy i łatwiej rozprasza się w powietrzu niż pył z drewna litego czy płyty wiórowej, więc wymaga skuteczniejszego odciągu. Według EPF w miejscu powstawania pyłu MDF potrzebna jest prędkość wychwytu 20–30 m/s (wobec 10–20 m/s dla zwykłego pyłu drzewnego), a w przewodach 15–20 m/s, żeby pył nie osiadał i nie stwarzał ryzyka pożaru. W Polsce NDS 2 mg/m³ dotyczy wszystkich pyłów drewna, a prace z nimi są w wykazie procesów rakotwórczych. Pełny blok BHP z wybuchowością pyłu, strefami i normą maszyn oraz dobór odciągu są w tekście o frezowaniu CNC drewna.
Formaldehyd dotyczy wyrobu, nie tylko warsztatu. Rozporządzenie Komisji (UE) 2023/1464 zmieniające REACH od 6.08.2026 zakazuje wprowadzania do obrotu mebli i wyrobów drewnopochodnych, których emisja formaldehydu w badaniu komorowym przekracza 0,062 mg/m³; dla innych wyrobów limit wynosi 0,080 mg/m³. Wyłączenia obejmują m.in. wyroby wyłącznie do zastosowań przemysłowych lub profesjonalnych. Dla porównania klasa E1 wg EN 13986 to 0,124 mg/m³ (0,1 ppm), a niemiecka E05 to 0,062 mg/m³ (0,05 ppm). Klasy E1 i E05 bada się metodą EN 717-1, a limit REACH w warunkach z rozporządzenia, więc zbieżność liczb nie oznacza wprost porównywalnych wyników. Producent frontów powinien pytać dostawcę płyt o deklarowaną emisję względem limitu REACH, a nie tylko o klasę E1.
Typowe wady i ich przyczyny
| Wada | Prawdopodobna przyczyna | Co zmienić | Źródło |
|---|---|---|---|
| Brązowa, przypalona krawędź | za mały posuw na ząb przy wysokich obrotach | zwiększ posuw lub obniż obroty do wartości z karty | EPF |
| Drobny pył zamiast wióra | za mały posuw | j.w. | EPF |
| Krawędź „wyświecona” lub z wyrwanymi włóknami | tępe ostrze | ostrzenie przy poborze prądu 110–120% | EPF |
| Plamy w narożach i przy wejściu | postój narzędzia w materiale | wejście styczne, zaokrąglone naroża | — |
| Wykruszony laminat na górze | frez up-cut | down-cut lub kompresyjny | Vortex |
| Wykruszony laminat od spodu | down-cut w płycie dwustronnej | kompresyjny | Vortex |
| Dym lub złamany frez przy wejściu | pionowe zagłębienie frezem down-cut | wejście po rampie | Vortex |
| Drgania, falista krawędź | zbyt mała średnica, słabe mocowanie narzędzia | większa średnica, precyzyjna oprawka | LEUCO |
| Detal przesuwa się na końcu | zbyt mała powierzchnia na stole uniwersalnym | mostki, sekcje, planowana płyta ofiarna | ACRYLITE |
| Zmechacone dno kieszeni | tępe ostrze, za mały posuw | ostrzenie, posuw z karty | EPF |
| Nierówna głębokość kieszeni | nieplanowana płyta ofiarna | splanowanie płyty, zero Z jak w programie | ACRYLITE |
Najczęstsze pytania
Dlaczego MDF się przypala przy frezowaniu?
Najczęściej przez zbyt mały posuw na ząb przy wysokich obrotach: ostrze ściska i ściera krawędź zamiast ją ciąć, a tarcie podnosi temperaturę. EPF opisuje dokładnie ten mechanizm. Drugą przyczyną jest tępy frez, trzecią postój narzędzia w narożu.
Jaki posuw na ząb przy frezowaniu MDF?
EPF podaje 0,15–0,25 mm, a Onsrud dla frezu Ø 1/2″ z dwoma ostrzami 0,15–0,20 mm. LEUCO dla płyt EGGER uzależnia wartość od średnicy: od 0,03–0,10 mm dla Ø 3–10 mm do 0,20–0,30 mm dla Ø 16–25 mm. Zacznij od karty dla swojego frezu i koryguj na próbce.
Jaki frez do frontów MDF?
Do surowego MDF pod lakier: spiralny down-cut lub up-cut zależnie od tego, czy liczy się gładka góra, czy odprowadzenie wióra. Do płyt laminowanych dwustronnie: kompresyjny. Na wzory na froncie: frezy profilowe lub V, najlepiej w maszynie z automatyczną wymianą narzędzi.
Ile kosztuje frezowanie frontów MDF?
Według cenników usług (stan na październik 2026) fronty MDF 18/19 mm kosztują 80 zł/m² w STEC (Lublin, netto), od 200 zł/m² netto z materiałem w WoodX i 120–170 zł/m² na materiale powierzonym w CNC Warszawa (bez oznaczenia VAT). Porównuj oferty dla tego samego frontu.
Jaka emisja formaldehydu dla frontów MDF od 2026 r.?
Od 6.08.2026 rozporządzenie (UE) 2023/1464 dopuszcza dla mebli i wyrobów drewnopochodnych emisję do 0,062 mg/m³ w badaniu komorowym. Wyłączenia obejmują m.in. wyroby wyłącznie do zastosowań przemysłowych lub profesjonalnych. O deklarowaną emisję pytaj dostawcę płyt.
Źródła
- https://mdf-info.eu/using-mdf/processing/routing — EPF: frezowanie MDF, posuw na ząb 0,15–0,25 mm, zużycie przy małym posuwie, frezy spiralne i PCD
- https://mdf-info.eu/using-mdf/processing/profilage-du-mdf — EPF: ściskanie i ścieranie krawędzi przy niskim posuwie, ostrzenie i pomiar prądu, trwałość PCD, zaokrąglanie krawędzi pod lakier
- https://mdf-info.eu/using-mdf/processing/sawing — EPF: ścieralność MDF, drobny pył jako znak zbyt niskiego posuwu
- https://www.hoechsmann.com/cz/lexikon/pdf/lei_lexikon_edition6_2011_en.pdf — Leitz Lexicon: spoiny klejowe, gęstość MDF i HDF, prędkość skrawania frezów trzpieniowych
- https://www.woodweb.com/knowledge_base_images/zp/Chipload_MDF.pdf — Onsrud, karta dla MDF
- https://www.amanatool.com/pub/media/productattachments/Solid-Carbide-Spiral-Plunge-Solid-Wood-DLC-Coated-Speed-Chart.pdf — Amana, frezy VHM DLC, obroty maksymalne wg średnicy
- https://www.amanatool.com/pub/media/productattachments/PCD-Spoilboard-Speed-Chart-v3.pdf — Amana, planowanie płyty ofiarnej
- https://www.leuco.com/EN/AU/media/DOK_MBR_Verarbeitungshinweis-EGGER-PerfectSense_DL.pdf — LEUCO dla płyt EGGER: posuw na ząb wg średnicy, mocowanie i geometria narzędzi
- https://www.vortextool.com/media/assets/Vortex_Catalog.pdf — Vortex: up-cut, down-cut, kompresyjne, zagłębianie down-cut
- https://www.acrylite.co/resources/fabrication-manuals/routing-premium-acrylite-acrylic-sheet — ACRYLITE: stół uniwersalny i płyta ofiarna
- https://www.osha.gov/etools/woodworking/health-hazards/wood-dust — OSHA, pył przy routerach
- https://mdf-info.eu/using-mdf/handling-and-storing/dust-control — EPF: pył MDF, prędkości wychwytu i w przewodach
- https://www.sandvik.coromant.com/en-us/knowledge/milling/milling-holes-cavities-pockets/slicing-trochoidal-milling — Sandvik: cienki wiór przy małej szerokości skrawania
- https://www.gov.pl/attachment/6efaf7dd-ddfd-4d25-8a24-5fde675302f9 — IMP: NDS pyłów drewna, procesy rakotwórcze
- https://eur-lex.europa.eu/legal-content/PL/TXT/HTML/?uri=CELEX:32023R1464 — rozporządzenie (UE) 2023/1464, formaldehyd
- https://www.frischeis.at/pim/06%20Sperrholz/Datenblaetter/Nadelholz/TheBault/Zertifikate/THEBAULT_Attestation-E1_D.pdf — klasy emisji E1 i E05
- https://steccnc.pl/cennik/ — cennik frontów MDF
- https://woodx.pl/cennik/ — cennik frontów
- https://www.cncwarszawa.pl/cennik — cennik frontów
- https://roboteus.com/pl/maszyny/frezarki-cnc/ — kategoria frezarek CNC Roboteus, FAQ o ATC
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-1325-atc/ — karta RBF 1325 ATC
- https://roboteus.com/pl/maszyny/frezarki-cnc/frezarka-cnc-rbf-2030v/ — karta RBF 2030V
Uwaga redakcyjna
Ceny katalogowe i cenniki usług przytaczamy według stanu na październik 2026 i mogą się zmienić. Wartości z kart producentów dotyczą konkretnych serii, średnic i liczby ostrzy, a wynik zależy od maszyny, płyty i jej powłoki, dlatego serię poprzedza próba na odpadzie. Tekst nie zastępuje instrukcji producenta maszyny i narzędzi ani przepisów BHP dotyczących obrabiarek do drewna i pyłu drzewnego.