
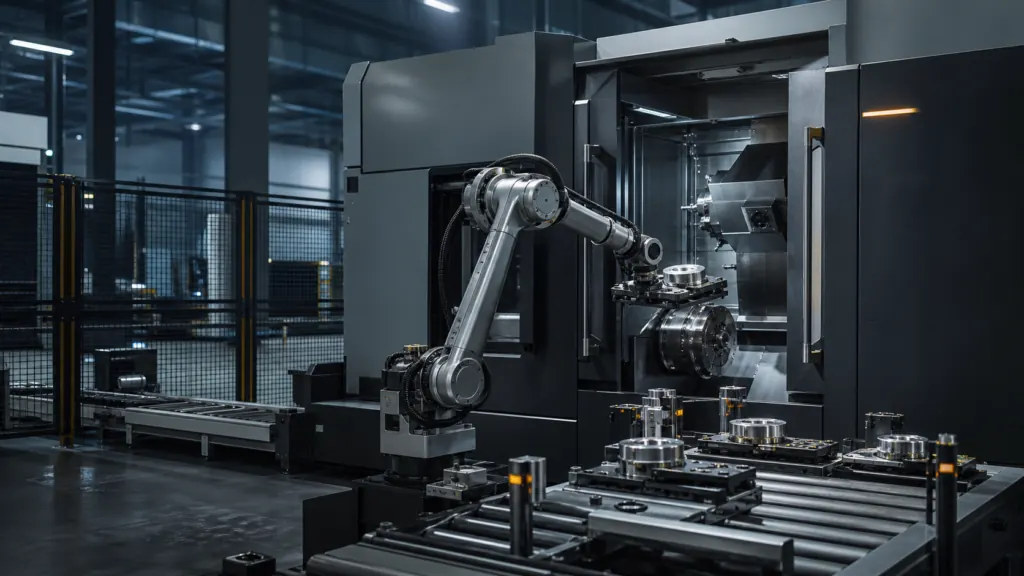
Die Automatisierung sollte ein messbares Produktionsproblem lösen. Eine Maschine, die auf das nächste Werkstück wartet, wiederkehrendes manuelles Beladen oder unerwartete Werkzeugausfälle können den Durchsatz stärker begrenzen als die maximale Vorschubgeschwindigkeit im Katalog. Der Weg zur Smart Factory beginnt deshalb mit der Ermittlung dieser Verluste und einem überschaubaren ersten Projekt.
Dieser Leitfaden beschreibt den Übergang von einer einzelnen CNC-Maschine zur automatisierten Zelle und anschließend zur vernetzten Produktion. Im Mittelpunkt steht die Umsetzung: Welche Daten benötigen Sie, welche Schnittstellen müssen funktionieren, wie bewerten Sie die Wirtschaftlichkeit und was gehört in die Abnahme?
Aktualisiert: 31.10.2026
Zuerst das Produktionsproblem verstehen
Die ersten CNC-Maschinen automatisierten die Ausführung programmierter Bearbeitungsabläufe. Ein vollständig automatisierter Arbeitsplatz entsteht dadurch noch nicht. Materialvorbereitung, Beladen, Spannen, Werkzeugkontrolle, Messen, Teileidentifikation und Entladen können weiterhin vom Bediener abhängen.
Beobachten Sie einen repräsentativen Auftragsmix. Trennen Sie Bearbeitungszeit von Beladen, Rüsten, Prüfen, Materialmangel, werkzeugbedingten Unterbrechungen und Nacharbeit. Erfassen Sie neben der Dauer auch den Grund eines Stillstands. Ein Beladeroboter beseitigt weder fehlende Rohteile noch eine unzuverlässige Werkstückspannung.
- Dominiert das wiederkehrende Beladen, prüfen Sie eine automatisierte Maschinenbeschickung.
- Überwiegen häufige Wechsel, verbessern Sie zunächst Vorrichtungen, Werkzeugvorbereitung und Programmverwaltung.
- Begrenzt die Prüfung oder der nächste Arbeitsschritt den Durchsatz, betrachten Sie den gesamten Materialfluss.
- Bei ständig wechselnden Produkten können standardisierte Abläufe und eine einfache Datenerfassung der sinnvollere Einstieg sein.
Vier Stufen von der Einzelmaschine zur vernetzten Fertigung
| Stufe | Was sich verändert | Nachweis vor dem nächsten Schritt |
|---|---|---|
| Stabiler Arbeitsplatz | Wiederholbare Rüstabläufe, definierte Werkzeuge und Vorrichtungen, klare Arbeitsanweisungen. | Die Teilefertigung funktioniert ohne undokumentierte Korrekturen einzelner Bediener. |
| Automatisierte Zelle | Beladen, Entladen oder ein anderer wiederkehrender Handhabungsschritt wird automatisiert. | Der vollständige Zyklus funktioniert mit üblichen Rohteilen, Werkzeugverschleiß und normalen Unterbrechungen. |
| Vernetzte Produktion | Maschinenzustände, Aufträge, Teilekennungen und Prüfergebnisse werden mit Produktionssystemen ausgetauscht. | Die Daten sind verlässlich und unterstützen konkrete Entscheidungen. |
| Koordinierte Fabrik | Planung, Materialversorgung, Instandhaltung und mehrere Zellen werden aufeinander abgestimmt. | Lokale Verbesserungen erhöhen die nutzbare Leistung des gesamten Produktionsflusses. |
Ein kleinerer Betrieb muss nicht alle Stufen gleichzeitig umsetzen. Eine zuverlässige Zelle mit einem einfachen Teilepuffer und nachvollziehbarer Produktionsauswertung kann wirtschaftlicher sein als eine umfangreiche Plattform ohne stabile Prozesse.
Ist die CNC-Maschine für die automatische Beschickung vorbereitet?
Bei der Maschinenbeschickung übernimmt eine Handhabungseinrichtung das Be- und Entladen. ABB beschreibt diese Anwendung als Verbindung einzelner Fertigungsschritte durch automatisierten Werkstücktransport. Entscheidend für Ihr Projekt ist das Zusammenspiel der konkreten Maschine mit Werkstück und Peripherie.
Prüfen Sie Tür, Spannmittel, Bereitschaftssignale, Programmauswahl, Zyklusende, Störungsbehandlung und Wartungszugang. Legen Sie fest, welches System einen Befehl auslöst und welche Zustände vor dem nächsten Schritt bestätigt sein müssen. Normale Prozesssignale ersetzen nicht die erforderlichen Sicherheitsfunktionen der Gesamtanwendung.
Ebenso wichtig ist die Teilebereitstellung. Der Greifer muss mit tatsächlicher Geometrie und Werkstückzustand zurechtkommen, die Vorrichtung muss reproduzierbar positionieren. Berücksichtigen Sie Späne, Kühlschmierstoff, Grate, Gewichtsschwankungen und den Unterschied zwischen Rohteil und Fertigteil. Universal Robots veröffentlicht dazu Wartungsempfehlungen für CNC-Beschickungsanwendungen mit Kontakt zu Bearbeitungsflüssigkeiten. Neben Reichweite und Traglast gehört also auch die Umgebung in die Bewertung.
Das Handhabungskonzept an der Teilefamilie ausrichten
Industrieroboter und Cobots können Bestandteile einer CNC-Zelle sein. Der Roboterarm allein entscheidet jedoch nicht über die Eignung. Greifer, Spanntechnik, Puffer, Zugänge und Software bestimmen häufig, ob die Anwendung im Alltag funktioniert.
Vergleichen Sie die Konzepte anhand von Abmessungen, Masse, Greifflächen, Losgrößen, Wechselhäufigkeit und verfügbarer Fläche. Prüfen Sie die Erreichbarkeit mit dem tatsächlichen Greifer und Werkstück. Erfassen Sie auch das Nachfüllen eines Magazins, den Vorrichtungswechsel und den Wiederanlauf nach einem fehlgeschlagenen Greifvorgang. Die mögliche unbeaufsichtigte Laufzeit hängt von der gesamten Zelle ab, einschließlich Materialversorgung, Werkzeugen, Spanabfuhr und Störungsbehandlung.
Ein Cobot macht den Arbeitsplatz nicht automatisch für ungeschützten Zugang geeignet. Beurteilen Sie die vollständige Anwendung einschließlich Werkzeug, Werkstück und Zusammenarbeit mit Menschen. Legen Sie die Schutzmaßnahmen für die konkrete Anlage fest.
Den vollständigen Zyklus statt einzelner Roboterbewegungen rechnen
Das folgende vereinfachte Planungsbeispiel ist kein Kundenergebnis und keine Leistungszusage. Angenommen werden nacheinander ausgeführte Schritte ohne überlappendes Beladen und Bearbeiten, ein geplantes Zeitfenster von 420 Minuten sowie zunächst keine Unterbrechungen oder Ausschussteile.
| Planungsannahme | Manuelles Beladen | Automatisches Beladen |
|---|---|---|
| Bearbeitung je Teil | 6 Minuten | 6 Minuten |
| Handhabung je Teil | 2 Minuten | 1 Minute |
| Vollständiger sequenzieller Zyklus | 8 Minuten | 7 Minuten |
| Vollständige Zyklen in 420 Minuten | 52 | 60 |
Die halbierte Handhabungszeit ermöglicht in diesem Beispiel acht zusätzliche vollständige Zyklen, keine Verdoppelung des Ausstoßes. Die tatsächliche Gutteilemenge hängt auch von Verfügbarkeit, Rüstverlusten und Qualität ab. Kann der nächste Prozess die zusätzlichen Teile nicht verarbeiten, entsteht möglicherweise mehr Umlaufbestand statt zusätzlicher Auslieferungen.
Die Wirtschaftlichkeit ohne doppelt gezählte Vorteile bewerten
Erfassen Sie den vollständig installierten Umfang: Handhabungseinrichtung, Greifer, Vorrichtungen, Maschinenanpassungen, Schutzeinrichtungen, Integration, Inbetriebnahme, Schulung und erste Ersatzteile. Ergänzen Sie laufende Kosten für Wartung, Energie, Verbrauchsmaterial, Software und Unterstützung, soweit sie anfallen.
Der jährliche Nettonutzen ergibt sich aus zusätzlichem Deckungsbeitrag tatsächlich verkaufbarer Teile, wirklich vermeidbaren Kosten und geringeren Verlusten abzüglich zusätzlicher Betriebskosten. Die Umsetzung eines Mitarbeiters auf eine andere Aufgabe ist ein betrieblicher Vorteil, aber nicht automatisch eine zahlungswirksame Einsparung. Zählen Sie nicht dessen volle Personalkosten und denselben zusätzlichen Ausstoß ungeprüft als zwei unabhängige Vorteile.
Ein reines Rechenbeispiel: Bei 85.000 EUR installierter Investition und 25.000 EUR jährlichem Nettonutzen beträgt die einfache Amortisationsdauer 85.000 EUR ÷ 25.000 EUR = 3,4 Jahre. Das sind angenommene Rechenwerte, keine Marktpreise oder Angebotswerte. Finanzierung, Steuern, Abzinsung und eine detaillierte Anlaufphase sind nicht enthalten. Prüfen Sie zusätzlich ein Szenario mit weniger Aufträgen und einer langsameren Inbetriebnahme.
Produktionsdaten erfassen, die Entscheidungen ermöglichen
Beginnen Sie mit einheitlichen Maschinenzuständen und Stillstandsgründen. Geeignete Kennzahlen sind Gutteile je geplanter Stunde, Rüstzeit, ungeplante Stillstände, Eingriffshäufigkeit und Qualität im ersten Durchlauf. Die Gesamtanlageneffektivität OEE verknüpft Verfügbarkeit, Leistung und Qualität; Siemens dokumentiert die Berechnung als Produkt dieser drei Faktoren.
Definieren Sie geplante Zeit, ideale Zykluszeit und den Umgang mit Nacharbeit einheitlich. Ein Dashboard behebt keine widersprüchlichen Definitionen. Binden Sie ERP oder MES ein, wenn der Datenaustausch eine konkrete Aufgabe unterstützt: einen Auftrag bereitstellen, ein Teil identifizieren oder ein Prüfergebnis zuordnen. Klären Sie die Verantwortung für die Schnittstelle und den Produktionsablauf bei einer Netzwerkunterbrechung.
Die Abnahme vor der Bestellung festlegen
- Teilefamilie, repräsentative Muster und zulässige Eingangsschwankungen vereinbaren.
- Den vollständigen Zyklus und die Messung der Gutteileleistung definieren.
- Produktwechsel, leere Puffer, fehlerhafte Teile und den Wiederanlauf nach üblichen Störungen testen.
- Bedienerzugang, Schulung, Wartungsaufgaben, Sicherungen und Dokumentation prüfen.
- Verantwortlichkeiten für Maschinen-, Roboter- und Produktionsschnittstellen festhalten.
- Die Abnahme am Standort mit tatsächlicher Medienversorgung, Materialbereitstellung und Folgeprozessen planen.
Das erste Projekt sollte einen wiederholbaren Produktionserfolg liefern. Stabilisieren Sie den Prozess, erproben Sie eine Zelle und erweitern Sie auf Basis gemessener Ergebnisse. So entsteht eine belastbare Grundlage für die Smart Factory.