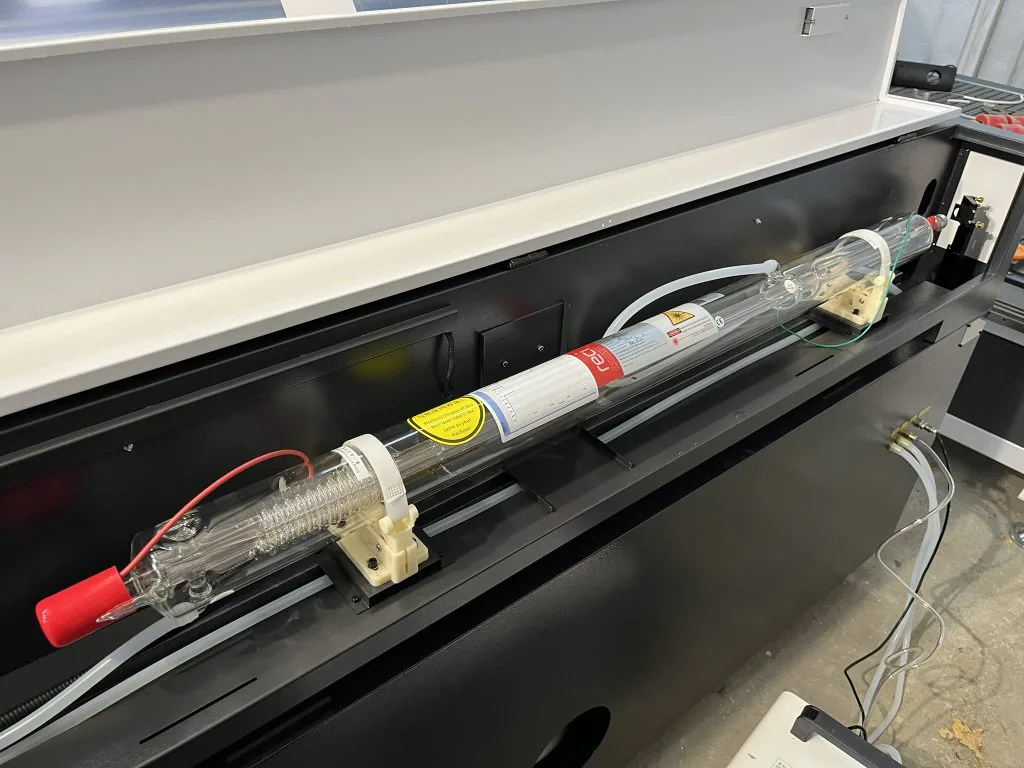
Noen som ser etter en CO₂-laser begynner ofte med et enkelt spørsmål: Hvor mange watt trenger jeg? 40W, 60W, 80W, eller kanskje 100W eller mer? Det naturlige svaret er: siden mer effekt betyr mer energi, bør en kraftigere laser kutte raskere og tykkere materialer.
Dette er sant, men bare delvis. Høyere effekt kan øke laserens muligheter og effektivitet, men det garanterer ikke bedre skjæring. Det endelige resultatet påvirkes også av materialet, dets tykkelse og sammensetning, strålefokus, optikk, linse, driftshastighet, luftassistanse, avtrekk og stabiliteten til hele maskinen.
Derfor vil en 100W-laser ikke alltid gi et penere snitt enn en 80W-laser. Det kan imidlertid tillate deg å arbeide raskere, kutte tykkere materiale eller redusere antall passeringer. Dette er en viktig forskjell, spesielt for en liten bedrift, reklamebyrå eller noen som ønsker å produsere mer enn noen få individuelle enheter per måned.
Hva betyr lasereffekt egentlig?
Lasereffekt, uttrykt i watt, bestemmer mengden energi som leveres fra kilden over tid. Enkelt sagt, jo høyere effekt, desto mer energi kan leveres til materialet under skjæring.
I praksis gir mer effekt vanligvis tre hovedfordeler:
- Evne til å kutte tykkere materialer.
- Mulighet for å øke hastigheten ved samme tykkelse.
- Større fleksibilitet for vanskeligere eller mindre homogene materialer.
Dette betyr imidlertid ikke at lasereffekt er en blindvei. Hvis materialet er dårlig stilt inn, optikken er skitten, fokuset er feil, eller uttrekket er utilstrekkelig, vil flere watt ikke løse problemet.
Ulike materialer krever ulike hastighets-, effekt- og frekvensinnstillinger. Glass bør ikke behandles med de samme parametrene som akryl, og innstillingene avhenger også av den spesifikke modellen og effekten på enheten.
Mer effekt og skjærehastighet
Den mest merkbare fordelen med en kraftigere laser er vanligvis raskere drift , ikke automatisk bedre kvalitet.
Tenk deg to CO₂-lasere som må kutte samme ark kryssfiner med samme tykkelse. En 80W-laser kan kutte korrekt med en lavere hastighet. En 100W-laser kan øke hastigheten samtidig som den opprettholder et lignende resultat. Ved masseproduksjon kan det å redusere tiden per passage være viktigere enn ganske enkelt å kunne kutte enda tykkere materiale.
For en hobbyist vil en forskjell på noen få sekunder eller minutter ofte ikke ha betydning. For et reklamebyrå som produserer dusinvis av tegn, bokstaver eller dekorative elementer daglig, kan det føre til økt gjennomstrømning og kortere leveringstider.
Det er imidlertid viktig å huske at du ikke alltid kan bare øke effekt og hastighet uten testing. Arbeiding for fort kan resultere i undergraving. Å gå for sakte kan brenne kanten overdreven, utvide spalten eller etterlate mer rest.
Kutter en kraftigere laser tykkere materiale?
Ja – mer effekt øker vanligvis tykkelsesområdet som kan behandles, men det finnes ingen universell tabell som gjelder for alle maskiner.
Resultatet påvirkes av blant annet:
Av denne grunn er utsagnet «100W laser kutter 20 mm» uten å spesifisere materialet, dets kvalitet, hastighet, antall passeringer og forventet kantekvalitet ufullstendig. Å kutte tynt kryssfiner er annerledes, MDF er annerledes, og akryl er igjen annerledes.
80 W CO₂-laser – Hvem er det et godt valg for?
En 80W CO₂-laser er ofte et rimelig utgangspunkt for en liten bedrift, reklamebyrå eller mer avansert hobbyist. Denne effekten lar deg arbeide med populære materialer som tre, kryssfiner, MDF og akryl, uten nødvendigvis å kreve for store utstyr.
En 80W-laser kan være et godt valg når:
- mesteparten av arbeidet gjelder materialer med lav eller medium tykkelse;
- produksjon krever ikke maksimal hastighet;
- både skjæring og gravering er viktig;
- brukeren ønsker å holde innkjøps- og driftskostnadene rimelige;
- tilgjengelig plass, strømforsyning eller infrastruktur begrenser størrelsen på stedet.
Dette betyr ikke at 80W er riktig for alle. Hvis bedriften din planlegger å kutte tykkere MDF, større akrylkomponenter eller oppfylle mange gjentakelsesordrer regelmessig, lønner det seg å sammenligne denne konfigurasjonen med en 100W eller høyere effekt.
Når er det verdt å velge 100W eller mer?
En effekt på 100 W eller høyere kan være fornuftig især når laseren skal brukes som et produksjonsverktøy og ikke bare for tilfeldige prosjekter.
Høyere effekt er berettiget når:
- bedriften ønsker å redusere tiden det tar å kutte et stort antall deler;
- tykkere ark med tre, MDF eller akryl er planlagt;
- kunder må tilbys et bredere spekter av materialer og tykkelser;
- evnen til å arbeide med høyere hastigheter mens en enkel passering opprettholdes er viktig;
- maskinen må være forberedt på forretningsutvikling;
- kostnaden for nedetid eller en ekstra overgang er høyere enn prisforskjellen på enheten.
Imidlertid kan en kraftigere laser ikke alltid være kostnadseffektiv for noen som primært graver, arbeider med tynne materialer eller fullfører flere små prosjekter i uken. I slike tilfeller kan den høyere effekten gå ubrukt.
Tre og kryssfiner – det handler ikke bare om effekt
Tre er et naturmateriale, så to ark med samme tykkelse oppfører seg ikke alltid identisk. Arten, fuktighetsinnhold, kornretning, harpiks og lim brukt i kryssfiner spiller alle en rolle.
Med tre kan høyere effekt tillate raskere skjæring, men kanten kan fortsatt bli brent hvis hastigheten er for lav eller avtrekkssystemet ikke fjerner røyken effektivt. Omvendt kan det å sette effekten for høyt med delikat materiale øke forkulling og spaltebredde.
Derfor lønner det seg å utføre en materialtest før masseproduksjon. Det er best å forberede en liten dør med flere effekt- og hastighetskombinasjonernen, og deretter evaluere ikke bare om delen er skåret, men også utseendet på kantene, dimensjonsnøyaktighet og prosesseringstid.
MDF – Mer effekt løser ikke hvert problem
MDF kan virke som et lett materiale, men i praksis avhenger ytelsen av tykkelse, tetthet og platetype. Skjæring produserer mye røyk og støv, så effektiv uttrekking og korrekt justert luftassistanse er avgjørende.
En kraftigere laser kan bidra til å redusere skjæretiden, men med MDF er det noen få ting å vurdere:
- om platen har gjentakbar tykkelse;
- om kanten blir overdreven forkullet;
- om avtrekket fjerner forbrenningsprodukter;
- om materialet ikke beveger seg under drift;
- om parametrene ikke forårsaker at skjærespalten blir for stor;
- om platen som brukes er beregnet for laserbehandling.
Når det gjelder trebased materialer, anta ikke at alle MDF eller laminat er sikre å kutte. Sammensetningen av lim og belegg kan påvirke både resultat og sikkerhet. For ukjente materialer, konsulter produsentens dokumentasjon.
Akryl – Styrke, hastighet og kantutseende
Akryl fungerer godt med en CO₂-laser, men resultatet avhenger av platetype, farge, tykkelse og parametrene. Med riktige innstillinger kan du oppnå en jevn, slående kant, som er avgjørende for reklame, bokstaver, skilter og dekorative elementer.
Høyere effekt kan hjelpe med tykkere plater eller øke produksjonshastigheten. Dette betyr imidlertid ikke at du bør operere med maksimal effekt. For mye effekt kan forårsake overdreven smelting av materialet, mens for lite eller for raskt kan resultere i ufullstendig skjæring.
Når det gjelder akryl, er det verdt å teste innstillinger for hver betydelig tykkelse og materialtype. En parameter testet på et klart ark produserer kanskje ikke det samme resultatet på farget eller speilet akryl.
Hva med glass?
En CO₂-laser kan brukes til å gravere glass, men det er viktig å skille mellom gravering og skjæring . I typiske reklame- og personaliserings programmer brukes en CO₂-laser til å lage et matt, dekorativt merke på glassoer flaten, snarere enn å kutte arket som det ville gjennom tre eller akryl.
Med glass betyr høyere effekt ikke nødvendigvis bedre resultater. For mye energi kan øke risikoen for uønskede sprekker eller ujevne resultater. Testing av effekt, hastighet, fokus og varmeavledning er avgjørende. Glass krever ulike innstillinger enn akryl, og disse parametrene bør behandles som utgangspunkter for testing av spesifikke materialer.
Hva annet påvirker skjærekvaliteten?
Fokus og linse
En laser fungerer best når strålen er riktig fokusert. Selv en kraftig kilde vil ikke fungere effektivt hvis brennpunktet er dårlig justert. Linseval valg er også viktig: en konfigurasjon kan være mer fordelaktig for fine detaljer, mens en annen kan være mer fordelaktig for dypere snitt.
Luftassistanse
Luftassistanse, som blåser luft inn i skjæreområdet, hjelper til med å fjerne røyk og forbrenningsprodukter. Det kan også redusere risikoen for antennelse og forbedre kantutseendet. MIT EHS påpeker at luftassistanse er en viktig funksjon når du velger en laserskjærer, blant annet fordi det reduserer brandrisikoen og produserer renere snitt.
Optikk og systemets renhet
Skitne speil eller linser reduserer mengden energi som når materialet. Som et resultat kan laseren kutte mindre effektivt, selv om kilden er tilstrekkelig potensiert. Vanlig rengjøring og inspeksjon av optikken er et enklere og mindre kostbart trinn enn umiddelbar kildeerstatning.
Uttrekk og kjøling
Effektiv avtrekksventilas jon forbedrer arbeidsområdets synlighet og hjelper til med å fjerne røyk. Kjølesystemet skal holde kilden innenfor betingelsene spesifisert av produsenten. Overoppheting, forurensning og mangel på riktig luftstrøm kan påvirke driftsstabiliteten.
Maskindesign
Strømkildeeffekt er bare ett element i hele enheten. Stabil drift, gjentakbarhet, strømforsyningskvalitet, kontroll, arbeidsflate og serviceabilitet er også viktig. En velvalgt 80W-maskin kan være mer praktisk enn en tilfeldig, høyere potensiert modell med svak mekanikk, dårlig tilgang til deler eller utilstrekkelig støtte.
Hvordan velge CO₂-lasereffekt? En enkel regel
Det er best å ikke starte med spørsmålet, «Hva er den kraftigeste laseren?» Et bedre spørsmål er, «Hvilke materialer, tykkelser og volumer vil jeg behandle i en typisk uke?»
Oppsummering
Høyere CO₂-lasereffekt oversettes ikke alltid til bedre skjæring. Det betyr først og fremst en større energireserve, raskere hastigheter og et bredere tykkelsesområde. Dette er en betydelig fordel, men bare hvis den oppfyller brukerens faktiske behov.
For mange små bedrifter og hobbyister vil en 80W CO₂-laser være en rimelig løsning for å arbeide med tre, MDF og akryl. En 100W eller høyere effekt kan være et bedre valg for høyvolumsproduksjon, tykkere materialer og behov for kortere leveringstider.
Imidlertid avhenger de beste resultatene av hele systemet: kildens kvalitet, optikk, linse, fokusering, luftassistanse, uttrekk, kjøling, mekanikk og korrekt valg av parametrene. Derfor, når du velger en maskin, er det verdt å sammenligne ikke bare antallet watt, men også fullstendigheten av løsningen og produsentens støtte.
Hvis du er usikker på riktig effekt for dine materialer og planlagt produksjon, kontakt Roboteus . Vi hjelper deg med å velge riktig CO₂-laserkonfigurasjon for arbeidsflaten din, ønsket ytelse og tilgjengelig plass. For mer informasjon, besøk roboteus.com .
Kontakt: +48 533 566 701
Redaksjonell merknad
Effektverdiene som er oppgitt i denne artikkelen, inkludert 80 W, 100 W og høyere, bør betraktes som eksempler på valgnivåer og ikke en garanti for spesifikk skjæringstykkelse. Faktisk ytelse bør bestemmes basert på spesifikk materiale testing, maskinkonf igurasjon og produsentanbefalinger.