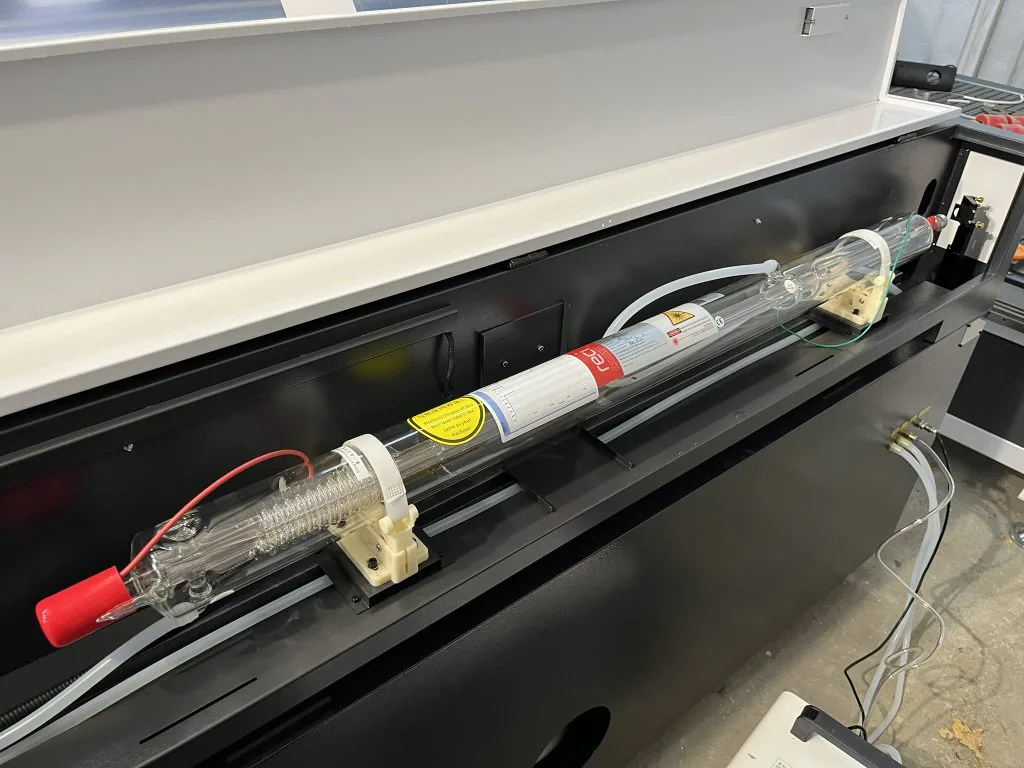
CO₂レーザーの購入を検討している人は、通常、シンプルな質問から始めます。「どのくらいの出力が必要か?」40W、60W、80W、または100W以上でしょうか?自然な答えは、より多くの出力はより多くのエネルギーを意味するため、より強力なレーザーはより速くそしてより厚い材料を切断できるはずです。
これは真実ですが、部分的なだけです。より高い出力はレーザーの性能と効率を向上させることができますが、より良い切断を保証するものではありません。最終的な結果は、材料、その厚さと組成、ビームフォーカス、光学系、レンズ、動作速度、エアアシスト、排気、および機械全体の安定性によっても影響されます。
したがって、100Wレーザーは80Wレーザーよりもきれいな切断面を常に生成するとは限りません。ただし、より速く作業したり、より厚い材料を切断したり、パス数を減らすことができる場合があります。これは特に小規模ビジネス、広告スタジオ、または1か月に数個以上の製品を生産したい人にとって重要な違いです。
レーザー出力が実際に何を意味するのか?
レーザー出力はワット単位で表され、ソースが時間経過とともに供給するエネルギー量を決定します。簡単に言えば、出力が高いほど、切断中に材料に供給できるエネルギーが増えます。
実際には、より多くの出力は通常3つの主な利点をもたらします。
- より厚い材料を切断する能力。
- 同じ厚さで速度を上げることの可能性。
- より困難なまたはより不均一な材料に対する柔軟性の向上。
ただし、これはレーザー出力が万能ではないことを意味します。材料が不整列である場合、光学系が汚れている場合、フォーカスが不正確である場合、または排気が不十分である場合、追加のワットは問題を解決しません。
異なる材料には異なる速度、出力、および周波数設定が必要です。ガラスはアクリルと同じパラメータで処理すべきではなく、設定はデバイスの特定のモデルと出力にも依存します。
より高い出力と切断速度
より強力なレーザーの最も顕著な利点は、通常、自動的にはより良い品質ではなく、より高速な動作です。
同じ厚さの合板シートを切断する必要がある2つのCO₂レーザーを想像してください。80Wレーザーはより遅い速度で正しく切断できます。100Wレーザーは同様の結果を維持しながら速度を上げることができます。大量生産では、単により厚い材料を切断できるよりも、パスごとの時間を短縮する方が重要かもしれません。
趣味人にとって、数秒または数分の違いはしばしば問題になりません。毎日数十の看板、文字、または装飾要素を製作する広告会社にとって、それはスループットの増加とより短い納期に変換できます。
ただし、パワーと速度をテストなしに単に増やすことは常にできるわけではないことを覚えておくことが重要です。速度が速すぎると、アンダーカッティングが発生する場合があります。速度が遅すぎると、エッジが過度に燃える、ケルフが広がる、またはより多くの残留物が残される場合があります。
より強力なレーザーはより厚い材料を切断しますか?
はい。より高い出力は通常、処理できる厚さの範囲を増加させますが、すべてのマシンに適用される一律のテーブルはありません。
結果は特に以下の影響を受けます。
このため、「100Wレーザーは20 mmを切断する」という記述は、材料、品質、速度、パス数、および予想されるエッジの品質を指定しないと不完全です。薄いベニヤの切断は異なり、MDFは異なり、アクリルは再び異なります。
80 W CO₂レーザー–誰に適していますか?
80W CO₂レーザーは、小規模ビジネス、広告スタジオ、またはより高度な趣味人にとって、しばしば合理的な出発点です。このパワーにより、木、ベニヤ、MDF、アクリルなどの人気のある材料を操作でき、必ずしも過度に大きな機器を必要としません。
次の場合、80Wレーザーが適切な選択肢かもしれません。
- ほとんどの作業は低い、または中程度の厚さの材料に関するもの;
- 生産は最大可能な速度を必要としません;
- 切断と彫刻の両方が重要です;
- ユーザーは購入と運営コストを合理的に保ちたいと考えています;
- 利用可能なスペース、電源、またはインフラストラクチャがサイトのサイズを制限しています。
これは、80Wが誰にでも適しているわけではないことを意味しません。あなたの会社が定期的にとより厚いMDF、より大きなアクリルコンポーネント、または多くの繰り返しオーダーを満たす場合、この構成を100W以上の出力と比較する価値があります。
100W以上を選択する価値があるときはいつですか?
100 W以上のパワーは、特にレーザーが生産ツールとして使用され、単なる一時的なプロジェクトのためではない場合に理にかなっている場合があります。
より高い出力は次の場合に正当化されます。
- 会社が多数のパーツを切断するのに必要な時間を短縮したい;
- より厚いシートの木、MDF、またはアクリルが計画されている;
- 顧客にはより広い範囲の材料と厚さを提供する必要があります;
- 単一パスを維持しながらより高い速度で動作する能力が重要です;
- マシンはビジネス開発に向けて準備する必要があります;
- ダウンタイムまたは追加の移行のコストはデバイスの価格の差よりも高い。
ただし、より強力なレーザーは、主に彫刻したり、薄い材料を使用したり、毎週数個の小さなプロジェクトを完成させたりする人にはコスト効率が常にあるとは限りません。そのような場合、より高い出力は未使用である可能性があります。
木とベニヤ–それはパワーだけについてではありません
木は天然素材であるため、同じ厚さの2つのシートが常に同じように動作するわけではありません。種、水分含有量、粒方向、樹脂、およびベニヤで使用される接着剤はすべて役割を果たします。
木の場合、より高い出力はより高速な切断を可能にする場合がありますが、速度が遅すぎるか、排気システムが煙を効果的に除去していない場合、エッジは依然として燃える可能性があります。逆に、繊細な材料でパワーを高すぎるに設定すると、炭化とケルフ幅が増加する可能性があります。
したがって、大量生産の前に材料テストを実行する価値があります。いくつかのパワーと速度の組み合わせで複数の小さなダイを準備し、部分が切断されているかどうかだけでなく、エッジの外観、寸法精度、および処理時間も評価するのが最適です。
MDF–より多くのパワーがすべての問題を解決するわけではありません
MDFは軽い素材のように見えるかもしれませんが、実際には、その性能は厚さ、密度、およびボードのタイプに依存します。切断は多くの煙とほこりを生成するため、効率的な排気と適切に調整されたエアアシストが重要です。
より強力なレーザーは切断時間を短縮するのに役立ちますが、MDFにはいくつかの追加の考慮事項があります。
- プレートの厚さが再現可能であるかどうか;
- エッジが過度に炭化しているかどうか;
- 排気が燃焼製品を除去しているかどうか;
- 操作中に材料が移動しないかどうか;
- パラメータが切断間隙を大きくしすぎないかどうか;
- 使用されているプレートがレーザー処理の対象となっているかどうか。
木製ベースの材料に関しては、すべてのMDFまたはラミネートが切断に安全であると仮定しないでください。接着剤とコーティングの組成は、結果と安全性の両方に影響する可能性があります。不慣れな材料の場合は、製造元のドキュメントを参照してください。
アクリル–強度、速度、およびエッジの外観
アクリルはCO₂レーザーでよく機能しますが、結果はプレートのタイプ、その色、厚さ、およびパラメータに依存します。正しい設定を使用すると、滑らかで印象的なエッジを実現できます。これは広告、文字、看板、および装飾要素に重要です。
より高い出力はより厚いボードを支援したり、生産速度を上げたりするのに役立ちます。ただし、これはあなたが最大パワーで動作すべきことを意味しません。過度なパワーは材料の過度な融解を引き起こす可能性があり、一方、パワーが不足しているか速度が速すぎると、切断が不完全になる可能性があります。
アクリルに関しては、材料の各重要な厚さとタイプの設定をテストする価値があります。クリアシートでテストされたパラメータは、色付きまたはミラーアクリルで必ずしも同じ結果を生成しない場合があります。
ガラスはどうですか?
CO₂レーザーはガラスを彫刻するために使用できますが、彫刻と切断を区別することが重要です。典型的な広告およびパーソナライゼーションアプリケーションでは、CO₂レーザーは、木材またはアクリルで行うようにシートを切断するのではなく、ガラス表面に無光沢の装飾的なマークを作成するために使用されます。
ガラスの場合、より高い出力は必ずしもより良い結果を意味しません。過度なエネルギーは、望ましくないひび割れのリスクまたは不均一な結果のリスクを高めることができます。パワー、速度、フォーカス、および熱放散をテストすることが重要です。ガラスはアクリルと異なる設定が必要であり、これらのパラメータは特定の材料をテストするための出発点として扱うべきです。
カット品質に他に何が影響しますか?
フォーカスとレンズ
レーザーは、ビームが適切にフォーカスされているときに最も良く機能します。強力なソースでも、焦点がずれている場合は効果的に機能しません。レンズの選択も重要です。1つの構成は細かい詳細に、別の構成はより深い切断に、より有利な場合があります。
エアアシスト
切断領域に空気を吹く空気アシストは、煙と燃焼製品を除去するのに役立ちます。また、着火のリスクを低減し、エッジの外観を改善することもできます。MIT EHSは、エアアシストがレーザーカッターを選択する際の重要な機能であることを指摘しています。部分的には火災のリスクを低減し、より清潔な切断を生成するためです。
光学系とシステムのクリーンリネス
汚れたミラーまたはレンズは、材料に到達するエネルギー量を減らします。その結果、ソースが十分に供給されていても、レーザーはあまり効率的に切断できない場合があります。光学系の定期的な清掃と検査は、即座のソース交換よりも簡単で安価なステップです。
抽出と冷却
効果的な排気通気は、作業領域の可視性を向上させ、煙の除去に役立ちます。冷却システムは、製造元が指定した条件内でソースを維持する必要があります。過熱、汚染、および適切な気流の欠如は、運用の安定性を損なう可能性があります。
機械設計
パワーソースのパワーは、デバイス全体の要素の1つにすぎません。安定した動作、再現性、電源品質、制御、作業台、およびメンテナンスも重要です。よく選ばれた80Wマシンは、メカニクスが弱い、部品へのアクセスが困難な、またはサポート不足の高パワーのランダムモデルよりも実用的である場合があります。
CO₂レーザーパワーを選択する方法は?シンプルなルール
最初に「最も強力なレーザーとは何ですか?」という質問から始めるのは最適ではありません。より良い質問は、「通常の週で処理する材料、厚さ、および量は何ですか?」です。
要約
より高いCO₂レーザーパワーは常にはより良い切断に変換されるわけではありません。それは主により大きなエネルギー予約、より速い速度、およびより広い厚さの範囲を意味します。これは重要な利点ですが、ユーザーの実際のニーズを満たす場合のみです。
多くの小規模ビジネスと趣味人にとって、80W CO₂レーザーは、木、MDF、およびアクリルを使用するための合理的なソリューションになります。100W以上の出力は、大量生産、より厚い材料、およびより短い納期の必要性にとってより良い選択肢かもしれません。
ただし、最高の結果は、システム全体に依存しています。ソースの品質、光学系、レンズ、フォーカス、エアアシスト、排気、冷却、力学、およびパラメータの正しい選択。したがって、マシンを選択する場合、ワット数の比較だけでなく、ソリューションの完全性と製造元のサポートも比較する価値があります。
材料と計画された生産に適切なパワーについて不確かな場合は、Roboteusにお問い合わせください。ワークフロー、望ましい性能、および利用可能なスペースに対して、適切なCO₂レーザー構成を選択するのをお手伝いします。詳細については、roboteus.comをご覧ください。
連絡先: +48 533 566 701
編集上の注記
このガイドに記載されているパワー値(80 W、100 W以上を含む)は、サンプル選択レベルと見なされるべきであり、特定の切断厚さの保証ではありません。実際のパフォーマンスは、特定の材料テスト、マシン構成、および製造元の推奨に基づいて決定されるべきです。