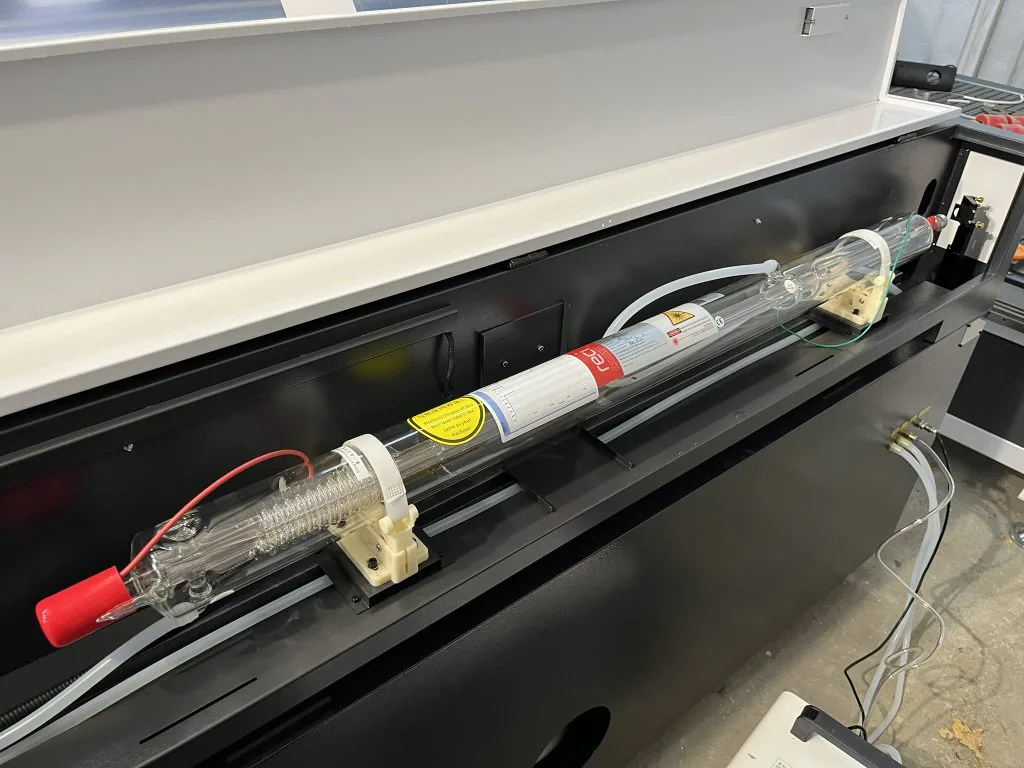
کسی که به دنبال خریدن یک لیزر CO₂ است اغلب با یک سؤال ساده شروع میکند: چند وات نیاز دارم؟ 40W، 60W، 80W یا شاید 100W یا بیشتر؟ پاسخ طبیعی این است: از آنجایی که قدرت بیشتر به معنای انرژی بیشتر است، یک لیزر قدرتمندتر باید سریعتر و مواد ضخیمتری را برش دهد.
این درست است، اما تنها تا حدی. قدرت بیشتر میتواند تواناییهای و کارایی لیزر را افزایش دهد، اما تضمینکننده برش بهتر نیست. نتیجه نهایی همچنین تحت تأثیر جنس مادی، ضخامت و ترکیب آن، تمرکز پرتو، نوریات، عدسی، سرعت کار، کمک هوا، تخلیه و پایداری کل دستگاه قرار میگیرد.
بنابراین، یک لیزر 100W همیشه برش بهتری از یک لیزر 80W ایجاد نمیکند. با این حال، ممکن است به شما این امکان را بدهد که سریعتر کار کنید، مواد ضخیمتری را برش دهید، یا تعداد پاسها را کاهش دهید. این تفاوت مهمی است، خاصه برای یک کسبوکار کوچک، استودیوی تبلیغاتی، یا کسی که میخواهد بیش از چند تکه در ماه تولید کند.
قدرت لیزر واقعاً چه معنایی دارد؟
قدرت لیزر، که بر حسب وات بیان میشود، میزان انرژی تحویل شده توسط منبع در طول زمان را تعیین میکند. به طور ساده، هرچه قدرت بیشتر باشد، انرژی بیشتری میتواند در طول برش به مادی تحویل داده شود.
در عمل، قدرت بیشتر معمولاً سه فایده اصلی را به همراه میآورد:
- توانایی برش مواد ضخیمتر.
- امکان افزایش سرعت با همان ضخامت.
- انعطافپذیری بیشتر برای مواد دشوارتر یا کمتر یکسان.
این به این معنا نیست که قدرت لیزر بنبست است. اگر مادی نامتعادل باشد، نوریات کثیف باشد، تمرکز نادرست باشد، یا تخلیه ناکافی باشد، واتهای اضافی مسئله را حل نمیکنند.
مواد مختلف نیاز به تنظیمات سرعت، قدرت و فرکانس متفاوتی دارند. شیشه نباید با پارامترهای یکسانی که اکریلیک پردازش میشود مورد پردازش قرار گیرد، و تنظیمات همچنین به مدل و قدرت خاص دستگاه بستگی دارد.
قدرت بیشتر و سرعت برش
بیشترین مزیت بارز یک لیزر قدرتمندتر معمولاً کار سریعتر است، نه بطور خودکار کیفیت بهتر.
یک صحنه تصور کنید دو لیزر CO₂ باید یک ورق تاولی یکسان با ضخامت یکسان را برش دهند. یک لیزر 80W میتواند به سرعت کمتری برش دهد. یک لیزر 100W میتواند سرعت را افزایش دهد و نتیجه مشابهی را حفظ کند. در تولید انبوه، کاهش زمان هر پاس ممکن است مهمتر از تنها توانایی برش مادی حتی ضخیمتر باشد.
برای یک سرگرم کننده، تفاوت چند ثانیه یا دقیقه اغلب اهمیت ندارد. برای یک شرکت تبلیغاتی که روزانه دهها علامت، حرف یا عنصر تزیینی تولید میکند، میتواند به افزایش عملکرد و زمانهای تحویل کوتاهتر منجر شود.
با این حال، مهم است به یاد داشته باشید که نمیتوانید همیشه قدرت و سرعت را بدون آزمایش افزایش دهید. کار خیلی سریع میتواند منجر به برش زیر حد شود. کار خیلی آهسته میتواند لبه را بیش از حد بسوزاند، فاصله برش را وسیع کند، یا بقایای بیشتری باقی بگذارد.
آیا یک لیزر قدرتمندتر مواد ضخیمتر را برش میدهد؟
بله – قدرت بیشتر معمولاً دامنه ضخامت قابل پردازش را افزایش میدهد، اما هیچ جدول یکاندازهبرایهمه وجود ندارد که برای هر دستگاه اعمال شود.
نتیجه تحت تأثیر عوامل زیر قرار میگیرد:
به همین دلیل، این بیان که «لیزر 100W، 20 میلیمتر را برش میدهد» بدون مشخص کردن مادی، کیفیت آن، سرعت، تعداد پاسها، و کیفیت لبه مورد انتظار ناقص است. برش تاول نازک متفاوت است، MDF متفاوت است، و اکریلیک دوباره متفاوت است.
لیزر CO₂ 80 وات – برای چه کسی انتخاب خوبی است؟
لیزر CO₂ 80 وات اغلب یک نقطه شروع معقول برای یک کسبوکار کوچک، استودیوی تبلیغاتی، یا یک سرگرم کننده پیشرفته است. این قدرت به شما این امکان را میدهد که با مواد محبوب مانند چوب، تاول، MDF و اکریلیک کار کنید، بدون اینکه لازم باشد تجهیزات بسیار بزرگی داشته باشید.
یک لیزر 80 وات ممکن است در شرایط زیر انتخاب خوبی باشد:
- بیشتر کارها مربوط به مواد با ضخامت کم یا متوسط است؛
- تولید به حداکثر سرعت ممکن نیاز ندارد؛
- برش و حکاکی هر دو مهم هستند؛
- کاربر میخواهد هزینههای خرید و بهرهبرداری را معقول نگه دارد؛
- فضای موجود، تامین برق یا فرودگاههای زیرساختی اندازه سایت را محدود میکنند.
این به این معنا نیست که 80 وات برای همه درست است. اگر شرکت شما برنامه دارد به طور منظم MDF ضخیمتر، اجزای اکریلیکی بزرگتر یا سفارشات تکرار بسیار را برش دهد، شایسته است این پیکربندی را با خروجی 100 وات یا بیشتر مقایسه کنید.
چه زمانی شایسته است انتخاب 100 وات یا بیشتر؟
قدرتی 100 وات یا بیشتر ممکن است به ویژه زمانی معقول باشد که لیزر قرار است به عنوان یک ابزار تولید و نه تنها برای پروژههای گاهبهگاه استفاده شود.
قدرت بیشتر توجیه خواهد شد زمانی که:
- شرکت میخواهد زمان برش تعداد زیادی از قطعات را کاهش دهد؛
- برگهای ضخیمتر چوب، MDF یا اکریلیک برنامه ریزی شدهاند؛
- مشتریان نیاز به پیشنهاد دامنه وسیعتری از مواد و ضخامتها دارند؛
- توانایی کار با سرعتهای بیشتر در حالی که یک پاس واحد حفظ میشود مهم است؛
- دستگاه باید برای توسعه تجاری آماده شود؛
- هزینه تعطیلی یا انتقال اضافی بیشتر از تفاوت قیمت دستگاه است.
با این حال، یک لیزر قدرتمندتر ممکن است برای کسی که در درجه اول حکاکی میکند، با مواد نازک کار میکند، یا چند پروژه کوچک در هفته تکمیل میکند، همیشه مقرونبهصرفه نباشد. در چنین شرایطی، قدرت بیشتر ممکن است استفاده نشود.
چوب و تاول – تنها در مورد قدرت نیست
چوب یک مادی طبیعی است، بنابراین دو ورق با ضخامت یکسان همیشه رفتار یکسانی ندارند. گونه، محتوای رطوبت، جهت دانه، رزین و چسبهای استفاده شده در تاول همگی نقش دارند.
با چوب، قدرت بیشتر ممکن است برش سریعتر را امکان دهد، اما لبه اگر سرعت خیلی کم باشد یا سیستم تخلیه دود را کمک نمیکند، میتواند سوخته شود. برعکس، تنظیم قدرت بسیار زیاد با مادی ظریف میتواند سیاهی و فاصله برش را افزایش دهد.
بنابراین، شایسته است یک آزمایش مادی را قبل از تولید انبوه انجام دهید. بهترین کار این است یک ستمپ کوچک را با چندین ترکیب قدرت و سرعت تهیه کنید، و سپس نه تنها اینکه قطعه برش شود، بلکه ظاهر لبهها، دقت ابعادی و زمان پردازش را ارزیابی کنید.
MDF – قدرت بیشتر هر مسئله را حل نمیکند
MDF ممکن است مثل مادی سبک به نظر برسد، اما در عمل، عملکرد آن به ضخامت، تراکم و نوع تخته بستگی دارد. برش مقدار زیادی دود و غبار ایجاد میکند، بنابراین تخلیه کارآمد و کمک هوای درست تنظیم شده بسیار اهمیت دارند.
لیزر قدرتمندتر میتواند به کاهش زمان برش کمک کند، اما با MDF چند چیز اضافی وجود دارد که باید در نظر گرفته شود:
- آیا تخته دارای ضخامت قابل تکرار است؛
- آیا لبه بیش از حد سیاه است؛
- آیا تخلیه محصولات احتراق را حذف میکند؛
- آیا مادی در طول عملیات حرکت نمیکند؛
- آیا پارامترها باعث نمیشوند که فاصله برش بسیار بزرگ باشد؛
- آیا تخته مورد استفاده برای پردازش لیزر در نظر گرفته شده است.
زمانی که صحبت از مواد بر پایه چوب میشود، فرض نکنید که هر MDF یا ورق کاغذی برای برش امن است. ترکیب چسب و پوشش میتواند بر نتیجه و ایمنی تأثیر بگذارد. برای مواد آشنا نشده، مستندات سازنده را مشورت کنید.
اکریلیک – قدرت، سرعت و ظاهر لبه
اکریلیک خوب با یک لیزر CO₂ کار میکند، اما نتیجه به نوع تخته، رنگ، ضخامت و پارامترهای آن بستگی دارد. با تنظیمات صحیح، میتوانید یک لبه صاف و دیدنی بدست آورید، که برای تبلیغات، نوشتاری، علامتگذاری و عناصر تزیینی مهم است.
قدرت بیشتر میتواند با تختههای ضخیمتر یا افزایش سرعت تولید کمک کند. با این حال، این به این معنا نیست که باید در حداکثر قدرت کار کنید. خیلی قدرت میتواند باعث ذوب بیش از حد مادی شود، در حالی که خیلی کم یا خیلی سریع میتواند منجر به برش ناقص شود.
زمانی که صحبت از اکریلیک میشود، شایسته است تنظیمات برای هر ضخامت و نوع مادی قابل توجه را آزمایش کنید. یک پارامتری که روی یک ورق شفاف آزمایش شده است، لزوماً نتیجه یکسانی را روی اکریلیک رنگین یا آینه ایجاد نمیکند.
در مورد شیشه چطور؟
لیزر CO₂ میتواند برای حکاکی شیشه استفاده شود، اما تفریق بین حکاکی و برش مهم است. در برنامههای تبلیغات و شخصیسازی معمول، لیزر CO₂ برای ایجاد یک نشان تزیینی مات روی سطح شیشه استفاده میشود، تا اینکه برگ را همانطور که با چوب یا اکریلیک برش میدهد برش دهد.
با شیشه، قدرت بیشتر لزوماً به نتایج بهتر منجر نمیشود. انرژی خیلی زیاد میتواند خطر ترکهای ناخواسته یا نتایج نامتساوی را افزایش دهد. آزمایش قدرت، سرعت، تمرکز و انتشار گرما بسیار مهم است. شیشه نیاز به تنظیمات متفاوتی نسبت به اکریلیک دارد، و این پارامترها باید به عنوان نقطه شروع برای آزمایش مواد خاص در نظر گرفته شوند.
عوامل دیگری که بر کیفیت برش تأثیر میگذارند؟
تمرکز و عدسی
لیزر بهترین عملکرد را دارد زمانی که پرتو به درستی متمرکز شود. حتی منبع قدرتمندی بطور موثر کار نخواهد کرد اگر نقطه کانونی نامتعادل باشد. انتخاب عدسی نیز مهم است: یک پیکربندی ممکن است برای جزئیات دقیق بیشتر مفید باشد، در حالی که دیگری ممکن است برای برشهای عمیقتر مفید باشد.
کمک هوا
کمک هوا، که هوای را به ناحیه برش دمید میکند، به حذف دود و محصولات احتراق کمک میکند. همچنین میتواند خطر آتشسوزی را کاهش دهد و ظاهر لبهها را بهبود بخشد. MIT EHS اشاره میکند که کمک هوا هنگام انتخاب یک برش دهنده لیزر یک ویژگی مهم است، تا حدی زیرا خطر آتشسوزی را کاهش میدهد و برشهای صافتری ایجاد میکند.
نوریات و نظافت سیستم
آینههای کثیف یا عدسیهای کثیف میزان انرژی دستیافته به مادی را کاهش میدهند. در نتیجه، لیزر ممکن است کمتر کارآمد برش دهد، حتی اگر منبع بطور کافی قدرت داشته باشد. تمیز کردن و بازرسی منظم نوریات یک مرحله ساده و کمهزینهتر نسبت به جایگزینی فوری منبع است.
تخلیه و خنککاری
تهویه تخلیه موثر دید منطقه کاری را بهبود میبخشد و به حذف دود کمک میکند. سیستم خنککاری باید منبع را در شرایط مشخص شده توسط سازنده نگه دارد. گرمشدگی بیش از حد، آلودگی و فقدان جریان هوای مناسب میتواند پایداری عملیاتی را آسیبرسان کند.
طراحی دستگاه
قدرت منبع تنها یک عنصر از دستگاه کلی است. عملیات ثابت، تکرارپذیری، کیفیت تامین برق، کنترل، میز کاری و سرویس پذیری نیز اهمیت دارند. یک دستگاه 80 وات خوب انتخاب شده میتواند عملیتر از یک مدل تصادفی قدرت بیشتر با مکانیک ضعیف، دسترسی ناکافی به قطعات، یا پشتیبانی ناکافی باشد.
چگونه قدرت لیزر CO₂ را انتخاب کنیم؟ یک قانون ساده
بهترین کار این نیست که با این سؤال شروع کنید، «قدرتمندترین لیزر کدام است؟» سؤال بهتری این است، «چه مواد، ضخامت و حجمی را در هفته معمول پردازش خواهم کرد؟»
خلاصه
قدرت لیزر CO₂ بیشتر همیشه به برش بهتر منجر نمیشود. این در درجه اول به معنای ذخیره انرژی بیشتر، سرعتهای سریعتر و دامنه ضخامت وسیعتر است. این یک مزیت قابل توجهی است، اما تنها اگر نیازهای واقعی کاربر را برآورده کند.
برای بسیاری از کسبوکارهای کوچک و سرگرمکنندگان، لیزر CO₂ 80 وات یک راهحل معقول برای کار با چوب، MDF و اکریلیک خواهد بود. خروجی قدرت 100 وات یا بیشتر ممکن است برای تولید با حجم بالا، مواد ضخیمتر و نیاز به زمانهای تحویل کوتاهتر انتخاب بهتری باشد.
با این حال، بهترین نتایج به کل سیستم بستگی دارد: کیفیت منبع، نوریات، عدسی، تمرکز، کمک هوا، تخلیه، خنککاری، مکانیک و انتخاب صحیح پارامترها. بنابراین، هنگام انتخاب دستگاه، شایسته است نه تنها تعداد وات بلکه کمال راهحل و پشتیبانی سازنده را مقایسه کنید.
اگر درباره قدرت مناسب برای مواد و تولید برنامه ریزی شده نامطمئن هستید، با Roboteus تماس بگیرید. ما به شما در انتخاب پیکربندی لیزر CO₂ صحیح برای جریان کاری، عملکرد و فضای موجود کمک خواهیم کرد. برای اطلاعات بیشتر، از roboteus.com دیدن کنید.
تماس: +48 533 566 701
یادداشت سردبیری
مقادیر قدرت ارائهشده در این مقاله، از جمله 80 وات، 100 وات و بیشتر، باید به عنوان سطح انتخاب نمونه در نظر گرفته شوند و نه تضمینی از ضخامت برش خاص. عملکرد واقعی باید بر اساس آزمایش مادی خاص، پیکربندی دستگاه و توصیات سازنده تعیین شود.